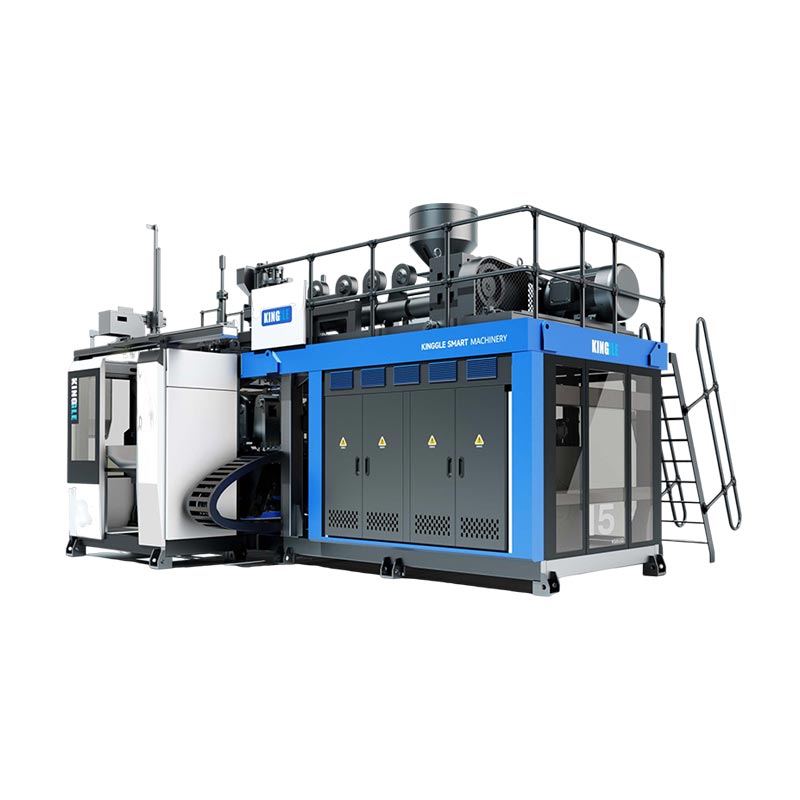
ሁለተኛ ጣቢያ ማሽኑ የመውጣት፣ የማቀዝቀዝ እና የሻጋታ አያያዝ ጊዜን እንዴት እንደሚጠቀም ይለውጣል። የሚሸጥ ምርትን በራስ-ሰር በእጥፍ አይጨምርም፣ በአንድ ጠርሙስ ጉልበት አይቀንስም ወይም ትልቅ ምርት አይሰራም። ሶስት የተጣመሩ የኪንግግል ማሽን መጠኖች እውነተኛ ልዩነቶች የሚታዩበትን ያሳያሉ።

እውነተኛውነጠላ vs ድርብ ጣቢያ ምት የሚቀርጸው ማሽንስለዚህ ንጽጽር የተሟላ የሕዋስ ጥናት እንጂ የሠረገላ ብዛት አይደለም። ውሳኔው ጠርሙሱን, የምርት መርሃ ግብርን, አጠቃላይ የሟሟ ፍላጎትን, ባለ ሁለት ጣቢያን ቅደም ተከተል እና ተቀባይነት ያለው ክፍልን ማገናኘት አለበት.
በአንድ ጣቢያ እና በሁለት መካከል ምን ይለወጣል?
በነጠላ ጣቢያ ቀጣይነት ያለው የማስወጫ ምት የሚቀርጸው ማሽን፣ አንድ የሻጋታ እና የመቆንጠጥ ቦታ ፓሪሰንን ይይዛል፣ ክፍሉን ይመሰርታል፣ ያቀዘቅዘዋል እና ይለቀዋል። የሚቀጥለው የመቅረጽ ክስተቱ ከጣቢያው ቅደም ተከተል ጋር መጣጣም አለበት።
ባለ ሁለት ጣቢያ - ወይም መንትያ ጣቢያ - የኤክስትራክሽን ምት የሚቀርጸው ማሽን በጋራ የማስወጫ ስርዓት ዙሪያ ሁለት የሻጋታ ቦታዎችን ይቀይራል። አንደኛው ጣቢያ በሚነፍስ፣ በማቀዝቀዝ ወይም በከፊል የማስወገድ ደረጃ ላይ ሊሆን ይችላል ሌላኛው ደግሞ ቀጣዩን ፓሪሰን ለመያዝ ይዘጋጃል። ለዚህም ነው ባለ ሁለት ጣቢያ መሳሪያዎች በአንዳንድ ገበያዎች እንደ ባለ ሁለት ጎን ወይም የማመላለሻ መትፈሻ ማሽን ተብሎ የሚገለጹት።
ይህ ቀለል ያለ ቅደም ተከተል የመጨረሻውን የምርት መጠን ሳይሆን ዕድሉን ያብራራል. የጣቢያ ጉዞ፣ የፓርሰን አፈጣጠር፣ የሻጋታ መዝጋት፣ መንፋት፣ ማስወጣት፣ ማቀዝቀዝ፣ ማስወጣት፣ መቁረጥ እና የታች ዥረት ማስተላለፍ አሁንም አንድ ላይ መጣጣም አለባቸው። ገለልተኛ የማመላለሻ ማሽን ስነ-ጽሁፍ ነጠላ እና ባለ ሁለት ጎን አወቃቀሮችን ከነጠላ እና ባለብዙ ፓሪሰን ዳይ ጭንቅላት ይዘረዝራል፣ ይህም የተለያዩ የመሳሪያ ምርጫዎች መሆናቸውን ያጠናክራል።
የጣቢያ ብዛት፣ የጭንቅላት ብዛት፣ የጉድጓድ ብዛት እና የንብርብር ብዛት አያምታታ
ብዙ የጥቅስ ስህተቶች የሚጀምሩት "ድርብ" ሁለት እጥፍ ያለውን ሳይናገር ነው. ባለ ሁለት ጣቢያ ማሽን የግድ ባለ ሁለት ጭንቅላት ማሽን፣ ባለ ሁለት ክፍተት ሻጋታ ወይም ባለ ሁለት ንብርብር መስመር አይደለም።
| ጊዜ | ምን ዋጋ አለው | ምን እንደሚቀይር | ጥያቄ ለአቅራቢው |
|---|---|---|---|
| ነጠላ ወይም ድርብ ጣቢያ | በቅደም ተከተል የሚሰሩ የሻጋታ እና የመቆንጠጫ ቦታዎች | የማሽን ቅደም ተከተል፣ የሻጋታ ስብስብ መስፈርት፣ የውጤት አቅም፣ አሻራ እና አያያዝ | በዚህ ማሽን ላይ ስንት የተሟሉ የሻጋታ ጣቢያዎች ይፈራረቃሉ? |
| ነጠላ ወይም ባለብዙ ጭንቅላት ይሞታሉ | ፓሪሶኖች በአንድ የመቅረጽ ዝግጅት ላይ ወጡ | ምን ያህል የሻጋታ ጉድጓዶች በአንድ ጊዜ ሊመገቡ ይችላሉ እና አስፈላጊው የመውጫ ድምጽ | ምን ያህል ማሰራጫዎች ተካትተዋል, እና የእነሱ መሃል ርቀት ምን ያህል ነው? |
| ነጠላ ወይም ባለብዙ ክፍተት ሻጋታ | በአንድ ሻጋታ ውስጥ የተፈጠሩ ክፍሎች ይዘጋሉ | ክፍሎች በእያንዳንዱ መቅረጽ ክስተት, የሻጋታ መጠን, የማቀዝቀዣ ሚዛን እና መከርከም | አንድ የሻጋታ ክስተት ስንት የሚሸጡ ክፍሎች ማምረት አለባቸው? |
| ነጠላ ወይም ባለብዙ ንብርብር | በክፍል ግድግዳው ውስጥ የቁሳቁስ ንብርብሮች | Extruders, ዳይ-ራስ አርክቴክቸር, ቁሳዊ አያያዝ እና ሂደት ቁጥጥር | በጥቅሱ ውስጥ የትኞቹ ቁሳቁሶች እና የንብርብር መዋቅር ተካትተዋል? |
የR&B ቀጣይነት ያለው የማስወጫ መንኮራኩር መረጃ ወረቀትለምሳሌ፣ ነጠላ እና ባለብዙ ፓሪሰን ዳይ ራሶችን ከአንድ ወይም ባለ ሁለት ጣቢያ መቆንጠጫ አወቃቀሮች ተለይተው ይዘረዝራል። ባለብዙ ፓሪሶን መሳሪያ አንድ የውጤት ማንሻ ነው; ሁለተኛው የሻጋታ ጣቢያ ሌላ ነው. አንድ ፕሮፖዛል ሁለቱንም ሊቨር ሊጠቀም ወይም ሁለቱንም ሊያጣምር ይችላል፣ ስለዚህ ጥቅሱ እያንዳንዱን ለየብቻ መለየት አለበት።
ቃላቶችም በክልል ይቀየራሉ። ገዢዎች ሀ መፈለግ ይችላሉ።ድርብ ጣቢያ ምት የሚቀርጸው ማሽን, መንትያ ጣቢያ ምት የሚቀርጸው ማሽን, ባለ ሁለት ጣቢያ ጡጦ ማፍያ ማሽንወይምባለ ሁለት ጎን የማመላለሻ ፈንጂ. በስም ብቻ ከመምረጥ ይልቅ የአካላዊውን ቅደም ተከተል ያረጋግጡ።
የመጀመሪያው ንጽጽር፡- ሶስት የተጣመሩ የኪንግግል ማሽን መጠኖች
የሚከተለው ትንታኔ በስድስት ወቅታዊ የኪንግግል ምርት ገፆች ላይ የታተሙ ዝርዝር መግለጫዎችን ይጠቀማል። እያንዳንዱ ጥንድ ተመሳሳይ የመጠሪያ ከፍተኛ የመያዣ አቅም አለው, ይህም የጣቢያው ልዩነት በቀላሉ እንዲታይ ያደርገዋል. አኃዞቹ የካታሎግ ማጣቀሻዎች ናቸው እንጂ ለእያንዳንዱ ጠርሙስ፣ ሙጫ፣ ዳይ ጭንቅላት ወይም አማራጭ ጥቅል የምርት ዋስትና አይደሉም።
| አቅም እና ሞዴል | ጣቢያዎች | የታተመ የውጤት መለያ | HDPE የማቅለጥ አቅም | የማሽን ልኬቶች (L×W×H) | ቀላል L×W ፖስታ* | ክብደት | መጨናነቅ ኃይል |
|---|---|---|---|---|---|---|---|
| 2 ሊKGB2L | ነጠላ | 600 pcs / h ደረቅ ዑደት | በሰዓት 30 ኪ.ግ | 3.1 × 1.7 × 2.5 ሜትር | 5.3 m² | 2.5 ቲ | 40 ኪ.ሰ |
| 2 ሊKGB2D | ድርብ | 600 × 2 pcs / h ደረቅ ዑደት | በሰዓት 55 ኪ.ግ | 3.1 × 2.2 × 2.5 ሜትር | 6.8 m² | 4.5 ቲ | 40 ኪ.ሰ |
| 5 ሊKGB5L | ነጠላ | 500 pcs / h ደረቅ ዑደት | በሰዓት 55 ኪ.ግ | 3.1 × 2.2 × 2.5 ሜትር | 6.8 m² | 3.0 ቲ | 65 ኪ |
| 5 ሊKGB5D | ድርብ | 500 × 2 pcs / h ደረቅ ዑደት | በሰዓት 80 ኪ.ግ | 3.2 × 2.2 × 2.5 ሜትር | 7.0 m² | 5.2 ቲ | 65 ኪ |
| 15 ሊKGB15L | ነጠላ | 450 pcs / h ደረቅ ዑደት | 100 ኪ.ግ | 4.5 × 2.2 × 2.8 ሜትር | 9.9 m² | 7.5 ቲ | 165 ኪ |
| 15 ሊKGB15D | ድርብ | 450 × 2 pcs / h ደረቅ ዑደት | በሰዓት 120 ኪ.ግ | 4.8 × 2.9 × 2.8 ሜትር | 13.9 m² | 12.5 ቲ | 165 ኪ |

የተጣመረው መረጃ ምን ያሳያል
1. የጣቢያ ብዛት ከፍተኛውን ክፍል መጠን አይገልጽም
በእያንዳንዱ የኪንግግል ጥንድ ውስጥ፣ የመጠሪያ መያዣ አቅም እና የታተመ የመጨመሪያ ኃይል ተመሳሳይ ናቸው፡ 2L እና 40 kN፣ 5L እና 65 kN፣ ወይም 15L እና 165 kN። ሁለተኛው ጣቢያ የምርት ቅደም ተከተል ይለውጣል; የ 5L መድረክን ወደ 15L መድረክ አይቀይርም.
ይህ ልዩነት በማሽን ምርጫ ወቅት አስፈላጊ ነው. የክፍል መጠን፣ የታቀደው ቦታ፣ የሻጋታ መጠን እና የሚፈለገው መቆንጠጥ አሁንም ከመድረክ ጋር መጣጣም አለባቸው። የኪንግግልስየሚቀርጸው ማሽን ምርጫ መመሪያየጣቢያ ቆጠራን ከመምረጥዎ በፊት ከመያዣው ይጀምራል.
2. ባለ ሁለት ጣቢያ ጥንዶች የማቅለጥ አቅም ይጨምራሉ, ነገር ግን በአንድ ቋሚ ጥምርታ አይደለም
የታተመው HDPE የማቅለጥ አቅም በ 2 ኤል ጥንድ ውስጥ ከ 30 እስከ 55 ኪ.ግ / ሰ, ከ 55 እስከ 80 ኪ.ግ በ 5 ኤል ጥንድ እና ከ 100 እስከ 120 ኪ.ግ. እነዚያ ጭማሪዎች ተመሳሳይ አይደሉም እና ወደ ሁለንተናዊ “ድርብ ጣቢያ ብዜት” መለወጥ የለባቸውም።
ይህ በመረጃው ውስጥ በጣም አስፈላጊው የአቅም ትምህርት ነው። ሁለት ጣቢያዎች ተጨማሪ የመቅረጽ እድሎችን ሊፈጥሩ ይችላሉ፣ነገር ግን አስፋፊው አሁንም አጠቃላይ የፓርሶን ብዛት ማቅረብ አለበት። የበለጠ ክብደት ያለው ጠርሙስ፣ የበለጠ ብልጭታ፣ ብዙ ዳይ ማሰራጫዎች ወይም አጭር የክስተት ክፍተት የመቅለጥ ፍላጎትን ይጨምራል። ማስወጣት ማነቆ በሚሆንበት ጊዜ፣ የጣብያ መገኘትን መጨመር ሊፈታው አይችልም።
3. የክብደት እና የመጫኛ ኤንቨሎፕ በመጠን በተለያየ መንገድ ይጨምራሉ
ከአንዱ ወደ ድርብ ሞዴል መሸጋገር የታተመውን የማሽን ክብደት ከ2.5 ወደ 4.5 ቶን በ2L፣ ከ3.0 እስከ 5.2 ቶን በ5L፣ እና ከ7.5 እስከ 12.5 ቶን በ15L። የተሰላው L×W የማሽን ኤንቨሎፕ ከ5.3 ወደ 6.8 m²፣ 6.8 ወደ 7.0 m²፣ እና ከ9.9 ወደ 13.9 m² በቅደም ተከተል ይቀየራል።
ስለዚህ የወለል ስፋት በደህና “አንድ ዓይነት” ወይም “በሁለት እጥፍ ትልቅ” ተብሎ አልተገለጸም። ውጤቱም በመድረኩ ላይ የተመሰረተ ነው. ሁለቱም የማሽን-ኤንቨሎፕ ስሌት የፋብሪካ አቀማመጥ አይደለም፡ የአገልግሎት ተደራሽነት፣ የቁሳቁስ አቅርቦት፣ የማቀዝቀዣ ማከፋፈያዎች፣ የመቆጣጠሪያ ካቢኔቶች፣ ከፊል ፍሳሽ እና የሻጋታ አያያዝ አሁንም ቦታ ያስፈልጋቸዋል። ኪንግግልን ይጠቀሙየኃይል, የአየር, የውሃ እና የአቀማመጥ መመሪያየጣቢያውን እቅድ ከማቀዝቀዝ በፊት.
4. የደረቅ ዑደት መለያ የንጽጽር ምልክት እንጂ የመላኪያ ቃል ኪዳን አይደለም።
ደረቅ ዑደት የተጠናቀቀውን ክፍል የምርት ሁኔታዎችን ሳያረጋግጥ የማሽን እንቅስቃሴን ይመዘግባል. ትክክለኛው ውፅዓት የፓርሰን መፈጠርን፣ የንፋስ እና የጭስ ማውጫ ጊዜን፣ ማቀዝቀዝን፣ ማስወጣትን፣ መቁረጥን፣ ጥራትን ማጣት እና የታቀዱ ማቆሚያዎችን ማካተት አለበት። ወፍራም 15L ጀሪካን እና ቀላል 500ml ጠርሙስ ተመሳሳይ የጣቢያ ብዛት ባለው ማሽን ላይ ስለሚሰሩ ብቻ ተመሳሳይ ምርት ሊመደቡ አይችሉም።
ክስተቶችን እና የጅምላ ሚዛንን ከመቅረጽ የተገኘውን ውጤት አስላ
በምርቱ ይጀምሩ እና ወደ ኋላ ይስሩ። የካታሎግ ቁጥርን በፈረቃ ሰዓቶች በማባዛት አትጀምር።
ደረጃ 1: የሚፈለገውን ጥሩ ውጤት ይግለጹ
የታቀዱ የምርት ሰዓቶችን፣ የታቀዱ ለውጦችን እና የእጽዋቱን የራሱ የመገኘት ግምት በመጠቀም የተረጋገጠውን ፍላጎት በሰዓት ወደ ጥሩ ክፍሎች ይለውጡ። የፍላጎት ሁኔታዎችን ለይተው ያስቀምጡ-መሰረታዊ, ወቅታዊ ከፍተኛ እና የወደፊት እድገት - ስለዚህ ከመጠን በላይ አቅም በአንድ ብሩህ ዒላማ ውስጥ ከመደበቅ ይልቅ ይታያል.
ደረጃ 2፡ አንድ ሙሉ የመቅረጽ ክስተት ይለኩ።
ለታቀደው ሻጋታ፣ የፓርሶዎች ብዛት፣ የተፈጠሩ ክፍሎች፣ አጠቃላይ የፓሪሰን ብዛት፣ ያለቀለት የጅምላ ብዛት፣ የፍላሽ/የድግግሞሽ መንገድ፣ የተረጋጋ የክስተት ክፍተት እና ተቀባይነት ያለው የጥራት ውጤት ይመዝግቡ። የመቅረጽ ክስተት ማለት አንድ ሻጋታ የፓሪሰን ቁሳቁሶችን ይይዛል እና የክፍሎቹን ስብስብ ያመጣል.
ጥሩ ክፍሎች/ሰ = ክንውኖችን መቅረጽ/h × ክፍሎች በአንድ ክስተት × ተቀባይነት ክፍልፋይ
ጠቅላላ መቅለጥ ፍላጎት (ኪግ/ሰ) = ክንውኖችን መቅረጽ/ሰ × ጠቅላላ የፓርሰን ብዛት በአንድ ክስተት (ኪግ)
ተቀባይነት ያለው ክፍልፋይ ከተስማማ ሙከራ ወይም ከታማኝ የእፅዋት ግምት መምጣት አለበት። አጠቃላይ የፓርሰን ስብስብ የተጠናቀቀውን ጠርሙስ ብቻ ሳይሆን ወደ መቅረጽ ክስተት የሚገባውን ቁሳቁስ ያጠቃልላል። ብልጭታው መሬት ላይ ከሆነ፣ አያያዙ እና ዳግም ማስተዋወቅ አሁንም በመስመሩ ላይ ተጽዕኖ ያሳድራል።
ደረጃ 3፡ ማነቆዎቹን እንደ አንድ መስመር ይፈትሹ
አጠቃላይ የማቅለጥ ፍላጎትን በእውነተኛው ቁሳቁስ ስር ከታቀደው ገላጭ ጋር ያወዳድሩ። ከዚያም የሻጋታ ማቀዝቀዝን፣ አየርን መንፋት፣ ከፊል ማስወገድ፣ መቁረጥ፣ መፍሰስ መሞከር፣ ማጓጓዝ፣ ማሸግ እና የመፍጨት አቅም ያረጋግጡ። ዝቅተኛው ዘላቂነት ያለው ደረጃ የመስመሩን ውጤት ያስቀምጣል.
ለሰፋፊ ተከታታይ-የማሽን ውፅዓት አመክንዮ፣ኪንግግልን ይመልከቱቀጣይነት ያለው ምት የሚቀርጸው ማሽን መመሪያ. በፍጥነት ሙከራዎች ወቅት የአንድ ክፍል ክብደት ወይም የግድግዳ ስርጭት ከተቀየረ ይጠቀሙparison ፕሮግራሚንግ መመሪያእና በእያንዳንዱ ሁኔታ ተመሳሳይ የግድግዳ ቦታዎችን ያረጋግጡ.
ከምርት ዕቅዱ ጋር የሚስማማው የትኛው ውቅር ነው?
ነጠላ ጣቢያ አብዛኛውን ጊዜ የጠራው የእጩዎች ዝርዝር ሲሆን…
- የተረጋገጠ ፍላጐት ተቀባይነት ካለው የአሠራር ኅዳግ ጋር ለአንድ የሻጋታ ጣቢያ ይስማማል።
- የምርት ለውጦች ብዙ ጊዜ ወይም የምርት ሂደቶች አጭር ናቸው;
- አንድ የሻጋታ ስብስብ ለበጀት, ለጥገና ወይም ለማረጋገጫ ምክንያቶች ይመረጣል;
- ክፍሉ ፣ ሻጋታ ወይም የማስወገጃ ዘዴ ተለዋጭ አቀማመጥን ተግባራዊ ያደርገዋል ።
- የፋብሪካ ቦታ ፣ የማንሳት መዳረሻ ወይም የታችኛው አውቶሜትድ ውስን ነው ፣
- ፕሮጀክቱ ፍላጎት ገና ያልተረጋገጠበት ገበያ ውስጥ እየገባ ነው.
ድርብ ጣቢያ የሙሉ መስመር ጥናት ሲገባው…
- የተረጋጋ የመድገም ፍላጎት ከተጨባጭ የአንድ ጣቢያ ምርት ይበልጣል;
- ሁለት የተጣጣሙ የሻጋታ ጣቢያዎች ሊደገም የሚችል ሂደትን ማካሄድ ይችላሉ;
- ገላጭ እና ሟች ጭንቅላት አስፈላጊውን አጠቃላይ የሟሟ መጠን ሊያቀርብ ይችላል ።
- ማቀዝቀዝ ለተለዋጭ የሻጋታ ሥራ ጠቃሚ ጊዜ;
- መከርከም, መሞከር እና የቁሳቁስ አያያዝ የጨመረውን ፍሰት ሊቀበል ይችላል;
- ተጨማሪው የሻጋታ፣ የማሽን እና የመገልገያ ወሰን መከላከል የሚችል የንግድ ጉዳይ አለው።
የትኛውም ዝርዝር የምርት ሙከራን አይተካም። የተለመደ የግዢ ስህተትን ይከላከላል፡- ሁለተኛውን ጣቢያ ራሱን የቻለ የውጤት መለዋወጫ አድርጎ መመልከት። በፋብሪካው ውስጥ የመሳሪያዎችን, የመቆጣጠሪያዎችን, የኮሚሽን ስራዎችን እና ክፍሎችን የሚቀይር የስርዓት ውሳኔ ነው.
መገልገያዎች እና የታችኛው ተፋሰስ መሳሪያዎች የጣቢያውን ጥቅም ሊያጠፉ ይችላሉ
ባለ ሁለት ጣቢያ መስመር የበለጠ ሙቀትን ወደ ሻጋታ ማቀዝቀዣ ስርዓት ይልካል እና የቅርጻ ቅርጾችን አንድ ላይ ሊፈጥር ይችላል። የታመቀ አየር ስራ ፈትቶ ብቻ ሳይሆን መስመሩ በሚፈልገው ጊዜ ግፊትን ይይዛል እና ፍሰትን ማድረስ አለበት። ቀዝቃዛ ውሃ በተረጋጋ ሁኔታ ሁለቱንም የሻጋታ ወረዳዎች መድረስ አለበት. የኤሌክትሪክ ማከፋፈያ, የሃይድሮሊክ ማቀዝቀዣ እና የካቢኔ አካባቢ ከመጨረሻው ግንባታ ጋር መዛመድ አለበት.
የእጽዋት አገልግሎቶችን ከንጽጽር ሰንጠረዥ አታስሉ. አንዳንድ የአሁን የኪንግግል ድር ዝርዝር መግለጫዎች ወጥነት የሌለው አሃድ ትየባ ይጠቀማሉ፣ እና አማካኝ የኃይል አሃዞች ተመሳሳይ የምርት ሙከራን አይገልጹም። ለታዘዘው ውቅር የፕሮጀክት-ተኮር የመገልገያ ወረቀቱን ፣ የኤሌትሪክ ሥዕል እና አጠቃላይ የዝግጅት ሥዕልን ይጠይቁ።
ሻጋታ ከተከፈተ በኋላ እያንዳንዱን ሂደት ይፈትሹ
- የማውጫ መሳሪያዎች ከተለዋጭ ጣቢያዎች ክፍሎችን መቀበል ይችላሉ?
- መከርከም ትክክለኛውን ብልጭታ እና አንገት/የታች ጂኦሜትሪ ማስተናገድ ይችላል?
- የማፍሰሻ ሞካሪው እያንዳንዱን ክፍተት በሚፈለገው የመስመር መጠን መመርመር ይችላል?
- ማጓጓዣዎች ግጭትን ፣ ማከማቸትን እና ከፊል መበላሸትን መከላከል ይችላሉ?
- የመፍጫ እና የመቀላጠፊያው የመፍጨት መጠን ሳይረጋጋ ብልጭ ድርግም ይላል?
- ኦፕሬተሮች ለተፈቀደው ፍተሻ እና ለውጥ ሥራ ሁለቱንም ጣቢያዎች በደህና መድረስ ይችላሉ?
ፈጣን ሩጫ ያልተረጋጋ የግድግዳ ውፍረት፣ ብልጭታ፣ የማቀዝቀዣ መዛባት ወይም ተደጋጋሚ ማንቂያዎችን የሚፈጥር ከሆነ ያገናኙት።የመከላከያ ጥገና መዝገብከኪንግግል ጋርHMI መላ መፈለጊያ ዘዴየምግብ አዘገጃጀት ለውጦች ጋር አካላዊ ማነቆ ከመደበቅ በፊት.

የማሽን ዋጋን ብቻ ሳይሆን አጠቃላይ የተጫነውን ወጪ ያወዳድሩ
የፕላስቲክ ጠርሙስ ማምረቻ ማሽን ዋጋ የሚፈልግ ገዢ ተመጣጣኝ ያልሆኑ ሁለት ጥቅሶችን ሊቀበል ይችላል። አንድ ሰው ሁለተኛውን የሻጋታ ስብስብ, መውጣት እና መፍሰስ መሞከርን ሊያካትት ይችላል; ሌላው ደግሞ የመሠረት ማቀፊያ ማሽንን ብቻ ያሳያል. ዝቅተኛው አርዕስት ዋጋ አነስተኛ የተሟላ የምርት ሕዋስን ሊገልጽ ይችላል።
| የወጪ ንብርብር | የነጠላ ጣቢያ ጥያቄ | ባለ ሁለት ጣቢያ ጥያቄ |
|---|---|---|
| የማሽን መድረክ | የትኛው ኤክስትራክተር፣ መቆንጠጫ፣ ቁጥጥሮች እና መደበኛ ረዳቶች ተካትተዋል? | የትኛው ተጨማሪ ሰረገላ፣ መቆንጠጫ፣ ንፋስ እና መቆጣጠሪያ መሳሪያዎች ተካትተዋል? |
| ሻጋታ እና ጭንቅላት ይሞታል | አንድ ሙሉ ሻጋታ እና ትክክለኛው የዳይ መውጫ ጥቅል ተካትቷል? | ሁለት የተጣጣሙ የሻጋታ ጣቢያዎች ተካትተዋል፣ እና የጭንቅላት ቆጠራ እና መውጫ ድምፅ ከመሳሪያው እቅድ ጋር ተመሳሳይ ናቸው? |
| የፋብሪካ አገልግሎቶች | ምን ኃይል, አየር, ውሃ እና ወለል / የመጫን ሥራ ያስፈልጋል? | ነባር አገልግሎቶች ፈጣን የዝግጅት ቅደም ተከተልን በአንድ ጊዜ በፋብሪካ ፍላጎት መደገፍ ይችላሉ? |
| የታችኛው ክፍል ሕዋስ | የትኞቹ የማውጣት፣ የመቁረጥ፣ የመፈተሽ፣ የማጓጓዣ እና የመፍጨት እርምጃዎች በእጅ ወይም አውቶማቲክ ናቸው? | እያንዳንዱ የታችኛው ደረጃ ክፍል ሳይከማች ከተለዋጭ ጣቢያዎች ክፍሎችን መቀበል ይችላል? |
| ለውጥ እና ማረጋገጫ | አንድ ሻጋታ እና የምግብ አዘገጃጀት ለውጥ በገዢው አሰራር ውስጥ ምን ያህል ጊዜ ይወስዳል? | ከምርት ለውጥ በኋላ ሁለት ጣቢያዎች እንዴት የተሰለፉ፣ ብቁ እና የተመለሱት እንዴት ነው? |
| የአሠራር አደጋ | ነጠላ የሻጋታ ጣቢያው ከቆመ ምን ውጤት ይጠፋል? | የትኛውም ጣቢያ በአስተማማኝ ሁኔታ ሊገለል ይችላል፣ እና የጋራ የመውጣት ቅደም ተከተል ምን ይሆናል? |
ጠቃሚ የኢኮኖሚ ንጽጽር በሁለቱም በኩል ተመሳሳይ የፕሮጀክት ወሰን ይጠቀማል. የሚቀርጸው ማሽን፣ ሻጋታ፣ ዳይ ጭንቅላት፣ ረዳት ሰራተኞች፣ ተከላ፣ የኮሚሽን፣ የስልጠና እና የፋብሪካ ማሻሻያዎችን ያካትቱ። ከዚያም የገዢውን የራሱን የአሠራር ግምቶች በመጠቀም የጉልበት ሥራን, መገልገያዎችን, የታቀደ ጥገናን, የለውጡን ኪሳራ, የጥራት መጥፋት እና የእረፍት ጊዜን ይገምቱ.
ዋጋ በአንድ ጥሩ ክፍል = በንፅፅር ጊዜ ውስጥ ጠቅላላ ዋጋ ÷ በተመሳሳይ ጊዜ ውስጥ የተሠሩ ተቀባይነት ያላቸው ክፍሎች
አሃዛዊው እና መለያው በተመሳሳይ ጊዜ መስኮት እና ወሰን መጠቀም አለባቸው። ባለ ሁለት ጣቢያ ካፒታል ምስል ከአንድ ጣቢያ የደረቅ ዑደት ውጤት በላይ አያስቀምጡ፣ ወይም አውቶሜትድ ድርብ መስመርን ከመቁረጥ እና ከመሞከር ውጭ ካለው ነጠላ ማሽን ጋር አያወዳድሩ። ፍላጎት የተጨመረውን ምርት መጠቀም ካልቻለ የስራ ፈት አቅም ዋጋ ይቀራል። ፍላጎት ከአንድ ጣቢያ አቅም በላይ ከሆነ፣ ያመለጠ ምርት እና የትርፍ ሰዓት ወጪም ናቸው።
ዋጋ አሁንም ልክ የሆነ የግዢ ገደብ ነው፣ ነገር ግን ከቴክኒካል ብቃት በኋላ ነው። ጥቅሱ በመስመር ለመወዳደር እንዲችል ኪንግግልን እያንዳንዱን የተካተተ አካል እና እያንዳንዱን በገዢ የሚቀርበውን ንጥል እንዲለይ ይጠይቁ።
የተሻለ RFQ የተረጋገጡ ሁኔታዎችን ከካታሎግ ማጣቀሻዎች ይለያል
ተመሳሳይ የግቤት ሉህ ለእያንዳንዱ አቅራቢ ይላኩ። ያለበለዚያ ሁለት ጥቅሶች የተለያዩ ግምቶችን ሊጠቀሙ ይችላሉ እና አሁንም ሊነፃፀሩ ይችላሉ።
| የ RFQ መስክ | አስፈላጊ ግቤት | ለምን የጣቢያውን ውሳኔ ይለውጣል |
|---|---|---|
| ክፍል | ስዕል ወይም ናሙና፣ ከፍተኛ ልኬቶች፣ አንገት/ማጠናቀቅ፣ እጀታ፣ የመለያያ መስመር እና የመቁረጥ መስፈርት | የሻጋታ ተስማሚነትን ፣ እንቅስቃሴን እና የታችኛውን ተፋሰስ ስራን ይገልጻል |
| ቁሳቁስ | ትክክለኛው የሬንጅ ደረጃ፣ ቀለም፣ ተጨማሪዎች፣ regrind/PCR ዕቅድ እና የአቅራቢ ውሂብ | የቀለጡ ባህሪን፣ አጠቃላይ ውጣ ውረድ እና ማቀዝቀዝን ይለውጣል |
| የጅምላ እና ግድግዳ | የተጠናቀቀ ክብደት፣ አጠቃላይ የፓርሰን/ፍላሽ ግምት፣ ወሳኝ የግድግዳ ቦታዎች እና መቻቻል | የዑደት ኢላማዎችን ወደ መቅለጥ ፍላጎት እና የጥራት ማስረጃነት ይለውጣል |
| ፍላጎት | ጥሩ ክፍሎች በሰዓት, ፈረቃ, ዓመት እና ከፍተኛ ወቅት; SKU/የመቀየር እቅድ | ሁለተኛው ጣቢያ በምርታማነት ተጭኖ መቀመጥ ይቻል እንደሆነ ያሳያል |
| መገልገያ | የጣቢያ ብዛት፣ የሞት መሸጫ ቦታዎች፣ ክፍተቶች፣ የመሃል ርቀት፣ የሻጋታ ስብስቦች እና የማቀዝቀዣ አቀማመጥ | "ድርብ ጣቢያ" የተለየ ጭንቅላትን ወይም የጉድጓድ ግምትን እንዳይደብቅ ይከላከላል |
| ጥራት | ክብደት፣ ልኬት፣ ግድግዳ፣ መፍሰስ፣ መውደቅ፣ ከፍተኛ ጭነት ወይም ሌላ የተስማሙ ሙከራዎች | ከመንቀሳቀስ ፍጥነት ይልቅ ጥሩ ውጤትን ይገልጻል |
| ፋብሪካ | የኃይል ደረጃ፣ የአየር/የውሃ ሁኔታዎች፣ የወለል እና ጣሪያ ገደቦች፣ የማንሳት መንገድ እና የታችኛው ተፋሰስ መሳሪያዎች | ሙሉው ባለ ሁለት ጣቢያ ሴል መጫን እና መደገፍ ይቻል እንደሆነ ይፈትናል። |
በመቀበል ሙከራ ጊዜ እነዚህን ነገሮች ይመዝግቡ
- ማሽን, ሻጋታ, ዳይ ጭንቅላት, ሙጫ እና የምግብ አዘገጃጀት ማንነት.
- የተረጋጋ የቅርጽ-ክስተት ክፍተት ለእያንዳንዱ ጣቢያ - አንድ ፈጣን ክስተት አይደለም።
- አጠቃላይ የፓርሰን ብዛት፣ የተጠናቀቀ ክፍል ክብደት እና የፍላሽ መንገድ።
- ተቀባይነት ያላቸው ክፍሎች በዋሻ እና ጣቢያ በተስማማው የሙከራ መስኮት ላይ።
- ወሳኝ ግድግዳ, ልኬት እና ተግባራዊ ውጤቶች.
- በሚታየው ጭነት ውስጥ ትክክለኛ የአየር, የውሃ እና የኤሌክትሪክ ሁኔታዎች.
- በሙከራ ጊዜ ማንቂያ፣ ማቆሚያ እና በእጅ ጣልቃ ገብ መዝገብ።
ይህ መዝገብ በገዢው ምርት ላይ በመመስረት "ነጠላ ጣቢያን" ወደ ውሳኔ ይለውጠዋል። እንዲሁም ለወደፊት መላ ፍለጋ እና የመከላከያ ጥገና የኮሚሽን መነሻ መስመር ያቀርባል።
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የትኛው ፈጣን ነው-አንድ ጣቢያ ወይም ባለ ሁለት ጣቢያ ምት የሚቀርጸው ማሽን?
ባለ ሁለት ጣቢያ ማሽን ከፍተኛ የውጤት አቅም አለው ምክንያቱም ሁለት የሻጋታ ጣብያዎች በጋራ የመጥፋት ስርዓት ዙሪያ ይፈራረቃሉ። ትክክለኛው ጥሩ ውፅዓት አሁንም በማቅለጥ አቅም፣ በፓርሰን ብዛት፣ በማቀዝቀዝ፣ በከፊል ማስወገድ፣ በታችኛው ተፋሰስ መሳሪያዎች እና ተቀባይነት ባለው ጥራት ላይ ይወሰናል።
ድርብ ጣቢያ የሚቀርጸው ማሽን በእጥፍ ምርት ያደርጋል?
በራስ-ሰር አይደለም. የታተሙ የደረቅ ሳይክል አኃዞች ሁለት ተለዋጭ ጣቢያዎችን ሊያሳዩ ይችላሉ፣ ነገር ግን የሚሸጥ ምርት በጠቅላላ መቅለጥ ፍላጎት፣ በማቀዝቀዝ፣ በመቁረጥ፣ በመሞከር፣ በማቆም ወይም ባለመቀበል ሊገደብ ይችላል። ማሽኑን በእውነተኛው ምርት እና ቁሳቁስ ያረጋግጡ።
ባለ ሁለት ጣቢያ ማሽን እንደ ባለ ሁለት ጭንቅላት ማሽን ተመሳሳይ ነው?
ቁጥር የጣቢያ ብዛት የሻጋታ-እና-መቆንጠጥ ቦታዎችን ይገልጻል። የጭንቅላት ቆጠራ ለቅርጽ ክስተት ምን ያህል አጥቢያዎች እንደወጡ ይገልጻል። አንድ ማሽን ሁለት ጣቢያዎችን ከአንድ ወይም ከብዙ የዳይ ማሰራጫዎች ጋር ማጣመር ይችላል።
ሁለቱ ጣቢያዎች የተለያዩ ሻጋታዎችን ማካሄድ ይችላሉ?
የማይዛመዱ ምርቶችን በብቃት ማሄድ እንደሚችሉ አድርገው አያስቡ። ጣቢያዎቹ የመጥፋት እና የሂደት ሁኔታዎችን ይጋራሉ፣ ስለዚህ የምርት ብዛት፣ የፓርሰን ጊዜ አቆጣጠር፣ የማቀዝቀዝ እና የታችኛው ተፋሰስ ስራዎች ተኳሃኝ መሆን አለባቸው። በምህንድስና ጊዜ ትክክለኛውን ዝግጅት ያረጋግጡ.
ለ 5L ኮንቴይነሮች አንድ ነጠላ ወይም ድርብ ጣቢያ መምረጥ አለብኝ?
የመያዣው መጠን መድረክን ብቻ ይለያል። ከተረጋገጠ የጥሩ ክፍሎች ፍላጎት፣ የምርት ክብደት፣ የሩጫ ርዝመት፣ የሻጋታ እና የሞተ-ጭንቅላት እቅድ፣ የሚገኙ መገልገያዎች፣ የፋብሪካ አቀማመጥ እና የታችኛው ተፋሰስ አቅም የጣቢያ ቆጠራን ይምረጡ።
የንፋሽ መቅረጽ ማሽን ውጤት እንዴት ማስላት አለበት?
በአንድ ክስተት ክፍሎች እና ተቀባይነት ክፍልፋይ ተባዝቶ በሰዓት መቅረጽ ክስተቶች ተጠቀም. ውጤቱን ከጠቅላላ ማቅለጥ ፍላጎት፣ ከማቀዝቀዝ እና ከእያንዳንዱ የታችኞቹ ደረጃዎች አንጻር ያረጋግጡ። ደረቅ ዑደት ብቻውን እንደ የምርት ውጤት አይጠቀሙ.
ለአንድ ነጠላ-ሁለት-ድርብ ጣቢያ ጥቅስ ምን መረጃ ያስፈልጋል?
የክፍል ስዕል፣ የቁሳቁስ ደረጃ፣ የተጠናቀቀ እና አጠቃላይ የፓሪሰን ብዛት፣ የግድግዳ እና የጥራት መስፈርቶች፣ ጥሩ ክፍሎች ኢላማ፣ SKU እቅድ፣ ሻጋታ እና ክፍተት ጽንሰ-ሀሳብ፣ መገልገያዎች፣ አቀማመጥ እና የታችኛው ተፋሰስ መሳሪያዎች ያቅርቡ።