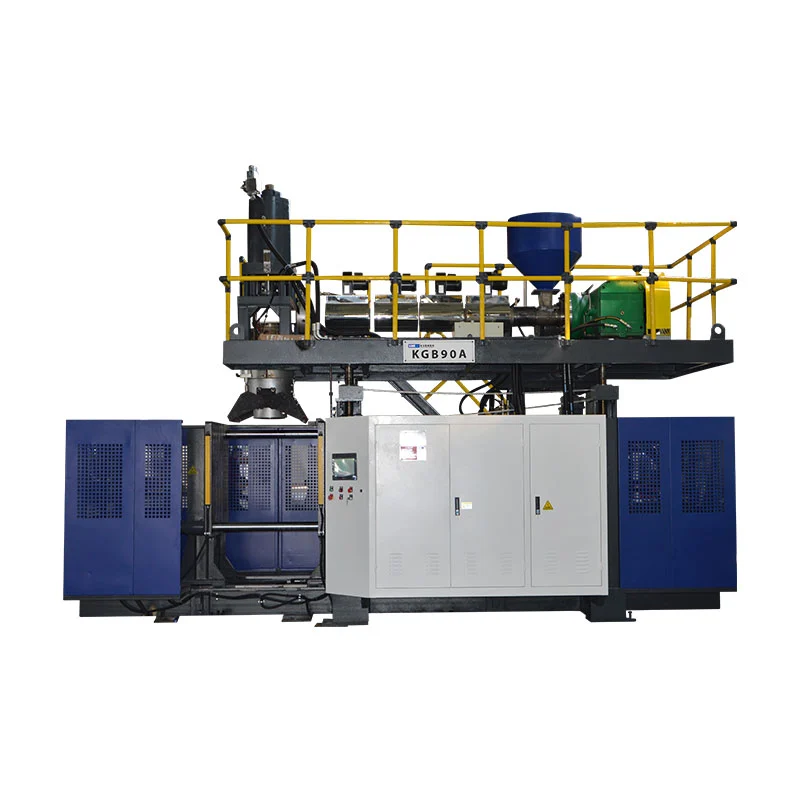
ሁለት ራሶች፣ ሁለት አጥቢያዎች እና ሁለት ጉድጓዶች ብዙውን ጊዜ በተመሳሳይ የምርት ጽንሰ-ሀሳብ ውስጥ ናቸው-ነገር ግን የሚለዋወጡ ቃላት አይደሉም። ትክክለኛው አቀማመጥ የሚጀምረው ከጠርሙሱ፣ ከውጪ ዝቃጭ፣ ከሻጋታ ቦታ እና ከጠቅላላ ማቅለጥ ፍላጎት ጋር እንጂ በታለመው የጭንቅላት ብዛት አይደለም።

“ባለአራት ጎድጓዳ ጡጦ የሚነፋ ማሽን” የሚጠይቅ ገዢ ባለአራት-መሸጫ ጭንቅላት፣ ባለአራት-መቦርቦር ሻጋታ እና አንድ ወይም ሁለት የሻጋታ ጣቢያዎችን ሊቀበል ይችላል። ሌላ ገዢ "ድርብ የጭንቅላት ምት የሚቀርጸው ማሽን" የሚጠይቅ ሁለት ፓርሶዎችን ብቻ ሊያመለክት ይችላል። ጥቅሱ እያንዳንዱን አካል ካልዘረዘረ በስተቀር ሁለቱ ወገኖች የተለያዩ መሳሪያዎችን እያሰቡ በተመሳሳይ ቁጥር መወያየት ይችላሉ።
ይህ መመሪያ እነዚያን ውሎች ይለያል፣ ከጭንቅላት ምርጫ በስተጀርባ ያለውን የመጠን ገደብ ለማሳየት የአሁኑን የኪንግግል 2L፣ 5L እና 15L መግለጫዎችን ይጠቀማል፣ እና የምርት ውጤትን ሳይፈጥር የአንድ፣ ሁለት- ሶስት እና ባለአራት ጭንቅላትን ለማነፃፀር የጅምላ-ሚዛን ዘዴን ይሰጣል።
በመጀመሪያ, አራቱን የተለያዩ ቆጠራዎች ይጥቀሱ
ቃሉጭንቅላትበገበያ ውስጥ በቀላሉ ጥቅም ላይ ይውላል. የኤክስትራክሽን ምት የሚቀርጸው የሞት ጭንቅላት መቅለጥን ያሰራጫል እና ቱቦላር ፓሪሰን ይፈጥራል። ባለብዙ ፓሪሰን ዳይ ጭንቅላት ብዙ ማሰራጫዎች አሉት። ከዚያም ሻጋታው በእነዚያ ፓርሶዎች ዙሪያ ይዘጋል, እና እያንዳንዱ የሻጋታ ክፍተት አንድ ክፍል ይፈጥራል. ጣቢያ የሚቀበላቸው ሙሉ የሻጋታ እና የመቆንጠጥ ቦታ ነው። ንብርብር በመጥፋት እና በሞት-ራስ ስርዓት የተፈጠረ የቁስ ንብርብር ነው።
| መቁጠር | አካላዊ ትርጉም | የገዢ ጥያቄ ምሳሌ | አታስብ |
|---|---|---|---|
| የዳይ-ራስ ማሰራጫዎች | በአንድ የመቅረጽ ክስተት ላይ ፓርሶዎች የሚወጡበት ክፍት ቦታዎች | ሀሳቡ ነጠላ ፣ ድርብ ፣ ሶስት ወይም አራት ራስ ነው? | ያ የውጪ ቆጠራ ለተቀበሉት ጠርሙሶች ብዛት ዋስትና ይሰጣል |
| ፓሪሶኖች | በሻጋታ የተያዙ ቱቦዎች ማቅለጥ ርዝመቶች | በፓርሶኖች መካከል ክብደት እና ጊዜ እንዴት ሚዛናዊ ይሆናል? | ያ እኩል ክፍተት ያላቸው መሸጫዎች ሁል ጊዜ እኩል ፓርሶዎችን ያቀርባሉ |
| የሻጋታ ክፍተቶች | በአንድ ሻጋታ ውስጥ የተፈጠሩ የክፍል ቅርጾች | ሻጋታው በአንድ ክስተት አንድ, ሁለት ወይም አራት ክፍሎችን ይሠራል? | ያ የጉድጓድ ቆጠራ የሻጋታ ጣቢያዎችን ብዛት ይገልጻል |
| ጣቢያዎች | በማሽኑ ጥቅም ላይ የሚውሉ ሙሉ የሻጋታ-እና-መቆንጠጫ ቦታዎች | ማሽኑ ነጠላ ጣቢያ ነው ወይስ ድርብ ጣቢያ? | ሁለተኛ ጣቢያ ሁለተኛ የሞተ ራስ ነው |
| ንብርብሮች | በግድግዳው መዋቅር ላይ የቁሳቁሶች ንብርብሮች | ክፍሉ ሞኖላይየር ነው ወይስ ባለ ብዙ ሽፋን? | ያ “ድርብ ንብርብር” ማለት ድርብ ጭንቅላት ወይም ድርብ ክፍተት ማለት ነው። |
ገለልተኛ የመሳሪያ ጽሑፎች ተመሳሳይ ልዩነት አላቸው. የR&B ቀጣይነት ያለው የማስወጫ መንኮራኩር መረጃ ወረቀትባለ አንድ ወይም ባለ ሁለት ጣቢያ መቆንጠጫ ውቅሮችን ይዘረዝራል ከዳይ-ራስ ውቅሮች ከበርካታ ማሰራጫዎች ጋር። ያ መለያየት በማንኛውም RFQ ውስጥ ጠቃሚ ነው፡ ጣብያዎችን፣ የዳይ መሸጫ ቦታዎችን፣ የሻጋታ ክፍተቶችን እና ንብርብሮችን በተለያዩ መስመሮች ላይ ይግለጹ።
የሞተ ጭንቅላት ሲጨምር ምን ይለወጣል?
ባለብዙ ጭንቅላት፣ ባለብዙ ዳይ ወይም ባለብዙ ፓሪሰን ምት የሚቀርጸው ማሽን በትይዩ ብዙ ፓርሶዎችን ይፈጥራል። ሻጋታው እና ሂደቱ እያንዳንዱን ፓርሶን ለመያዝ እና አንድ ጠርሙስ ለመቅረጽ ከተነደፉ, በእያንዳንዱ የቅርጽ ክስተት ክፍሎች ሊጨምሩ ይችላሉ. ትርፉ ሁኔታዊ ነው። እያንዳንዱ መውጫ ቦታ፣ የሚቀልጥ ፍሰት፣ የሙቀት መቆጣጠሪያ እና ተጓዳኝ ክፍተት ቦታ ይፈልጋል።
ይህ ሥዕላዊ መግለጫ የኪንግግል መሣሪያ ሥዕል ሳይሆን ፅንሰ-ሀሳብ ነው። የእውነተኛ መውጫ ዲያሜትሮች፣ ቃና፣ የወራጅ ቻናሎች እና የጉድጓድ አቀማመጥ በጠርሙሱ እና በማሽኑ ላይ ይወሰናሉ። "ሁለት ጭንቅላት", "ሦስት ጭንቅላት" እና "አራት ጭንቅላት" ከተሟሉ ዝርዝር መግለጫዎች ይልቅ መግለጫዎችን ይጀምራሉ.
ተጨማሪ ራሶች ያለውን የቅርጽ ስፋት ይከፋፈላሉ
አንድ ትልቅ ፓርሰን ከማሽኑ የሚገኘውን የሻጋታ ስፋት የበለጠ ሊጠቀም ይችላል። ብዙ ማሰራጫዎች ያንን ቦታ ሲያጋሩ፣የጠርሙስ ስፋት፣የጉድጓድ ከፍታ፣የአንገቱ አቀማመጥ፣የፍላሽ ኪስ እና የማቀዝቀዝ ግንኙነቶች ጎን ለጎን መገጣጠም አለባቸው። ሻጋታው በዋሻዎች መካከል በቂ ብረት እና ለመቁረጥ እና በከፊል ለማስወገድ በቂ ቦታ ያስፈልገዋል.
ተጨማሪ ራሶች በአንድ ክስተት የሚፈለገውን አጠቃላይ ማቅለጥ ይጨምራሉ
አንድ ጠቅላላ ፓሪሰን 0.10 ኪ.ግ የሚመዝን ከሆነ፣ በትክክለኛ ክብደታቸው ላይ ያለውን ልዩነት ከማጤን በፊት አራት እኩያ ፓሪሶኖች በአንድ ቀረጻ ክስተት 0.40 ኪ.ግ ያስፈልጋቸዋል። ምሳሌው የሂሳብ ስሌትን ብቻ ያብራራል; የኪንግግል ጠርሙስ መግለጫ አይደለም. በክስተቶች መካከል ያለውን የጊዜ ክፍተት ማሳጠር የሰዓት ማቅለጥ ፍላጎትን የበለጠ ይጨምራል።
ብዙ ራሶች ለመቆጣጠር ተጨማሪ ቦታዎችን ይፈጥራሉ
ሻጋታ ከተከፈተ በኋላ አራት የሚታዩ ጠርሙሶች አራት ተመጣጣኝ ሂደቶችን አያረጋግጡም. አንድ መውጫው ሞቃት ሊሆን ይችላል፣ አንድ ፓሪሶን በተለየ መንገድ ይንቀጠቀጣል፣ ጉድጓዱ በዝግታ ይቀዘቅዛል፣ ወይም አንድ የመቁረጥ ቦታ ተጨማሪ ብልጭታ ሊተው ይችላል። የባለብዙ ክፍተት ውፅዓት መቆጠር እና በቦታ መፈተሽ አለበት - እንደ ጥምር ድምር ብቻ።
የመጀመሪያው ንጽጽር፡ የታተመ የኪንግግል ጭንቅላት ገደቦች በማሽን መድረክ
የኪንግግል የአሁኑ ቀጣይነት ያለው የማስወጫ ምት የሚቀርጸው ገፆች የአማራጭ ባለ ሁለት፣ ሶስት እና ባለአራት-ዳይ-ጭንቅላት አወቃቀሮችን በበርካታ ሞዴሎች ላይ ይገልፃሉ። የዝርዝሩ ሠንጠረዦች ለነጠላ እና ባለ ሁለት ራስ ማጣቀሻዎች ትክክለኛ ልኬቶችን ያትማሉ። ለእነዚህ ገፆች የሶስት ወይም ባለ አራት ጭንቅላት ድምጽን አያትሙም, ስለዚህ እነዚያ አቀማመጦች ከኤክስትራክሽን ይልቅ የፕሮጀክት ምህንድስና ያስፈልጋቸዋል.
| የኪንግግል ሞዴል | መሣፈሪያ | ከፍተኛው የምርት አቅም | ከፍተኛው የሻጋታ መጠን (W×H) | HDPE የማቅለጥ አቅም | ነጠላ-ጭንቅላት ከፍተኛው የዳይ-ፒን ዲያሜትር | የታተመ ባለ ሁለት ጭንቅላት መሃል ርቀት | ባለ ሁለት ጭንቅላት ከፍተኛ የዳይ-ፒን ዲያሜትር |
|---|---|---|---|---|---|---|---|
| KGB2L | ነጠላ | 2 ኤል | 360 × 380 ሚሜ | በሰዓት 30 ኪ.ግ | 90 ሚ.ሜ | 130 ሚ.ሜ | 60 ሚሜ |
| KGB2D | ድርብ | 2 ኤል | 360 × 380 ሚሜ | በሰዓት 55 ኪ.ግ | 90 ሚ.ሜ | 130 ሚ.ሜ | 60 ሚሜ |
| KGB5L | ነጠላ | 5 ኤል | 410 × 450 ሚሜ | በሰዓት 55 ኪ.ግ | 150 ሚ.ሜ | 150-180 ሚ.ሜ | 80 ሚ.ሜ |
| KGB5D | ድርብ | 5 ኤል | 410 × 450 ሚሜ | በሰዓት 80 ኪ.ግ | 150 ሚ.ሜ | 150-180 ሚ.ሜ | 80 ሚ.ሜ |
| KGB15L | ነጠላ | 15 ሊ | 580 × 500 ሚሜ | 100 ኪ.ግ | 220 ሚ.ሜ | 240-280 ሚ.ሜ | 150 ሚ.ሜ |
| KGB15D | ድርብ | 15 ሊ | 580 × 550 ሚሜ | በሰዓት 120 ኪ.ግ | 220 ሚ.ሜ | 240-280 ሚ.ሜ | 150 ሚ.ሜ |
የኪንግግል 2L ገፆች ከ50 ሚሊር እስከ 2 ኤል ያሉ አፕሊኬሽኖችን ያብራራሉ። ይህ ማለት በክልል ውስጥ ያለ እያንዳንዱ መያዣ ለእያንዳንዱ የጭንቅላት ብዛት ይሟላል ማለት አይደለም። ሰፊ የ 2L ጠርሙስ አንድ ነጠላ መውጫ ሊፈልግ ይችላል ፣ በርካታ ጠባብ ጠርሙሶች ከብዙ-ጎድጓዳ ጽንሰ-ሀሳብ ጋር ሊጣጣሙ ይችላሉ። ከፍተኛው መጠን ብቻውን አቀማመጥ ሊወስን አይችልም.


ስለ ጭንቅላት ምርጫ የኪንግግል መረጃ ምን ያሳያል
1. የጣቢያ ቆጠራ እና የጭንቅላት ጂኦሜትሪ ገለልተኛ ምርጫዎች ናቸው።
በ 2L ጥንድ ውስጥ ሁለቱም ነጠላ እና ባለ ሁለት ጣቢያ ሞዴሎች ተመሳሳይ 90 ሚሜ ነጠላ-ራስ ገደብ, 130 ሚሜ ድርብ-ራስ መሃል ርቀት እና 60 ሚሜ ድርብ-ራስ die-pin ገደብ ያትማሉ. የ 5L እና 15L ጥንዶች በየራሳቸው የመሳሪያ ስርዓቶች ውስጥ ተመሳሳይ ስርዓተ-ጥለት ይከተላሉ። ሁለተኛው ጣቢያ ሻጋታዎች እንዴት እንደሚለዋወጡ ይለውጣል; የውጤት ብዛትን ወይም የውጤት መጠንን በራስ-ሰር አይቀይርም።
2. ባለ ሁለት ጭንቅላት አቀማመጥ በእያንዳንዱ መውጫ ያነሰ ዲያሜትር አለው
እያንዳንዱ መድረክ ከአንድ-ራስ ማጣቀሻ ይልቅ ለድርብ-ራስ ማጣቀሻ አነስተኛውን የዳይ-ፒን ዲያሜትር ያትማል፡ 60 ከ 90 ሚሜ በ 2 ኤል ፣ 80 ከ 150 ሚሜ በ 5 ኤል ፣ እና 150 ከ 220 ሚሜ በ 15 ኤል። ይህ የተጠናቀቀውን የጠርሙስ ዲያሜትር አይተነብይም ፣ ግን ለምን “ሌላ ጭንቅላት ጨምሩ” የውጤት መቼት ብቻ እንዳልሆነ ያሳያል። ዳይ፣ ፓሪሰን እና ጠርሙስ ጂኦሜትሪ አብረው ይለወጣሉ።
3. ትላልቅ መድረኮች ሰፋ ያለ ሻጋታ እና መውጫ ክፍተት ማጣቀሻዎችን ያትማሉ
ከፍተኛው የሻጋታ ማመሳከሪያ ከ 360 × 380 ሚሜ በ 2 ኤል ጥንድ እስከ 410 × 450 ሚሜ በ 5L ጥንድ እና እስከ 580 ሚሊ ሜትር ስፋት በ 15L ጥንድ ላይ ያድጋል. የታተመ ባለ ሁለት ራስ ማዕከላዊ ርቀት ከ 130 ሚ.ሜ ወደ 150-180 ሚ.ሜ እና ከዚያም 240-280 ሚሜ ያድጋል. እነዚህ አኃዞች የመድረክ ምርጫን ከጠርሙስ ክፍተት ጋር ያገናኛሉ፣ ስመ ሊትር ብቻ አይደሉም።
4. የተጣመሩ ባለ ሁለት ጣቢያ ሞዴሎች ተጨማሪ የማቅለጥ አቅም ያትማሉ
ባለ ሁለት ጣቢያ ምሳሌዎች ከአንድ ጣቢያ አጋሮቻቸው የበለጠ ከፍተኛ HDPE የማቅለጥ አቅምን ያትማሉ፡ 55 ከ 30 ኪ.ግ / ሰ በ 2 ኤል ፣ 80 ከ 55 ኪ.ግ / ሰ በ 5 ኤል እና 120 ከ 100 ኪ.ግ / ሰ በ 15 ኤል። ልዩነቶቹ ምንም ነጠላ ሬሾ የላቸውም እና የውጤት ብዜት አያረጋግጡም። የማውጫ ስርዓቱ ለምን እንደ ጣብያ እና ራሶች በተመሳሳይ ስሌት ውስጥ እንደሚገኝ ያሳያሉ።
5. የሶስት እና የአራት ጭንቅላት የይገባኛል ጥያቄዎች በምርት ላይ የተመሰረተ ስዕል ያስፈልጋቸዋል
የምርት መግለጫዎቹ ተለዋዋጭ 2/3/4 ባለብዙ-ዳይ-ጭንቅላት ውቅሮችን ይፈቅዳሉ፣ ነገር ግን ሰንጠረዦቻቸው ሁለንተናዊ ባለሶስት ወይም ባለአራት ጭንቅላት መሃል ርቀትን አይገልጹም። እነዚያን ልኬቶች ከድርብ-ራስ ረድፍ መፈልሰፍ የጠርሙስ ስፋትን፣ የሻጋታ ብረትን፣ ሬንጅን፣ የአንገት ቦታን እና የአገልግሎት ተደራሽነትን ችላ ማለት ነው። ትክክለኛው የሚቀጥለው ሰነድ በገዢው ክፍል ስዕል ላይ የተመሰረተ የጭንቅላት-እና-ሻጋታ አቀማመጥ ነው.
ከጠርሙሱ ውስጥ የጭንቅላት ቆጠራን ይምረጡ - ከሚፈለገው ብዜት አይደለም
የፋብሪካ ጥቅስ ይበልጥ አስተማማኝ የሚሆነው ገዥው ለአቅራቢው የተሟላ የምርት ትርጉም ሲሰጥ ነው። ለታቀደው መሣሪያ ቤተሰብ በታሰበው በጣም ሰፊ እና ከባድ SKU ይጀምሩ። ከዚያ ትናንሽ ምርቶች ተግባራዊ ያልሆነ ስምምነትን ሳያስገድዱ አንድ አይነት ማሽን ማጋራት ይችሉ እንደሆነ ያረጋግጡ።
የጠርሙስ ስፋት እና የመሃል ርቀት
የመሃል ርቀት የሚለካው በአጎራባች የመወጫ ማእከሎች መካከል ነው። ወደ ትክክለኛው የሻጋታ ቦታ ለመግባት ለእያንዳንዱ ፓሪሰን ከዋሻው ዝግጅት ጋር መመሳሰል አለበት። የጠርሙስ የሰውነት ስፋት የሚያስፈልገው አንድ ክፍል ብቻ ነው። የአንገት አጨራረስ፣ እጀታ፣ ብልጭ ድርግም የሚል ኪስ፣ ቆንጥጦ የሚወጣ ቦታ እና የሻጋታ ግድግዳ በዋሻዎች መካከል እንዲሁ ቦታን ይበላል።
ከፊል ክብደት እና አጠቃላይ የፓሪሰን ብዛት
የተጠናቀቀው ጠርሙስ ክብደት ለእያንዳንዱ ክስተት ኤክስትራክተሩ ማቅረብ ያለበት ክብደት አይደለም። አጠቃላይ ፓሪሶን ለጠርሙሱ የተያዘውን ቁሳቁስ እና የላይኛው እና የታችኛው ብልጭታ እና ሌላ ማንኛውንም የተከረከመ ቁሳቁስ ያካትታል። የአንድን ቦታ አጠቃላይ ብዛት በሁሉም ንቁ ቦታዎች ማባዛት፣ ከዚያም ጠቅላላውን ከኤክስትራክሽን ሲስተም በታቀደው የዝግጅት መጠን ያወዳድሩ።
ማቀዝቀዝ እና ማስወገድ
በእያንዳንዱ የሻጋታ ቅርበት ውስጥ ለማስወገድ ተጨማሪ ክፍተቶች ተጨማሪ ሙቀት ሊፈጥሩ ይችላሉ. እኩል ያልሆኑ የውሃ መንገዶች አንዱን ክፍተት ቀርፋፋ ቦታ ሊያደርጉት ይችላሉ። ሻጋታው ከተከፈተ በኋላ ሴሉ ያለ ግጭት ወይም ከመጠን በላይ ክምችት ሳይኖር እያንዳንዱን ክፍል መለየት፣ መከርከም፣ መሞከር እና ማስተላለፍ አለበት። የመቅረጽ ማሽን እንቅስቃሴውን ሊያጠናቅቅ የሚችል ሲሆን የታችኛው ተፋሰስ መሳሪያዎች ቀድሞውኑ የምርት ማነቆዎች ናቸው።
የ SKU ስትራቴጂ
ከፍተኛ ክፍተት ያለው ሻጋታ የተረጋጋ ጠባብ የጠርሙስ ቤተሰብን ሊያሟላ ይችላል. ትዕዛዞቹ አጭር ሲሆኑ፣ ዲዛይኖች ብዙ ጊዜ ሲቀየሩ ወይም የ SKUs ትልቅ ድርሻ አንድ አይነት ድምጽ መጠቀም ሲሳነው ብዙም ማራኪ ላይሆን ይችላል። አመታዊ የጥሩ ክፍል ፍላጎት እና የለውጥ ጊዜን በSKU ያወዳድሩ። የተቀረው ፋብሪካ ያንን አቅም መጠቀም ካልቻለ በስተቀር እያንዳንዱን የሻጋታ መጠን በአንድ ወቅታዊ ጫፍ ላይ አያድርጉ።
ከክስተቶች፣ ክፍሎች እና የጅምላ ሚዛን ጋር ተጨባጭ ውፅዓት አስሉ።
ሊሸጡ የሚችሉ ጠርሙሶችን ለመተንበይ ካታሎግ ደረቅ ዑደት እና የጭንቅላት ብዛት በቂ አይደሉም። ሁለት የተገናኙ ስሌቶችን ይጠቀሙ-አንዱ ለተቀበሉት ክፍሎች እና አንድ ለጠቅላላ ማቅለጥ ፍላጎት።
ጥሩ ክፍሎች በሰዓት = የተረጋጋ የመቅረጽ ክንውኖች በሰዓት × በአንድ ክስተት የተፈጠሩ ክፍሎች × ተቀባይነት ክፍልፋይ
ጠቅላላ መቅለጥ ፍላጎት (ኪግ/ሰ) = የተረጋጋ የመቅረጽ ክንውኖች በሰዓት × አጠቃላይ አጠቃላይ የፓርሰን ብዛት በአንድ ክስተት (ኪግ)
ተቀባይነት ያለው ክፍልፋይ ከገዢው የጥራት ትርጉም እና ከተስማማ ሙከራ ወይም ከታማኝ እቅድ ግምት መምጣት አለበት። ጠቅላላ አጠቃላይ የፓርሶን ብዛት በአንድ ክስተት ውስጥ ጥቅም ላይ የዋለው የሁሉም አጥቢያዎች ድምር ነው። አራት ማሰራጫዎች ተመሳሳይ መጠን ካላቀረቡ, ከመጨመራቸው በፊት አራቱን ቦታዎች ለየብቻ ይመዝግቡ.
ግልጽ የሆነ መላምታዊ ምሳሌ
የታቀደው ባለ አራት መውጫ አቀማመጥ በእያንዳንዱ ክስተት አራት ጠርሙሶችን ይመሰርታል እንበል። በተረጋጋ ሙከራ ጊዜ - ደረቅ ዑደት አይደለም - ህዋሱ በሰዓት 300 የመቅረጽ ክስተቶችን ያጠናቅቃል። የተስማማው የተቀበለው ክፍልፋይ 0.97 ከሆነ, የተሰላ ጥሩ ውጤት 300 × 4 × 0.97 = 1,164 ጠርሙሶች በሰዓት. አጠቃላይ የፓርሶን ክብደት በአንድ ክስተት 0.44 ኪ.ግ ከሆነ፣ አጠቃላይ ማቅለጥ ፍላጎት 300 × 0.44 = 132 ኪ.ግ በሰዓት ነው።
እነዚያ ቁጥሮች የማስተማር ምሳሌ ብቻ ናቸው እና የኪንግግል ሞዴል ውጤት አይደሉም። ባለ አራት ጭንቅላት ማሽን ለምን በራስ-ሰር ተስማሚ እንዳልሆነ ያሳያሉ፡ የታቀደው ኤክስትራክተር ለቁሱ እና ለሁኔታዎች የተረጋገጠ አቅም ያስፈልገዋል፣ ማቀዝቀዝ እና ሁሉም የታችኛው ደረጃ የዝግጅቱን መጠን እና ጥራት ለመጠበቅ ያስፈልጋል። የግዢ ውሳኔ ከማድረግዎ በፊት የሚለካውን የፕሮጀክት ውሂብ ይተኩ።
የኪንግግልስቀጣይነት ያለው ምት የሚቀርጸው ማሽን መመሪያየጣቢያ ብዛት፣ የሞት ጭንቅላት እና የዑደት ጊዜ እንዴት እንደሚጣመሩ ያብራራል። ለእጽዋት እቅድ ማውጣት በተጨማሪም የኤሌክትሪክ, የታመቀ-አየር እና የማቀዝቀዝ ሁኔታዎችን ያረጋግጡየሚቀርጸው ማሽን የመገልገያ መመሪያ.
የፋብሪካ ተልዕኮ፡- እያንዳንዱን መውጫ እና ክፍተት እንደ አንድ ቦታ ብቁ ያድርጉ
ጥምር አማካይ ደካማ ቦታን ሊደብቅ ይችላል. ሶስት ጠርሙሶች የክብደት ፍተሻን ካለፉ እና አንዱ ቀላል ከሆነ አንድ ክፍተት ያልተረጋጋ ቢሆንም አማካኝነታቸው ተቀባይነት ያለው ሊመስል ይችላል። በፋብሪካ ተቀባይነት እና ጅምር ጊዜ እያንዳንዱን የሞት መውጫ እና የጉድጓድ አቀማመጥ ላይ ምልክት ያድርጉ እና ማንነቱን በመቁረጥ እና በመፈተሽ ያቆዩት።
የቦታ-በ-ቦታ መነሻ መስመር ያዘጋጁ
- ማሽኑን ይለዩ, የሞቱ ጭንቅላት, ሻጋታ, ሙጫ, የምግብ አዘገጃጀት እና የመገልገያ ሁኔታዎች.
- ከእያንዳንዱ መውጫ/ዋሻ ቦታ ክፍሎችን በቅደም ተከተል ይሰብስቡ።
- የተስማማው የአስተማማኝ ሙከራ ዘዴ የሚፈቅድበትን አጠቃላይ የፓርላማ ብዛት ይመዝግቡ።
- የተጠናቀቀውን ክብደት እና ለእያንዳንዱ ቦታ ተመሳሳይ ወሳኝ የግድግዳ ቦታዎችን ይለኩ.
- መቆንጠጥ፣ የአንገት አጨራረስ፣ ብልጭታ፣ ልኬቶች፣ ገጽታ እና የፍሰት አፈጻጸምን መርምር።
- የክስተቱን ክፍተት ይመዝግቡ፣ አይቀበልም፣ ማንቂያዎችንም፣ በእጅ ጣልቃ ገብነት እና የታችኛው ተፋሰስ ማቆሚያዎች።
- ማንኛውም የጸደቀ ማስተካከያ ተከትሎ የተረጋጋ ሁኔታዎች ወደነበሩበት ከተመለሱ በኋላ ይድገሙት።
አንድ ቁጥጥር የሚደረግበት ሁኔታን በአንድ ጊዜ ይለውጡ
አንደኛው ፓርሰን የሚለያይ ከሆነ፣ መጀመሪያ ንድፉ የዳይ መውጫ፣ ክፍተት፣ የማቀዝቀዣ ወረዳ ወይም የታችኛው ተፋሰስ አቀማመጥ ይከተላል የሚለውን ይወስኑ። የተቀናጀ መዝገብ ብዙ የኤችኤምአይ እሴቶችን በአንድ ጊዜ ከማስተካከል የበለጠ ጠቃሚ ነው። የኪንግግልስየኤችኤምአይ ቅንብሮች እና የደወል መመሪያየምግብ አሰራርን ከመቀየርዎ በፊት ማስረጃዎችን ለመመዝገብ ይመክራል.
አጠቃላይ ክብደትን ብቻ ሳይሆን የግድግዳውን ስርጭት ይፈትሹ
ሁለት ጠርሙሶች ተመሳሳይ ክብደት ሊኖራቸው ይችላል እና አሁንም ቁሳቁሶችን በተለየ መንገድ ያሰራጫሉ. የተገለጹ ትከሻ፣ አካል፣ እጀታ፣ መሰረት እና መቆንጠጥ ቦታዎችን ከክፍሉ ጋር ያወዳድሩ። ፕሮጀክቱ በፕሮግራም የተሰራ ግድግዳ መቆጣጠሪያን ከተጠቀመ, የparison ፕሮግራሚንግ መመሪያየፕሮግራም ነጥቦችን ወደ ሚለኩ ክልሎች ለማገናኘት የተዋቀረ ዘዴ ያቀርባል.
ተቀባይነት ያገኘውን ሙከራ ወደ ጥገና ማመሳከሪያነት ይለውጡት።
የተፈቀደውን የአቀማመጥ መረጃ፣ የሙቀት ሁኔታ፣ የጽዳት ሁኔታ፣ የውሃ ሁኔታ እና የመሳሪያ ማንነትን አቆይ። አንድ ቦታ በኋላ ሲንሳፈፍ, ጥገና ከመጀመሪያው የመነሻ መስመር ጋር ሊወዳደር ይችላል. የየመከላከያ ጥገና ማረጋገጫ ዝርዝርእነዚያን ምልከታዎች ወደ መደበኛ ፍተሻዎች መውሰድ ይችላል።
የተለመዱ ጥምሮች - እና እያንዳንዱ መግለጫ አሁንም ክፍት የሚተው
| አጭር መግለጫ | ምን ማለት ሊሆን ይችላል። | RFQ አሁንም ማረጋገጥ ያለበት |
|---|---|---|
| ባለ ሁለት ጭንቅላት ፣ ባለ ሁለት ቀዳዳ ማሽን | ሁለት አጥቢያዎች በአንድ የቅርጽ ዝግጅት ሁለት የሻጋታ ክፍተቶችን ይመገባሉ። | የጣቢያ ብዛት፣ መውጫ ቃና፣ የሻጋታ መጠን፣ የክብደት ክፍል፣ የማስወጣት አቅም እና የታችኛው ተፋሰስ ስፋት |
| ባለአራት ጭንቅላት ጠርሙስ መተንፈሻ ማሽን | አራት የዳይ ማሰራጫዎች በትይዩ አራት ፓርሶዎችን ይመሰርታሉ | ሻጋታው አራት ተጓዳኝ ክፍተቶች ቢኖረውም፣ ትክክለኛው ድምፅ እና ሁሉም ኤስኬዩዎች ተስማሚ ይሁኑ |
| ድርብ ጣቢያ ፣ ባለ ሁለት ጭንቅላት ማሽን | ሁለት የሻጋታ ጣቢያዎች በሁለት-ወጪ ዳይ ሲስተም ዙሪያ ይፈራረቃሉ | የሻጋታ ስብስቦች ብዛት፣ የክስተት ቅደም ተከተል፣ የቀልጦ ፍላጎት፣ የማስወገጃ ዘዴ እና የተረጋገጡ የሙከራ ሁኔታዎች |
| ባለአራት-ጉድጓድ የሚቀርጸው ማሽን | አንድ የሻጋታ ቅርበት አራት ክፍሎችን ሊፈጥር ይችላል | የዳይ መውጫ ዝግጅት፣ የጣቢያ ቆጠራ፣ የዋሻ ሚዛን፣ የማቀዝቀዝ እና ተቀባይነት ያለው ውጤት |
| ባለ ሁለት ንብርብር ፣ ባለ ሁለት ጭንቅላት ማሽን | ባለብዙ ሽፋን ስርዓት ሁለት ማሰራጫዎችን ሊመገብ ይችላል | የወጪ ቆጠራ፣ የቁሳቁስ መዋቅር፣ የንብርብር ሬሾዎች፣ የቆሻሻ መንገድ፣ መሸጫዎች፣ ጉድጓዶች እና ጣቢያዎች |
"የፕላስቲክ ጠርሙዝ ማምረቻ ማሽን", "HDPE ጠርሙስ የሚነፋ ማሽን", "የኤክስትራክሽን ጠርሙስ ማሽን", "ባለብዙ-ዳይ የጭንቅላት ማራገቢያ" እና "ባለብዙ ፓሪሰን ኤክስትራክሽን ማራገቢያ ማሽን" ሁሉም ተዛማጅ መሳሪያዎችን ፍለጋ ሊታዩ ይችላሉ. ምንም እንኳን እነዚያ የግብይት ስሞች ሲቀየሩም በቴክኒካል የተሟላ ዝርዝር መግለጫ ሊታወቅ የሚችል መሆን አለበት።
ባለብዙ ጭንቅላት ምት መቅረጽ ፕሮጀክት የRFQ ማረጋገጫ ዝርዝር
ተመሳሳይ ምርት እና የፋብሪካ ግብአቶችን ለእያንዳንዱ አቅራቢ ይላኩ። እያንዳንዱ ጥቅስ በተመሳሳይ ቅደም ተከተል ምላሽ እንዲሰጥ ይጠይቁ፣ ከፕሮጀክት ዋስትናዎች የተለዩ ካታሎግ ማጣቀሻዎች።
| የ RFQ ቡድን | ለማቅረብ መረጃ | የሚፈለግ የአቅራቢ ምላሽ |
|---|---|---|
| ምርት | 2D/3D ስዕል ወይም ናሙናዎች፣ አቅም፣ ከፍተኛ ልኬቶች፣ አንገት፣ እጀታ፣ የመለያያ መስመር እና የቁረጥ ጂኦሜትሪ | ተኳሃኝ የማሽን መድረክ፣ አቅጣጫ፣ የዋሻ አቀማመጥ እና ማንኛውም የንድፍ ስጋቶች |
| ቁሳቁስ | ትክክለኛው የሬንጅ ደረጃ፣ ቀለም/ተጨማሪዎች፣ regrind ወይም PCR እቅድ እና የአቅራቢ መረጃ | የታቀደው screw/extrusion ወሰን፣የሂደት ግምቶች እና የሙከራ ቁሳቁስ ፍላጎት |
| ብዛት እና ጥራት | የተጠናቀቀ ክብደት፣ የሚገመተው አጠቃላይ ፓሪሰን/ፍላሽ፣ ወሳኝ ግድግዳዎች፣ ልኬቶች እና የተግባር ሙከራዎች | የሙከራ ዘዴ, በአቀማመጥ እና ተቀባይነት ፍቺ ናሙና |
| ውፅዓት | የሚፈለጉ ጥሩ ክፍሎች በሰዓት፣ የፈረቃ/የዓመት መጠን፣ የSKU ድብልቅ እና የመለወጫ ድግግሞሽ | ክንውኖች በሰዓት፣ በክስተቱ ክፍሎች፣ ተቀባይነት ያለው ክፍልፋይ እና አጠቃላይ የማቅለጫ ስሌት |
| መገልገያ | ነባር ሻጋታዎች ወይም ተመራጭ የዋሻ ጽንሰ-ሀሳብ | የመውጫ ቆጠራ፣ የመሃል ርቀት፣ የዳይ-ፒን ክልል፣ የሻጋታ መጠን፣ የጉድጓድ ድምጽ፣ የሻጋታ ስብስቦች እና የማቀዝቀዝ ንድፍ |
| ማሽን | ተመራጭ አውቶሜሽን ደረጃ እና የፋብሪካ ገደቦች | የጣቢያ ቆጠራ፣ ክላፕ፣ ኤክስትሩደር፣ መቆጣጠሪያዎች፣ ማውጣት እና የተካተቱ አማራጮች |
| ፋብሪካ | የኃይል ደረጃ፣ የአየር/የውሃ ሁኔታዎች፣ የአከባቢ ገደቦች፣ ወለል፣ ቁመት እና የማንሳት መንገድ | የፕሮጀክት መገልገያ ወረቀት, አጠቃላይ ዝግጅት, የመሠረት / የመጫኛ እና የአገልግሎት ማጽጃ መስፈርቶች |
| የታችኛው ተፋሰስ | መከርከም ፣ መፍሰስ መሞከር ፣ ማስተላለፍ ፣ መለያ መስጠት ፣ ማሸግ እና ቆሻሻ አያያዝ እቅድ | ለእያንዳንዱ የተካተተ እና ገዢ-የቀረበ ደረጃ የአቅም እና የበይነገጽ ወሰን |
ያለ የሙከራ ሁኔታዎች የውጤት መስመርን አይቀበሉ
ጠቃሚ ተቀባይነት ያለው ሰነድ የጠርሙሱን ስዕል ፣ የቁሳቁስ ደረጃ ፣ የተጠናቀቀ እና አጠቃላይ ክብደት ፣ ንቁ ማሰራጫዎች እና ክፍተቶች ፣ የሻጋታ ማቀዝቀዣ ሁኔታዎች ፣ የተረጋጋ የሩጫ መስኮት ፣ የጥራት ሙከራዎች ፣ የናሙና እቅድ እና የታችኛው ተፋሰስ መሣሪያዎችን ያጠቃልላል። ተቀባይነት ያላቸውን ክፍሎች በአቀማመጥ ይመዘግባል. እነዚህ ሁኔታዎች ከሌሉ "pcs / h" የማሽን እንቅስቃሴን, ከመፈተሽ በፊት የተሰሩ ክፍሎችን ወይም ጥሩ የታሸጉ ጠርሙሶች - ሶስት የተለያዩ ውጤቶች ሊገልጹ ይችላሉ.
የግዢ ትዕዛዙን ከማቀዝቀዝዎ በፊት አቀማመጡን ይጠይቁ
የመጨረሻው ሥዕል ከሻጋታ ክፍተቶች፣ ከሻጋታ እና ከፕላንት ድንበሮች፣ ከፒን መምታት፣ የመቁረጥ ወይም የማጥፋት ዘዴ፣ መውጫ መንገዱን እና የአገልግሎት ክፍተቶችን የሚቃረኑ የሞት መውጫ ማዕከሎች ማሳየት አለበት። ለሶስት ወይም ባለአራት ጭንቅላት የኪንግግል ጥያቄ፣ ይህ ስዕል በፕሮጀክት-ተኮር ቅጥነት የተረጋገጠበት ነው። ከታተመው ባለ ሁለት ራስ ሠንጠረዥ መገመት የለበትም.
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
ባለብዙ ጭንቅላት ምት መቅረጽ ማሽን ምንድነው?
ባለብዙ ጭንቅላት ምት የሚቀርጸው ማሽን ከበርካታ ማሰራጫዎች ጋር የዳይ-ራስ ዝግጅትን ይጠቀማል በአንድ የቅርጻ ቅርጽ ዝግጅት ላይ ብዙ ፓርሶኖችን ይፈጥራል። የመውጫው ቆጠራ፣ የመሃል ርቀት እና የሞት መጠን ከጠርሙሱ እና ከሻጋታ-ቀዳዳ አቀማመጥ ጋር መዛመድ አለባቸው።
ባለ ሁለት ጭንቅላት ማሽን ከሁለት-ካቪቲ ማሽን ጋር ተመሳሳይ ነው?
ቁጥር፡ ድርብ ጭንቅላት ሁለት የዳይ ማሰራጫዎችን ወይም ፓሪሶኖችን ይገልፃል። ሁለት ክፍተቶች በሻጋታው ውስጥ ያሉትን ሁለት የክፍል ቅርጾችን ይገልፃል. እነሱ በተለምዶ የተነደፉት እንደ ተዛማጅ ባለ ሁለት ክፍል አቀማመጥ ነው፣ ነገር ግን ጥቅሱ ሁለቱንም በተናጠል መግለጽ አለበት።
ባለ አራት ጭንቅላት የሚቀርጸው ማሽን አራት እጥፍ ተጨማሪ ጠርሙሶች ይሠራል?
በራስ-ሰር አይደለም. በእያንዳንዱ የቀረጻ ክስተት ተጨማሪ ክፍሎችን ሊፈጥር ይችላል፣ ነገር ግን ትክክለኛው ጥሩ ውጤት በተረጋጋ የክስተት ፍጥነት፣ አጠቃላይ አጠቃላይ የማቅለጥ ፍላጎት፣ መውጫ እና ክፍተት ሚዛን፣ ማቀዝቀዝ፣ መቁረጥ፣ መፈተሽ እና ተቀባይነት ባለው ጥራት ላይ ይወሰናል።
የዳይ-ራስ መሃል ርቀት እንዴት ይመረጣል?
የመሃል ርቀት የሚመረጠው ከታቀደው ክፍተት እና የምርት አቀማመጥ ነው። የጠርሙስ ስፋት፣ የአንገት ቦታ፣ የፍላሽ ኪሶች፣ የሻጋታ ብረት፣ ማቀዝቀዣ፣ የፒን ፒን፣ የመቁረጥ እና የማስወገጃ ቦታ ሁሉም በመጨረሻው ልኬት ላይ ተጽዕኖ ያሳድራል።
አንድ ማሽን በነጠላ እና ባለብዙ ጭንቅላት ምርት መካከል መቀያየር ይችላል?
በተመጣጣኝ ምህንድስና መድረክ ላይ የተለየ የሞት ጭንቅላት ወይም የመሳሪያ ዝግጅት ሊቻል ይችላል፣ነገር ግን ሊታሰብ አይገባም። ከአቅራቢው ጋር የሜካኒካል ብቃትን፣ የማስወጫ ወሰንን፣ መቆጣጠሪያዎችን፣ የመቀየር ስራን፣ የሻጋታ ተኳኋኝነትን እና የኮሚሽን መስፈርቶችን ያረጋግጡ።
በ extrusion ንፋሽ መቅረጽ ውስጥ ያሉትን ክፍተቶች ብዛት የሚገድበው ምንድን ነው?
ወሰኖቹ የምርት መጠን፣ የሻጋታ እና የታርጋ ቦታ፣ የመውጫ ዝርጋታ፣ ዳይ እና ፓሪሰን ጂኦሜትሪ፣ የመቆንጠጫ መስፈርቶች፣ የማስወጣት አቅም፣ የማቀዝቀዝ ሚዛን፣ ከፊል ማስወገድ እና የታችኛው ተፋሰስ አቅም ያካትታሉ።
ለባለብዙ ክፍተት ማሽን ጥቅስ ምን ውሂብ መላክ አለብኝ?
የክፍሉን ስዕል ወይም ናሙናዎች ፣ የቁሳቁስ ደረጃ ፣ የተጠናቀቀ እና አጠቃላይ የፓሪሰን ክብደት ፣ ወሳኝ ግድግዳዎች እና ሙከራዎች ፣ የሚፈለጉ ጥሩ ውጤት ፣ SKU እቅድ ፣ የፋብሪካ መገልገያዎች ፣ የአቀማመጥ ገደቦች እና የታችኛው ተፋሰስ መስፈርቶች ይላኩ።