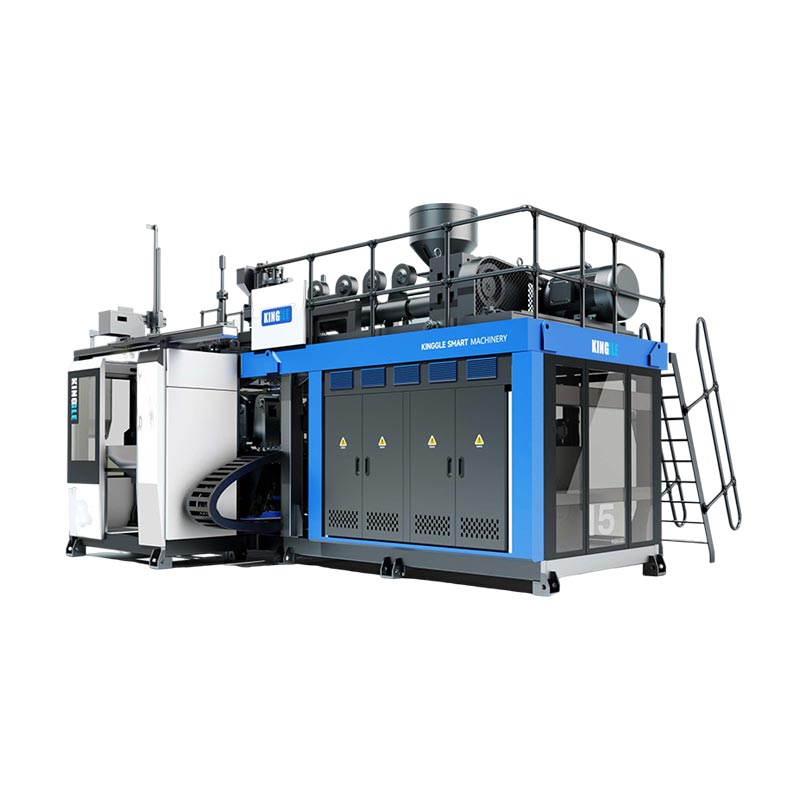
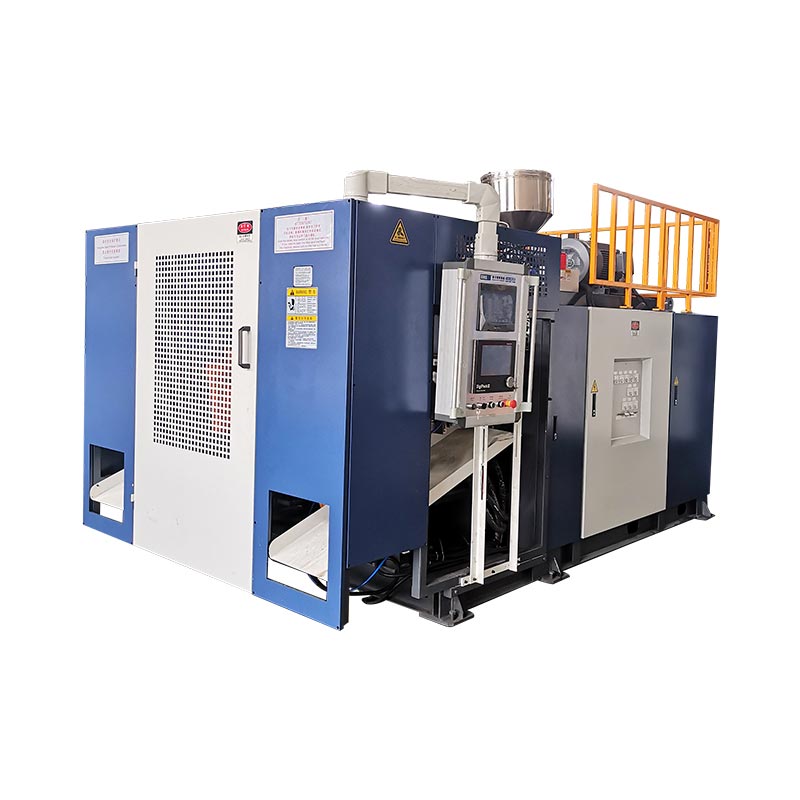
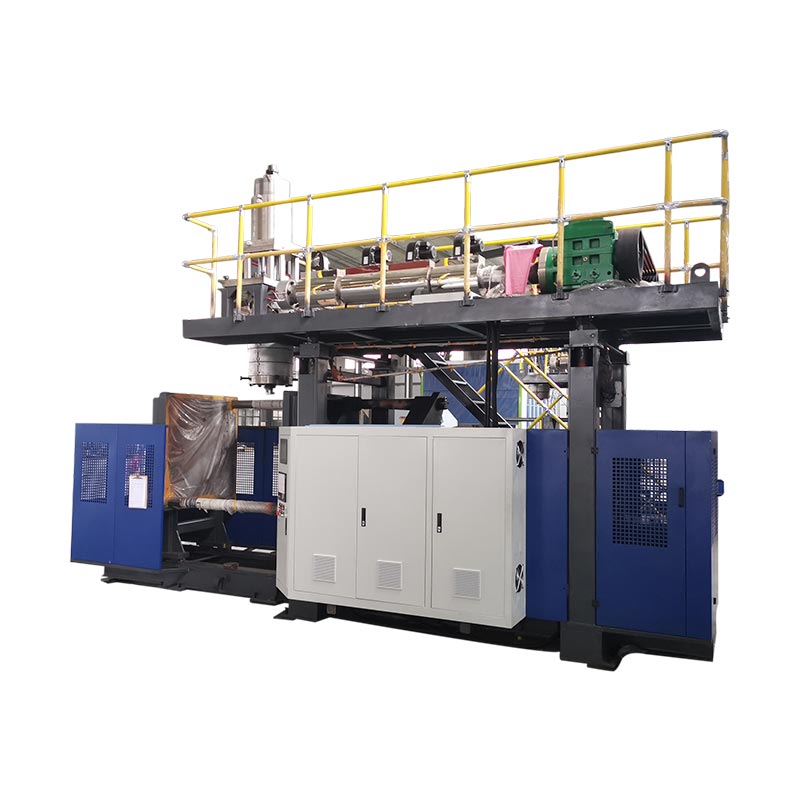
KGB100B ለትልቅ ባዶ ምርቶች እጩ የሚሆነው ክፍል፣ ሻጋታ፣ አጠቃላይ ፓሪሰን እና ፋብሪካው ሁሉም የታተሙትን ገደቦች ሲያሟሉ ብቻ ነው። ኪንግግል የ 120 ኤል ከፍተኛ የመያዣ አቅም፣ 920 x 1200 ሚሜ ከፍተኛ የሻጋታ መጠን፣ 12(20) L accumulator ማጣቀሻ እና 9(15) ኪግ PE accumulator-weight ማጣቀሻ ይዘረዝራል። እነዚያ አሃዞች የምህንድስና ግምገማውን ይጀምራሉ፣ ነገር ግን የምርት ስዕል እና የሙከራ እቅድ የመጨረሻውን ምርጫ ማስተካከል አለበት።
ባለ 120 ኤል ፈንጂ የሚቀርጸው ማሽን የሚፈልግ ገዢ አብዛኛውን ጊዜ በአእምሮው ውስጥ እውነተኛ አካል አለው። የኬሚካል ከበሮ፣ የትራፊክ መከላከያ፣ ተንሳፋፊ፣ ታንክ፣ አሻንጉሊት ወይም ትልቅ የቴክኒክ አካል ሊሆን ይችላል። የድምጽ መለያው ጠቃሚ ነው, ነገር ግን በጣም አስቸጋሪ የሆኑትን ቦታዎች, የሻጋታ እንቅስቃሴን, የግድግዳ ስርጭትን ወይም የማቀዝቀዣ ፍላጎትን አይገልጽም.
ይህ መመሪያ KGB100Bን እንደ የምርት ስርዓት ያነባል። እያንዳንዱ የታተመ ቁጥር ምን ሊነግርዎት እንደሚችል እና የማይችለውን ያብራራል። እንዲሁም በ RFQ ምን እንደሚላክ ያሳያል, ስለዚህ ውይይቱ ከአጠቃላይ የማሽን ስም ወደ ሊሞከር የሚችል መፍትሄ ሊሸጋገር ይችላል.

ለፈጣን ምርት ተስማሚ ቼክ ስድስት ጥያቄዎች
- ሙሉው ሻጋታ ከፕላቱን ፣ የሻጋታ ኤንቨሎፕ እና ውፍረት ክልል ጋር ይጣጣማል?
- የቀዘቀዘው ክፍል ሻጋታውን ባለው ክፍት በኩል መተው ይችላል?
- አጠቃላይ የፓርሰን ብዛት በተመረጠው የማጠራቀሚያ ውቅር ውስጥ ነው?
- ኤክስትራክተሩ ለታለመው ዑደት በቂ ቁሳቁሶችን መልሶ ማግኘት ይችላል?
- የመቆንጠጥ ኃይል የተስማማውን የታቀደውን ቦታ ሊይዝ እና ግፊትን ሊነፍስ ይችላል?
- ተክሉ የተረጋጋ ኃይል, የቀዘቀዘ ውሃ እና የታመቀ አየር ማቅረብ ይችላል?
የዝርዝር ወሰን፡በዚህ መመሪያ ውስጥ ያሉት አሃዞች ከአሁኑ የመጡ ናቸውየኪንግግል KGB100B ምርት ገጽ. ሴፕቴምበር 15፣ 2026 ተረጋግጠዋል። እንደ የታተመ የማጣሪያ ማጣቀሻዎች ይያዙዋቸው። የተፈቀደው ጥቅስ ፣ አቀማመጥ ፣ የማሽን ስዕል እና የቴክኒክ ስምምነት የታዘዘውን ማሽን መወሰን አለበት ።
የ120L መለያ መነሻ እንጂ የምርት ማረጋገጫ አይደለም።
ኪንግግል 120 ኤልን እንደ KGB100B ከፍተኛው የመያዣ አቅም አሳትሟል። ያ ፈጣን ክልል ምልክት ለገዢዎች ይሰጣል። ከ 120 ኤል በታች ያለው እያንዳንዱ ክፍል በማሽኑ ላይ ይሰራል አይልም. የታመቀ ከበሮ እና ረጅም የትራፊክ ማገጃ በጣም የተለያየ የሻጋታ ስፋቶች፣ የታቀዱ ቦታዎች፣ የፓርሰን ርዝመቶች እና የማስወገጃ መንገዶች ሊኖራቸው ይችላል።
የስም መጠን የቁሳቁስ ፍላጎትንም ሊደብቅ ይችላል። አንድ ትልቅ ስስ-ግድግዳ ያለው ተንሳፋፊ ብዙ አየር ሊይዝ ይችላል ነገር ግን ከትንሽ ቴክኒካዊ ክፍል ወፍራም የጎድን አጥንቶች፣ እጀታዎች እና ቆንጥጦ ዞኖች ካለው ያነሰ ሙጫ። ማሽኑ በኋላ ብልጭ ድርግም የሚሉ ወይም የሚስተካከሉ ነገሮችን ጨምሮ ሙሉውን ትኩስ ፓሪሰን መፍጠር አለበት። የተጠናቀቀው ምርት ክብደት ብቻውን ጭንቅላቱ ማድረስ ያለበትን ሾት ዝቅ ያደርገዋል።
ጂኦሜትሪ ውሳኔውን እንደገና ይለውጠዋል. ጥልቅ የመሳል ቦታዎች ፓሪሰንን በከፍተኛ ሁኔታ መዘርጋት ይችላሉ. ሰፊ ፓነሎች ተጨማሪ የማጣበቅ ኃይል ሊፈልጉ ይችላሉ። የእቃ መያዢያው መጠን አስፈላጊ ከመሆኑ በፊት ረዣዥም ክፍሎች በሞት ወደ ሻጋታ ርቀት ሊገደቡ ወይም በቦታ ማውጣት ሊገደቡ ይችላሉ። የአንገት ማስገቢያዎች ፣ የውስጥ ክሮች እና የታችኛው መንፋት ወደ ዑደት ተጨማሪ እንቅስቃሴን ሊጨምሩ ይችላሉ።
የእጩዎች ዝርዝር ለመገንባት የ120L መግለጫውን ይጠቀሙ። ከዚያም ትክክለኛውን ክፍል እና ሻጋታ ከማሽኑ ጋር ያወዳድሩ. የኪንግግል የራሱ የሆነው ለዚህ ነው።የሽያጭ ሂደትከሞዴል ምክር በፊት የምርት ፎቶዎችን፣ ስዕሎችን፣ ክብደትን፣ መጠንን፣ ቁሳቁስን፣ ውፍረትን እና የውጤት መስፈርቶችን ይጠይቃል።
ያ ቅደም ተከተል የአቅም መለያውን በተገቢው ሚና ያቆያል፡ ፈጣን ማጣሪያ መጀመሪያ፣ የምህንድስና ማረጋገጫ ሁለተኛ።
የKGB100B ዝርዝርን ወደ የገዢ ጥያቄዎች ይለውጡ
እያንዳንዱ ቁጥር ወደ ቼክ ሲመራ የዝርዝር ሰንጠረዥ በጣም ጠቃሚ ነው። የKGB100B ገጽ የማሽን መጠንን፣ መቆንጠጥን፣ ማስወጣትን፣ የመሰብሰቢያውን ራስ እና የመገልገያ ማጣቀሻዎችን ይሸፍናል። አንዳንድ እሴቶች ግልጽ ገደቦች ናቸው። ሌሎች ደግሞ የታተመ ውቅር ወይም ምንም ጭነት የሌለበትን ማሽን ሁኔታ ይገልጻሉ።
ገጹ አከማቸን እንደ 12(20) L እና የPE ክምችት ክብደት 9(15) ኪ.ግ ይዘረዝራል። ቅንፍዎቹ የተዘረዘሩ አማራጮችን የሚያመለክቱ ይመስላሉ፣ ነገር ግን ገጹ የመምረጫ ደንቡን አይገልጽም። ስለዚህ ጥቅሱ አንድ የጭንቅላት አቀማመጥ እና የቁሳቁስ ወሰን መሰየም አለበት። ኪንግግል ለፕሮጀክቱ ካላረጋገጠ በስተቀር ትልቁን አሃዝ ከመደበኛ ማሽን ግምት ጋር አያጣምሩ።
| የታተመ መስክ | KGB100B ማጣቀሻ | መቀስቀስ ያለበት ጥያቄ |
|---|---|---|
| ከፍተኛው የመያዣ አቅም | 120 ሊ | ትክክለኛው የምርት ጂኦሜትሪ እና አጠቃላይ ፓሪሰን በስም መጠኑ ብቻ ሳይሆን ይስማማሉ? |
| ውፅዓት | 320 pcs / h, ደረቅ ዑደት | ማሽኑ ከአምራች ሻጋታ, ሙጫ, ማቀዝቀዣ እና የጥራት ደንቦች ጋር ምን ውፅዓት መያዝ ይችላል? |
| የማሽን መጠን | 5.9 x 3.8 x 4.6 ሜትር | ለመዳረሻ፣ ለመድረክ፣ ለቧንቧ፣ ለማስተናገድ እና ለመጠገን በቂ የተጫነ ቦታ አለ? |
| የማሽን ክብደት | 18 ቲ | የመጨረሻውን አጠቃላይ ዝግጅት ስዕል የሚከተለው ምን መሠረት እና ማጭበርበሪያ እቅድ ነው? |
| መጨናነቅ ኃይል | 440 ኪ.ሰ | በተስማማው የሂደት ግፊት ለምርቱ የታቀደው ቦታ በቂ ነው? |
| የፕላተን እና የሻጋታ ማጣቀሻዎች | 1200 x 1200 ሚሜ ፕላስቲን; 920 x 1200 ሚሜ ከፍተኛው ሻጋታ | የሻጋታ አካል፣ የመጫኛ ንድፍ፣ አገልግሎቶች እና ግንኙነቶች አንድ ላይ ይጣጣማሉ? |
| መከፈት እና መንቀሳቀስ | ከ 500 እስከ 1400 ሚሊ ሜትር መክፈቻ; 600 ሚሜ የሚንቀሳቀስ ምት | ክፍሉ ያለ ግጭት ወይም ትኩስ ቦታዎችን ሳይጎዳ ሊለቅ እና ሊወጣ ይችላል? |
| የሻጋታ ውፍረት | ከ 510 እስከ 600 ሚ.ሜ | የተጫነው ውፍረት የኋላ ሰሌዳዎችን፣ አስማሚዎችን እና አስፈላጊ መሳሪያዎችን ያካትታል? |
| አውጣ | 100 ሚሜ ሽክርክሪት; 24 ሊ / ዲ; 55 kW ሞተር | የተመረጠው ጠመዝማዛ እና የሂደቱ መስኮት ከተጠቀሰው ሙጫ ጋር ይስማማል? |
| የታተመ HDPE መቅለጥ አቅም | ከ 160 እስከ 200 ኪ.ግ | አጠቃላይ የቁሳቁስ ፍላጎት ለትክክለኛው አጻጻፍ ከተረጋገጠ የተረጋጋ ውጤት በታች ነው? |
| የማጠራቀሚያ ጭንቅላት | 12 (20) ሊ; 9 (15) ኪግ PE ማጣቀሻ | የትኛው አማራጭ ነው የተጠቀሰው እና አጠቃላይ የፓርሰን ብዛትን በአጠቃቀም ሂደት ህዳግ ይሸፍናል? |
| የዳይ-ፒን ዲያሜትር | ከፍተኛው 450 ሚሜ | ለፓርሰን ዲያሜትር እና የምርት አቀማመጥ ምን ዓይነት የሞት እና የመሳሪያ ፓኬጅ ያስፈልጋል? |
| የማቀዝቀዣ-ውሃ ማመሳከሪያ | 0.3 MPa; 120 ሊ/ደቂቃ | ይህ በየትኛው የመግቢያ ሙቀት፣ የውሃ ጥራት እና የወረዳ ወሰን ላይ ነው የሚሰራው? |
| የታተመ አማካይ የኃይል መስመር | ከ 52 እስከ 60 ኪ.ወ | በተረጋጋ ሙከራ ጊዜ ከምርት ጋር የተገናኘ kWh/kg እና kWh በእያንዳንዱ ተቀባይነት ያለው ክፍል የሚለካው? |
የምርት ገጹ 0.8 MPa የንፋስ ግፊት እና የአየር ፍሰት ምስል 1.8 ያትማል፣ ነገር ግን የሚታየው ክፍል እንደ M2/MIN ተሰጥቷል። ያ ክፍል ወደ መገልገያ ዝርዝር መግለጫ ከመግባቱ በፊት እርማት ወይም ማረጋገጫ ያስፈልገዋል። ኃላፊነት የሚሰማው RFQ ክፍሉን በጸጥታ ከመቀየር ይልቅ እርግጠኛ አለመሆንን መጠቆም አለበት።
ተዛማጅ ረድፎችን አንድ ላይ አንብብ። የሻጋታ መጠን ከመክፈቻ እና ውፍረት ጋር ነው. የማጠራቀሚያ ብዛት ከተመረጠው ሙጫ እና አጠቃላይ ሾት ጋር ነው። የማቅለጥ አቅም የመልሶ ማግኛ ጊዜ እና የተረጋጋ የማቅለጫ ጥራት ያለው ነው። የማሽን ልኬቶች ከጥገና ተደራሽነት እና ረዳት መሣሪያዎች ጋር ናቸው። ይህ የተገናኘ ንባብ አንድ ምቹ ቁጥር የተለየ የፕሮጀክት ገደብ እንዳይደብቅ ይከላከላል።
የሻጋታውን ኤንቬሎፕ እና ከፊል የማስወገጃ መንገድን ያረጋግጡ
የታተመው ከፍተኛ የሻጋታ መጠን 920 x 1200 ሚሜ ነው. ጠፍጣፋው 1200 x 1200 ሚሜ ነው, እና የሻጋታ ውፍረት ከ 510 እስከ 600 ሚሜ ነው. እነዚህ እሴቶች ተዛማጅ ልኬቶችን ይገልጻሉ, ግን ሊለዋወጡ አይችሉም. አንድ ሻጋታ ከተገለጹት የፊት ገጽታዎች ጋር ሊጣጣም ይችላል እና አሁንም ከእስያ ዘንግ ፣ ቧንቧዎች ፣ መጫኛ ቀዳዳዎች ወይም ተንቀሳቃሽ መሳሪያዎች ጋር ይጋጫል።
በምርት ንድፍ ሳይሆን በስብሰባ ሥዕል ጀምር። ሁለቱንም የሻጋታ ግማሾችን፣ የድጋፍ ሰሃኖችን፣ የውሃ ማከፋፈያዎችን፣ የፒን ፒንን፣ የአንገት ወይም የታችኛውን መሳሪያ፣ የሃይድሮሊክ መሳሪያዎችን፣ ዳሳሾችን እና የኤሌክትሪክ ሳጥኖችን አሳይ። የመሃል መስመሩን እና የመትከያውን ንድፍ ይለዩ. በሚከፈትበት ጊዜ ከሻጋታ አካል ውጭ የሚንቀሳቀሱትን እቃዎች ሁሉ ምልክት ያድርጉበት።
በመቀጠል ማስወገድን አስመስለው. የKGB100B ገጽ ከ500 እስከ 1400 ሚ.ሜ የፕሌትን መክፈቻ ማጣቀሻ እና 600 ሚ.ሜ ፕሌትን የሚንቀሳቀስ ስትሮክ ያትማል። የተጠናቀቀው ክፍል ለመልቀቅ, አስፈላጊ ከሆነ ማሽከርከር እና ማሽኑን ለመልቀቅ ግልጽ ቦታ ያስፈልገዋል. ብልጭታ, ጭራዎች, እጀታዎች እና ሙቅ ተጣጣፊ ግድግዳዎች ትክክለኛውን የማስወገጃ ፖስታ ሊያሰፋው ይችላል.
ከፊል ግትርነትም አስፈላጊ ነው። ግድግዳው ከመዘጋጀቱ በፊት ሮቦት ከያዘው ትልቅ ባዶ ክፍል ሊበላሽ ይችላል። ቀላል ጠብታ አንገትን ሊጎዳ ወይም በሞቃት ፓነል ላይ ምልክት ሊተው ይችላል. በቅርጹ ውስጥ የማቀዝቀዝ ጊዜ እና ከተወገደ በኋላ ድጋፍ በአቀማመጥ ግምገማ ውስጥ ናቸው።
የፋብሪካ እይታ፡-የሻጋታውን ስዕል ከማሽኑ አጠቃላይ ዝግጅት አጠገብ ያስቀምጡ. የክሬን መንጠቆ መንገዱን፣ የሻጋታ-ጋሪ መንገድን፣ የአገልግሎት-ጎን ማጽጃ እና የኦፕሬተሩን ደህንነቱ የተጠበቀ መዳረሻን ያክሉ። የታተመው 5.9 x 3.8 x 4.6 ሜትር የማሽን ልኬቶች ሙሉ የሕዋስ አሻራ አይደሉም።
ትክክለኛው ግምገማ የሻጋታ ክብደት እና የማንሳት ነጥቦችንም ያካትታል፣ ምንም እንኳን የህዝብ ምርት ገጽ የሻጋታ-ክብደት ገደብ ባያተምም። የሚፈቀደው የሻጋታ ክብደት እና ለትክክለኛው ውቅር የሚመከረው የአያያዝ ዘዴ እንዲያረጋግጥ ኪንግግልን ይጠይቁ። የextrusion ምት የሚቀርጸው ሻጋታ ንድፍ መመሪያለማቀዝቀዝ ፣ ለመቆንጠጥ እና ለአየር ማናፈሻ የተሟላ የፍተሻ ዝርዝር ይሰጣል።
የማጠራቀሚያውን መጠን ከጠቅላላ የፓሪሰን ብዛት
አንድ የማጠራቀሚያ ራስ መደብሮች ይቀልጡ እና በፍላጎት ትልቅ ፓሪሰን ያስወጣሉ። አግባብነት ያለው የቁሳቁስ መጠን ከጭንቅላቱ የሚወጣ ሙሉ ምት ነው. የሚሸጠውን ክፍል፣ የላይኛው እና የታችኛው ብልጭታ፣ እጀታ ወይም የአንገት ቁርጥራጭ እና በተመረጠው መሳሪያ የተፈጠረ ማንኛውንም ሌላ የተከረከመ ቁሳቁስ ያካትታል።
አጠቃላይ የፓርሶን ብዛት = የተጠናቀቀ ክፍል ክብደት + ብልጭታ እና መከርከም + ቁጥጥር የሚደረግበት የሂደት አበል
አበል ሁለንተናዊ መቶኛ አይደለም። ከተፈቀደው ክፍል, የሻጋታ ጽንሰ-ሐሳብ, የቁሳቁስ ባህሪ እና የሙከራ ውጤት መምጣት አለበት.
ኪንግግል 9(15) ኪሎ ግራም ለKGB100B እንደ የPE ክምችት-ክብደት ማጣቀሻ ያትማል። ያ የተጠናቀቀው ምርት 9 ወይም 15 ኪሎ ግራም ሊመዝን የሚችል ቃል አይደለም. እንዲሁም ወደ ፒፒ፣ ኤቢኤስ ወይም ወደተሞላ አጻጻፍ በራስ-ሰር አይተላለፍም። Resin density, የማቅለጥ ጥንካሬ, የሙቀት መጠን እና የጭንቅላት ሁኔታ ጥቅም ላይ በሚውለው የሂደት መስኮት ላይ ተጽዕኖ ያሳድራል.
የ 12 (20) L ክምችት አቅም መስመር ተመሳሳይ እንክብካቤ ያስፈልገዋል. የሊትር አቅም በሲስተሙ ውስጥ ያለውን መጠን ይገልፃል ፣ የምርት ስዕል እና የቁሳቁስ እቅድ ግን ብዙውን ጊዜ የሚተዳደረው በጅምላ ነው። የትኛው የጭንቅላት አማራጭ እንደተካተተ፣ የትኛው ሬንጅ የታተመውን ብዛት እንደሚደግፍ እና በተስማማበት የስራ ቦታ ላይ ምን ያህል ቁስ ጭንቅላት ውስጥ እንደሚቆይ ይጠይቁ።
በነባሪ በንድፈ-ሀሳባዊ ገደብ ላይ አይሂዱ። አንድ ፕሮጀክት የግድግዳ ስርጭትን እና የተኩስ ልዩነትን ለማስተካከል በቂ የቁጥጥር ክልል ያስፈልገዋል። አጠቃላይ ፓርሰን የሚገኘውን አቅም ከሞላ ጎደል የሚይዝ ከሆነ፣ በኋላ የቁስ ለውጥ ወይም የአካባቢ ውፍረት ማስተካከያ ያንን ክፍል ሊያስወግደው ይችላል። ችሎቱ የተረጋጋ የተኩስ ብዛት፣ የሚደጋገም የፓሪሰን ርዝመት እና ለተመረጠው ጭንቅላት ተቀባይነት ያለው ትራስ ማሳየት አለበት።
ለአንድ ባለ ብዙ ክፍል ሻጋታ፣ በየዑደት የተለቀቀውን እያንዳንዱን ፓሪሰን ይቁጠሩ። የተጠናቀቀው ሾት እያንዳንዱን ንቁ መውጫ እና መቁረጡን መሸፈን አለበት። የጭንቅላት ቆጠራ እና የጉድጓድ ቆጠራ ሒሳቡን ሊለውጠው ይችላል፣ ስለዚህ በ RFQ ውስጥ ለየብቻ ይግለጹ። የየጭንቅላት እና የጉድጓድ መመሪያየሚለውን ልዩነት ያስረዳል።
ኤክስትራክተሩን ከቁሳዊ ፍላጎት እና የማገገሚያ ጊዜ ጋር ያዛምዱ
የ KGB100B ገጽ የ 100 ሚሜ ሽክርክሪት, 24 ኤል / ዲ ሬሾ, 55 ኪ.ቮ ኤክስትራክተር ሞተር እና አራት ማሞቂያ ዞኖችን ይዘረዝራል. ከ 160 እስከ 200 ኪ.ግ በሰዓት HDPE የማቅለጥ አቅም ያትማል. ያ ክልል በቁሳቁስ ስፋት ያለው ማጣቀሻ ነው። ለእያንዳንዱ ክፍል፣ masterbatch፣ regrind ratio ወይም የሙቀት መስኮት እንደ የተረጋገጠ ውፅዓት መታየት የለበትም።
የምርት ኢላማውን ወደ አጠቃላይ የሰዓት ፍላጎት ይለውጡ። ያለቀለት ክፍል ብዛት ሳይሆን አጠቃላይ የፓሪሰን ብዛት ይጠቀሙ። ሁሉንም ንቁ ቦታዎችን ያካትቱ እና የታቀዱትን ክስተቶች በሰዓት ይጠቀሙ። ይህ ማሽኑ ተቀባይነት ያላቸውን ክፍሎች በሚሠራበት ጊዜ ገላጭ እና ጭንቅላት መቆየት ያለባቸውን የቁሳቁስ መጠን ይሰጣል።
ጠቅላላ የቁሳቁስ ፍላጎት፣ ኪ.ግ/ሰ = አጠቃላይ የፓርሰን ብዛት በአንድ ክስተት፣ ኪግ x የመቅረጽ ክንውኖች በሰዓት x ንቁ ፓርሶኖች በአንድ ክስተት
ውጤቱን በእውነተኛው አጻጻፍ ላይ ካለው ሙከራ ጋር ያወዳድሩ. የብሮሹር ክልል ብቻውን የማቅለጥ ጥራትን ወይም የመልሶ ማግኛ ህዳግን ሊመሰርት አይችልም።
የማገገሚያ ጊዜ በማሽኑ ዑደት ውስጥ መሆን አለበት. ሻጋታው ለማቀዝቀዝ ተዘግቶ ከቆየ, ገላጩ ብዙውን ጊዜ ክምችት ለመሙላት ያንን ጊዜ ይጠቀማል. አጠር ያለ የማቀዝቀዣ ዑደት አስፈላጊውን የማቅለጫ መጠን ከፍ ሊያደርግ ይችላል. ጭንቅላቱ ለሚቀጥለው ሾት ዝግጁ ካልሆነ ፈጣን የሻጋታ እንቅስቃሴ ትንሽ ዋጋ አለው.
የቁሳቁስ አያያዝ የተደበቀ ገደብ ሊሆን ይችላል. ትላልቅ ክፍሎች ሙጫ በፍጥነት ይበላሉ. ተክሉን አስተማማኝ ማጓጓዝ, ቁሳቁስ በሚፈልግበት ጊዜ መድረቅ, መቀላቀል እና ብክለትን መቆጣጠር ያስፈልገዋል. Regrind የጅምላ ጥግግት እና የመመገብ ባህሪን ሊለውጥ ይችላል። የጽሁፍ አጻጻፍ እንደ “HDPE plus regrind” ካሉ ሰፊ መለያዎች የበለጠ ጠቃሚ ነው።
የሙከራ መዝገቡ የሬንጅ ደረጃን፣ አቅራቢን፣ የቀለም ጥቅልን፣ ዳግም መፍጫ መቶኛን፣ የሙቀት ቅንብሮችን፣ የፍጥነት መጠንን እና ትክክለኛ አጠቃላይ ክብደትን እንዲያካትት ይጠይቁ። ሌላ ቁሳቁስ የታቀደ ከሆነ፣ ቁስ-ተኮር ማስረጃ ይጠይቁ። የኪንግግልስHDPE እና PP ሂደት መመሪያለምን ፖሊመር መለያው የማሽኑን መቼት እንደማይፈታ ያብራራል።
የማቆሚያ ኃይልን ፣ የታቀደውን ቦታ እና የንፋስ ሁኔታዎችን ያገናኙ
የKGB100B ገጽ 440 ኪ.ኤን የመጨመሪያ ኃይልን ያትማል። አንድ ትልቅ ቁጥር በራስ-ሰር የተሻለ አይደለም፣ እና የድምጽ መለያው ማቀፊያውን ማረጋገጥ አይችልም። ቅርጹ ለውስጣዊ ግፊት በተጋለጠው በታቀደው ቦታ ላይ የመለየት ኃይልን ይመለከታል። የምርት ቅርጽ፣ የፍላሽ መሬት፣ የፒች-ኦፍ ዲዛይን እና የሂደት ግፊት ሁሉም በእውነተኛው መስፈርት ላይ ተጽዕኖ ያሳድራሉ።
የታቀደው ቦታ በሻጋታ መለያየት አውሮፕላን ላይ ያለው ግፊት ያለው ክፍተት ምስል ነው። ሰፋ ያለ ጠፍጣፋ አካል ከጠለቀ ግን ጠባብ መያዣ የበለጠ የተለየ ጭነት ሊፈጥር ይችላል። ግምገማው ትክክለኛውን የጉድጓድ ስዕል መጠቀም አለበት. እንዲሁም የተመረጠውን የንፋስ ግፊት እና ማንኛውንም የተስማማውን የደህንነት ሁኔታ ማካተት አለበት.
የህዝብ ገፁ 0.8 MPa እንደ የንፋስ ግፊት ማጣቀሻ ይዘረዝራል። ያ ማለት እያንዳንዱ ምርት በተመሳሳይ መቼት መሮጥ አለበት ማለት አይደለም። የሬንጅ ሙቀት, የአየር ማስወጫ, የግድግዳ ውፍረት, የገጽታ ዝርዝር እና የማቀዝቀዣ ስልት በሂደቱ ላይ ተጽዕኖ ያሳድራሉ. የፋብሪካው ሙከራ ያለ ብልጭታ እድገት ወይም ያልተረጋጋ የሻጋታ ባህሪ ተቀባይነት ያላቸውን ክፍሎች የሚያመርት በሰነድ የተደገፈ የምርት መስኮት መጠቀም አለበት።
የፒንች-ኦፍ ንድፍ ተመሳሳይ ስርዓት አካል ነው. ደካማ መታተም ፍሳሽን ወይም ደካማ ዌልድን ሊፈጥር ይችላል። ከመጠን በላይ የሆነ ቁሳቁስ ብልጭታውን ሊያሰፋ እና መከርከምን የበለጠ ከባድ ያደርገዋል። የሻጋታ አሰላለፍ፣ ክላምፕ እንቅስቃሴ እና የፓርሰን አቀማመጥ መሳሪያውን ከማካካስ ይልቅ መደገፍ አለበት።
የሻጋታ አቅራቢውን እና የማሽን አቅራቢውን ተመሳሳይ ስዕል እንዲገመግሙ ይጠይቁ። ይህ እያንዳንዱ አካል የራሱን መሳሪያ ብቻ የሚያጸድቅበትን የጋራ ክፍተት ይከላከላል. የመጨረሻው ቴክኒካል ስምምነት የታቀደውን ቦታ ፣ የሂደት ግፊት ፣ የመቆንጠጫ መስፈርት ፣ የሻጋታ ውፍረት ፣ የመጫኛ እና የግንኙነት ዝርዝሮችን መሰየም አለበት።
ፋብሪካውን በተሟላው የቅርጽ ሕዋስ ዙሪያ ያቅዱ
የKGB100B ገጽ የማሽን መጠን 5.9 x 3.8 x 4.6 ሜትር እና 18 ቲ ክብደት ያትማል። እነዚህ ለአቀማመጥ እና ለመጭመቅ ጠቃሚ መነሻ ነጥቦች ናቸው። እያንዳንዱን መድረክ፣ ረዚን ሲስተም፣ ቺለር፣ ኮምፕረርተር፣ የማውጫ መሳሪያ፣ ማጓጓዣ፣ መቁረጫ ወይም የደህንነት ወሰን አያካትቱም።
ከማሽኑ በላይ ይጀምሩ. የጠራ የግንባታ ቁመት፣ የክሬን አቅም፣ የጭንቅላት ማስወገጃ መንገድ እና ወደ ማሞቂያዎች እና የሃይድሮሊክ ክፍሎች መድረስን ያረጋግጡ። ከዚያ ወደ ውጭ ይስሩ. ኦፕሬተሮች ሻጋታውን ለመፈተሽ, የተጣበቀውን ክፍል ለማስወገድ እና መደበኛ የአገልግሎት መስጫ ቦታዎችን ለመድረስ ቦታ ያስፈልጋቸዋል. የቁሳቁስ አቅርቦት እና የተጠናቀቀ ክፍል አያያዝ ደህንነቱ ያልተጠበቀ ዞኖችን የማያቋርጡ መንገዶችን ይፈልጋሉ።
የቀዘቀዘ ውሃ ከቧንቧ መጠን ግምት በላይ ይገባዋል. ገጹ 0.3 MPa እና 120 L / ደቂቃ ይዘረዝራል, ነገር ግን ፋብሪካው አስፈላጊውን የመግቢያ ሙቀት, ተቀባይነት ያለው የሙቀት መጨመር, የውሃ ጥራት, የማጣራት እና የመመለሻ ሁኔታን ይፈልጋል. የሻጋታ ወረዳዎች እና የዘይት ማቀዝቀዣ የተለየ ቁጥጥር ሊያስፈልጋቸው ይችላል። የመጨረሻው የመገልገያ ወረቀት በታተመ ፍሰት ውስጥ ምን እንደሚጨምር መግለጽ አለበት.
የታመቀ አየር ተመሳሳይ ህክምና ያስፈልገዋል. ድህረ ገጹ የ0.8MPa ግፊት ማጣቀሻ ይሰጣል፣ነገር ግን የሚታየው የአየር ፍሰት ክፍል ወጥነት የለውም። የተስተካከለ የማሽን-መግቢያ ፍላጎት፣ ከፍተኛ ፍላጎት፣ የአየር ጥራት፣ የጤዛ ነጥብ እና የግንኙነት መጠን ይጠይቁ። በትላልቅ የትንፋሽ ክስተቶች ጊዜ ግፊቱ እንዲረጋጋ ለማድረግ ተቀባይ ሊያስፈልግ ይችላል።
የምርት ገጹ ከ 52 እስከ 60 ኪ.ወ እንደ “አማካይ የኃይል ፍጆታ” ይላል። kW የኃይል አሃድ ስለሆነ ስዕሉን እንደ የታተመ የኃይል ማመሳከሪያ ብቻ ይጠቀሙ። በአንድ ክፍል ወደ kWh አይቀይሩት. ከምርት ጋር የተያያዘ ሃይል በሻጋታ, ሙጫ, ዑደት, ረዳት እና ተቀባይነት ባለው ውጤት ላይ ይወሰናል.
ዩሮማፕ 46.2ለአንድ የተወሰነ የኤክስትራክሽን ምት የሚቀርጸው ማሽን፣ ሻጋታ እና የተወሰነ ምርት ከምርት ጋር የተያያዘ መለኪያን ይገልጻል። የተረጋጋ አሠራር እና የደንበኞችን መስፈርቶች የሚያሟላ የምርት ጥራት ያስፈልገዋል. ይህ ተቀባይነት ላለው ፈተና ትክክለኛ መሠረት ነው። የኪንግግልስየመገልገያ መስፈርቶች መመሪያየእጽዋት መረጃ ሉህ ለማዋቀር ሊረዳ ይችላል።

የ 320 pcs / h ደረቅ ዑደት የምርት ውጤት አይደለም
ኪንግግል 320 pcs/h እንደ KGB100B ደረቅ-ዑደት ውፅዓት ብሎ ይሰየማል። ደረቅ ዑደት ሙሉውን የምርት ሂደቱን ሳያረጋግጥ የማሽን እንቅስቃሴን ይለካል. ሬንጅ ማገገሚያ፣ የፓርሰን ጠብታ፣ መንፋት፣ ማቀዝቀዝ፣ ከፊል ማስወገድ፣ መከርከም ወይም የጥራት ቁጥጥርን በታቀደው የምርት ሁኔታዎች አያካትትም።
ትላልቅ ክፍሎች ብዙውን ጊዜ በማቀዝቀዝ የተገደቡ ናቸው. ወፍራም እጀታዎች, ማዕዘኖች እና ቆንጥጦ ዞኖች ከሰፊ የግድግዳ ቦታዎች የበለጠ ጊዜ ሊፈልጉ ይችላሉ. ፈጣን የመክፈቻ እንቅስቃሴ ቅርጹን ለመያዝ በጣም ለስላሳ የሆነውን ክፍል መልቀቅ አይችልም። አውቶሜሽን እንዲሁ ሮቦት፣ መቁረጫ ወይም ማጓጓዣው ከመቅረጽ ማሽን ቀርፋፋ ከሆነ ፍጥነቱን ሊያዘጋጅ ይችላል።
ሶስት የተለያዩ የውጤት እሴቶችን ተጠቀም። በመጀመሪያ, ደረቅ ዑደት እንደ እንቅስቃሴ ማመሳከሪያ ብቻ ይመዝግቡ. ሁለተኛ፣ በምርት ሙከራው ወቅት ጠቅላላ የተቀረጹ ክፍሎችን በሰዓት ይለኩ። ሦስተኛ፣ ከተስማሙት የጥራት ፍተሻዎች እና ከተቆጠረ ማቆሚያዎች በኋላ በሰዓት ተቀባይነት ያላቸውን ክፍሎች ሪፖርት ያድርጉ።
ተቀባይነት ያለው ውፅዓት = አጠቃላይ የተቀረጹ ክፍሎች - ውድቅ የሆኑ ክፍሎች - በተቆጠሩ ማቆሚያዎች ወቅት የጠፉ ክፍሎች
ለፈረቃ እቅድ፣ የመለኪያ ጊዜውን እና የማቆሚያ ምድቦችን ይመዝግቡ። አጭር ምርጥ-ዑደት ምልከታ የተረጋጋ የምርት መጠን አይደለም.
የመቀበያ እቅድ ክፍሉን, ሻጋታውን, ሙጫውን, ቀለምን, የድጋሚ ህግን, የኦፕሬተር ድርጊቶችን እና ረዳት መሳሪያዎችን መሰየም አለበት. እንዲሁም የጥራት ደረጃውን መግለጽ አለበት. ክብደት, ልኬቶች, የመፍሰሻ አፈፃፀም, ብልጭታ ሁኔታ, መልክ እና የግድግዳ ውፍረት ቦታዎች የተለመዱ ምድቦች ናቸው, ነገር ግን ፕሮጀክቱ አስፈላጊ የሆኑትን መምረጥ አለበት.
የታለመውን ዑደት እንደ በጀት ይጠቀሙ። ወደ ክምችት ፈሳሽ፣ የሻጋታ እንቅስቃሴ፣ መነፋት፣ ማቀዝቀዝ፣ ማስወጣት፣ መክፈት፣ ማውጣት እና ማገገሚያ ውስጥ ይሰብሩት። ይህ የሚያሳየው ገደቡ ከማሽኑ፣ ከሻጋታ፣ ከቁስ ወይም ከታችኛው ተፋሰስ ሥራ የመጣ መሆኑን ነው። የዑደት-ጊዜ ማመቻቸት መመሪያጉድለቱን ወደ ሌላ ቦታ ሳይቀይሩ አንድ ደረጃን እንዴት ማሻሻል እንደሚቻል ያብራራል.
የግድግዳ ፕሮግራሚንግ ምርቱን እንጂ የተቀዳ ኩርባ መሆን የለበትም
ትልቅ የማስወጫ ምት የተቀረጹ ክፍሎች ባልተመጣጠነ ሁኔታ ይለጠጣሉ። ከትከሻ፣ ጥግ፣ እጀታ ወይም ጥልቅ ስዕል አጠገብ ያለው ቁሳቁስ በሰፊ ፓነል ላይ ካለው ቁሳቁስ የበለጠ ሊጓዝ ይችላል። አንድ ወጥ የሆነ የሞት ክፍተት አንዱን አካባቢ በጣም ቀጭን ሲተው ሌላው ደግሞ አላስፈላጊ ክብደት ሊይዝ ይችላል።
የKGB100B ገጽ መደበኛው ሞዴል MOOG 100 ውፍረት መቆጣጠሪያን ያካትታል ይላል። ትክክለኛው የተጫነው መቆጣጠሪያ, የመገለጫ መፍታት እና የአማራጭ ጥቅል በጥቅሱ ውስጥ መሰየም አለበት. ሀበኪንግግል የተስተናገደው Moog DigiPack III መመሪያየማጠራቀሚያ-ማሽን መቆጣጠሪያ የመሳሪያ አቀማመጥን ከፕሮግራም ከተሰራ መገለጫ ጋር እንዴት እንደሚያገናኝ ያሳያል። እንዲሁም የተኩስ መጠን፣ ትራስ እና የማጠራቀሚያ-አቀማመጥ ተግባራትን ይዘረዝራል። ያ ማኑዋል የቁጥጥር አመክንዮ ያሳያል፣ ነገር ግን ትክክለኛውን የKGB100B በይነገጽ ለመገመት ጥቅም ላይ መዋል የለበትም።
ከሚታወቀው ጂኦሜትሪ እና የሻጋታ ጊዜ የመጀመሪያውን መገለጫ ይገንቡ. ከዚያም በተገለጹ ቦታዎች ላይ ክፍሎችን ይቁረጡ ወይም ይለኩ. አንድ ክልል በአንድ ጊዜ ይቀይሩ እና ክለሳውን ይመዝግቡ። በጣም ከባድ የሆነ ክፍል በራስ-ሰር የተሻለ ክፍል አይደለም. ግቡ አፈፃፀሙ በሚፈልግበት ቦታ በቂ ቁሳቁስ እና በማይሰራበት ቦታ ያነሰ ትርፍ ነው።
የመገለጫ ስራ ከተኩስ ብዛት እና ከፓርሰን ርዝመት ጋር እንደተገናኘ መቆየት አለበት። አንድን የመገለጫ ክልል ማስፋፋት ሌላ ቦታ ያለውን ቁሳቁስ ይለውጣል። የሙቀት መጠን እና እብጠት ውጤቱን ሊቀይሩ ይችላሉ. የተፈቀደውን የምግብ አሰራር በቁሳዊ ደረጃ፣ ቀለም፣ የጭንቅላት ሙቀት፣ የተኩስ ቅንጅቶች እና የሻጋታ ስሪት ያስቀምጡ።
የparison ፕሮግራሚንግ መመሪያየደረጃ በደረጃ ማስተካከያ ዘዴን ያቀርባል. ለዚህ ፕሮጀክት፣ FAT የመጨረሻውን የተቀመጠ ፕሮፋይል ከተለካው የግድግዳ ካርታ እና ከፊል-ክብደት ክልል ጋር ማወዳደር አለበት።
የግዢውን ውሳኔ የሚመልስ የፋብሪካ ሙከራን ያሂዱ
ጠቃሚ የፋብሪካ ተቀባይነት ፈተና የማሽን ማሳያ አይደለም። በሰነድ ሁኔታዎች ውስጥ የተስማማውን ምርት ለመሥራት ቁጥጥር የሚደረግ ሙከራ ነው. ውጤቱ ምን እንደተፈተሸ, እንዴት እንደሚለካ እና ከፈተናው ወሰን ውጭ የቀረውን ማሳየት አለበት.
ዩሮማፕ 46.2 አጋዥ የመለኪያ ዲሲፕሊን ያቀርባል። ማሽኑ በተረጋጋ ሁኔታ ውስጥ እንዲገኝ፣ የምርት ጥራት የደንበኞችን መስፈርቶች እንዲያሟሉ እና ቁልፍ የሂደቱ መረጃዎች እንዲመዘገቡ ይጠይቃል። የኪንግግል የሽያጭ ሂደት ደንበኞች ወደ ፈተናው እንዲቀላቀሉ ሊጋበዙ እንደሚችሉ ይናገራል። የፍርድ ሂደቱ ከመጀመሩ በፊት ያንን እድል ወደ የጽሁፍ ፕሮቶኮል ይለውጡት።
- የሙከራ ጽሑፉን ያቀዘቅዙ።የክፍል ክለሳውን፣ ሻጋታውን፣ የጭንቅላት አደረጃጀትን፣ የጉድጓድ ወይም መውጫ ቆጠራን እና እያንዳንዱን የተጫነውን አማራጭ ይለዩ።
- አጻጻፉን ይመዝግቡ.የሬንጅ ደረጃን፣ አቅራቢን፣ የቀለም ጥቅልን፣ ተጨማሪዎችን እና የዳግም መፍጫ ህግን ይዘርዝሩ። ከተቻለ ከአንድ የታወቀ ቦታ በቂ ቁሳቁስ ያስቀምጡ።
- ማዋቀሩን ያረጋግጡ።በርሜል እና የጭንቅላት ሙቀትን ፣ የተኩስ ቅንጅቶችን ፣ የመገለጫ ፋይልን ፣ የንፋስ ሁኔታዎችን ፣ የውሃ ማቀዝቀዣ ሁኔታዎችን እና አውቶማቲክ ሁኔታን ይመዝግቡ።
- የተረጋጋ አሠራር ይድረሱ.የመጀመሪያውን ተቀባይነት ያለው ክፍል አይምረጡ. አፈጻጸምን ከመለካትዎ በፊት በማረጋጊያ ደንቦች እና በናሙና መስኮቱ ላይ ይስማሙ.
- የጅምላ ሚዛን ይለኩ።የተጠናቀቀውን ክፍል, ብልጭታ እና ሌላ መቁረጫዎችን ይመዝኑ. በተጠቀሰው የመሰብሰቢያ ዝግጅት ላይ አጠቃላይ የፓርሰን ብዛት ያረጋግጡ።
- የምርት ጥራትን ይፈትሹ.ለግድግዳ ውፍረት፣ ልኬቶች፣ ክብደት፣ ልቅ አፈጻጸም እና ለሚታዩ ጉድለቶች የጸደቁትን ቦታዎች እና ዘዴዎች ይጠቀሙ።
- ተቀባይነት ያለው ውጤት ይቁጠሩ።ጠቅላላ ዑደቶችን፣ ጠቅላላ ክፍሎችን፣ ውድቅ እና ማቆሚያዎችን በተስማማበት ጊዜ ሪፖርት ያድርጉ። ደረቅ ዑደት እንደ የተለየ መዝገብ ያስቀምጡ.
- መገልገያዎችን ይለኩ.ቮልቴጅ, ኃይል, የተጨመቀ-የአየር ግፊት እና ፍሰት, የማቀዝቀዣ-የውሃ ሙቀት, ግፊት እና ፍሰት በተወሰነ ወሰኖች ላይ ይመዝግቡ.
- ተደጋጋሚነት ፈተና።በአንድ የተመረጠ ቁራጭ ላይ ብቻ ሳይሆን የተኩስ ብዛት፣ የፓርሰን አቀማመጥ እና የምርት መለኪያዎችን በናሙና መስኮት ላይ ያረጋግጡ።
- ልዩነቶችን ዝጋ።ከማጓጓዣው ፈቃድ በፊት ለእያንዳንዱ ያልተሳካ ዕቃ ባለቤት፣ ድርጊት፣ የማስረጃ መስፈርት እና የማለቂያ ቀን ይስጡ።
ከተፈረመው ማጠቃለያ ጋር ጥሬ ንባቦችን ያስቀምጡ። ፎቶዎች የናሙና መለያ እና የመለኪያ ቦታ ማሳየት አለባቸው። የምግብ አዘገጃጀቶች፣ ማንቂያዎች እና የተዛባ ማስታወሻዎች የማስረጃው አካል ናቸው። የየሚቀርጸው ማሽን FAT መመሪያየተሟላ ተቀባይነት ማዕቀፍ ይዟል።
የናሙና ምርጫም ህግ ያስፈልገዋል። የቁጥር ክፍሎችን በቅደም ተከተል እና ያልተሳካውን ናሙና በተሻለ አይተኩ. ቅንጅቶች ከተቀየሩ አዲስ የናሙና ቡድን ይጀምሩ እና የለውጥ ሰዓቱን ይመዝግቡ። ይህ ውጤቱን እንዲታይ ያደርገዋል. እንዲሁም መደበኛውን ልዩነት ከሂደቱ እድገት ይለያል.
ከማጓጓዣው ፈቃድ በፊት፣ የሙከራ መዝገቡን ከተፈረመው የፍላጎት ማትሪክስ ጋር ያወዳድሩ። ያለፈው የማሽን እንቅስቃሴ ቼክ ክፍት የሆነ የምርት ጥራት ያለው ነገር ሊዘጋ አይችልም። ማጠናቀቅ ያልቻለው ማንኛውም ፈተና ምክንያቱን እና ከተስማማበት የመከታተያ ዘዴ ጋር መታየት አለበት።
የማሽን ገንቢ መሐንዲስ ሊያደርገው የሚችለውን RFQ ያዘጋጁ
“የአንድ 120 ሊትር ምት የሚቀርጸው ማሽን” ግልጽ ያልሆነ ጥያቄ ግልጽ ያልሆነ ፕሮፖዛል ይጋብዛል። በምትኩ የታመቀ የቴክኒክ ጥቅል ይላኩ። ፍጹም መሆን አያስፈልገውም, ነገር ግን የታወቁ መስፈርቶችን ከግልጽ ውሳኔዎች መለየት አለበት.
በተመጣጣኝ የምርት ስዕል ወይም 3D ፋይል ይጀምሩ። አንገትን ፣ ማስገባቶችን ፣ እጀታዎችን ሲያብራሩ ወይም ሲቆርጡ ፎቶዎችን ያክሉ። የታለመውን የተጠናቀቀ ክብደት ይግለጹ እና ወሳኝ የግድግዳ ቦታዎችን ይለዩ. የቁሳቁስ ደረጃውን እና ማንኛውንም የተፈቀደ ዳግም መፍጨት ይሰይሙ። የኬሚካላዊ ተቃውሞ ወይም የቁጥጥር ፈተና አስፈላጊ ከሆነ ትክክለኛውን ደረጃ እና የምርት ሁኔታ ይግለጹ.
ከዚያም ምርትን ይግለጹ. ተቀባይነት ያላቸውን ክፍሎች በሰዓት ወይም በቀን፣ የሚገኙ ፈረቃዎችን፣ የታቀዱ አውቶማቲክ እና የታች ደረጃዎችን ይስጡ። ፕሮጀክቱ አዲስ ሻጋታን ያካተተ እንደሆነ ይግለጹ። አንድ ሻጋታ ቀድሞውኑ ካለ, የመሰብሰቢያውን ስዕል, ክብደት, ውፍረት, መጫኛ እና የአገልግሎት ግንኙነቶችን ያቅርቡ.
የተቋሙ መረጃ የኤሌክትሪክ አቅርቦት፣ ድግግሞሽ፣ የተጨመቀ-አየር አቅም፣ የማቀዝቀዣ-ውሃ ሁኔታዎች፣ የጠራ ቁመት፣ የመግቢያ በር፣ የክሬን እና የወለል መረጃን ማካተት አለበት። እነዚህን እቃዎች ከማሽኑ ጋር ለማወዳደር እስኪጫኑ ድረስ አይጠብቁ. ትላልቅ-ፕሮጄክቶች በማጭበርበር እና በምርት አያያዝ በቀላሉ ልክ እንደ ማስወጣት ሊገደቡ ይችላሉ.
ከጥያቄው ጋር አያይዘው
የምርት እና የሻጋታ ሥዕሎች፣ ሙጫ ዝርዝሮች፣ የውጤት ዒላማ፣ የጥራት መመዘኛዎች፣ የመገልገያ ሁኔታዎች፣ የአቀማመጥ ገደቦች እና የሚፈለገው አውቶሜሽን ወሰን።
በፕሮፖዛል ውስጥ ይጠይቁ
የመጨረሻ የጭንቅላት አማራጭ፣ screw and drive፣ የሻጋታ ተስማሚ መግለጫ፣ የመገልገያ ወሰኖች፣ አቀማመጥ፣ ተቀባይነት ፕሮቶኮል፣ የቀረቡ አማራጮች እና ቴክኒካል ማግለያዎች።
የተጠናቀቀ መስፈርት ማትሪክስ ይጠይቁ። እያንዳንዱ ረድፍ “አሟልቷል”፣ “ለውጥ ያስፈልገዋል” ወይም “አልተካተተም” ማለት አለበት፣ በመቀጠልም የፕሮፖዛል ማጣቀሻ። ይህ በኢሜል ውስጥ ከተበተኑ መግለጫዎች ይልቅ ለኦዲት ቀላል ነው። ኪንግግል ሀየማውረድ ቦታለቴክኒካዊ ሰነዶች እና ሀየፕሮጀክት መጠይቅ ቅጽለመጀመሪያ ግንኙነት.
KGB100B በእጩ ዝርዝር ውስጥ ሲገባ
KGB100B ምርቱ ትልቅ ክፍል ካለው የመተግበሪያ ክልል አጠገብ ሲወድቅ እና የምህንድስና ፍተሻዎች ሲደረደሩ የበለጠ መገምገም ይገባዋል። የምርት ገጹ የኬሚካል በርሜሎችን፣ የመኪና መለዋወጫዎችን፣ የትራፊክ እንቅፋቶችን፣ ተንሳፋፊዎችን፣ መጫወቻዎችን እና የቤት እቃዎችን እንደ አፕሊኬሽኖች ይሰይማል። ያ ዝርዝር የታሰበውን መስክ ያሳያል, ነገር ግን የተወሰነ ክፍል እንደሚሰራ ማረጋገጫ አይደለም.
አንድ ጠንካራ የእጩ ዝርዝር ጉዳይ አራት ገፅታዎች አሉት። ሻጋታው ለመንቀሳቀስ እና ለአገልግሎቶች ክፍል ጋር ይጣጣማል. አጠቃላይ የፓርሰን ብዛት ከተረጋገጠው የጭንቅላት ምርጫ ጋር ይስማማል። ኤክስትራክሽን መልሶ ማግኘቱ አስፈላጊውን ዑደት ከታሰበው ቁሳቁስ ጋር ይደግፋል. ፋብሪካው በተስማሙት ወሰኖች ውስጥ መገልገያዎችን እና አያያዝን ማቅረብ ይችላል.
ከነዚህ ሁኔታዎች ውስጥ አንዱ ሳይሳካ ሲቀር ወደ ሌላ ውቅረት ይውሰዱ። አንድ ትልቅ ክምችት የተኩስ ብዛትን ሊፈታ ይችላል ነገር ግን የሻጋታ ስፋትን አይፈታም። አንድ ትልቅ ፕላስቲን የሻጋታውን ኤንቨሎፕ ሊፈታው ይችላል ነገር ግን የመጥፋት ማገገምን አያመጣም። ክፍሉ ከመድረክ የስራ ክልል በጣም ያነሰ በሚሆንበት ጊዜ የተለየ የማሽን መጠን የበለጠ ኢኮኖሚያዊ ሊሆን ይችላል።
እንዲሁም ውሂቡ ሳይጠናቀቅ ባለበት ቆም ይበሉ። የድረ-ገጹ ቅንፍ ጭንቅላት እና ወጥ ያልሆነ የአየር ፍሰት ክፍል የጽሁፍ ማብራሪያ ያስፈልጋቸዋል። የደረቅ-ዑደት ቁጥሩ የውጤት ዋስትናን መዝጋት አይችልም። እነዚህ ለቴክኒካዊ ስምምነት የተለመዱ እቃዎች ናቸው, ለመገመት ምክንያቶች አይደሉም.
የግዢ ውሳኔ በከፊል-ተኮር የሙከራ እቅድ ማለቅ አለበት. ማሽኑ የተረጋጋ, ተቀባይነት ያላቸውን ክፍሎች በተስማማው መጠን እና የመገልገያ ወሰን መስራት ከቻለ ሞዴሉ ከሥራው ጋር ይጣጣማል. ያ ማስረጃ ከጠፋ፣ እጩ ዝርዝሩ ጊዜያዊ እንደሆነ ይቆያል።
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የ KGB100B 120L ንፋስ መቅረጽ ማሽን ምን አይነት ምርቶች ሊሠራ ይችላል?
ኪንግግል የኬሚካል በርሜሎችን፣ የመኪና መለዋወጫዎችን፣ የትራፊክ እንቅፋቶችን፣ ተንሳፋፊዎችን፣ መጫወቻዎችን እና የቤት እቃዎችን በKGB100B ገጽ ላይ ይዘረዝራል። እነዚህ የመተግበሪያ ማጣቀሻዎች እንጂ አውቶማቲክ ማጽደቆች አይደሉም። እውነተኛው ምርት አሁንም የሻጋታ መጠንን፣ አጠቃላይ የፓሪሰን ብዛትን፣ የመጨመሪያ ፍላጎትን፣ ቁሳቁስን፣ የማስወገጃ መንገድን እና የማቀዝቀዝ ፍተሻዎችን ይፈልጋል።
120 ኤል ማለት ከ 120 ሊትር በታች የሆነ እያንዳንዱ መያዣ ተስማሚ ይሆናል ማለት ነው?
ቁጥር፡ የስም መያዣ መጠን አንድ የማጣሪያ ዋጋ ብቻ ነው። ከ120 ኤል በታች ያለው ክፍል አሁንም ከሻጋታ ኤንቨሎፕ፣ የታቀደ-አካባቢ ገደብ፣ የማከማቻ ፍላጎት ወይም የሚገኝ የማስወገጃ ቦታ ሊያልፍ ይችላል። ለሞዴል-ተኮር ግምገማ ምርቱን እና የሻጋታ ስዕሎችን ይላኩ።
KGB100B 15 ኪሎ ግራም የተጠናቀቀ HDPE ምርት መስራት ይችላል?
ያንን ግምት ከህዝብ ጠረጴዛ ላይ አታድርጉ. ገጹ 9(15) ኪ.ግ እንደ ፒኢ ክምችት-ክብደት ማጣቀሻ ያትማል፣ ከሁለት የተዘረዘሩ የጭንቅላት ችሎታዎች ጋር አብሮ ይመስላል። አጠቃላይ የፓርሰን ብዛት ክፍሉን እና ሁሉንም ብልጭታ ወይም ማሳጠርን ያጠቃልላል። የተመረጠው ጭንቅላት፣ ሙጫ እና ጥቅም ላይ የሚውል የሂደት ህዳግ በኪንግግል መረጋገጥ እና በሙከራ መረጋገጥ አለበት።
የሚጠበቀው የምርት ውጤት 320 pcs/ሰ ነው?
ቁጥር ኪንግግል 320 pcs/h እንደ ደረቅ ዑደት ይሰይማል። ትክክለኛው ተቀባይነት ያለው ውፅዓት መውጣትን፣ የፓርሰን መፈጠርን፣ መንፋትን፣ ማቀዝቀዝን፣ ማስወገድን፣ መቁረጥን፣ ውድቅ ማድረግን እና ማቆምን ያካትታል። የሚፈለገውን ተቀባይነት ያለው ምርት ይግለጹ እና በምርት ሻጋታ እና ቁሳቁስ ያረጋግጡ።
የኃይል አጠቃቀምን እንዴት ማነፃፀር አለበት?
ከምርት ጋር የተያያዘ ሃይልን በተመሳሳይ ሻጋታ፣ ምርት፣ ሙጫ፣ የጥራት ደንቦች እና የሙከራ ወሰን ያወዳድሩ። የKGB100B ገጽ ከ 52 እስከ 60 ኪ.ወ እንደ አማካኝ የኤነርጂ መስመር ያትማል ይህም የኃይል ማመሳከሪያ ነው። በተረጋጋ ምርት ጊዜ የገጹን ዋጋ ከመቀየር ይልቅ በአንድ ተቀባይነት ያለው ክፍል kWh/kg እና kWh ይለኩ።
ለKGB100B ጥቅስ ምን መረጃ መላክ አለብኝ?
የምርት ስዕሎችን እና ፎቶዎችን ፣ ልኬቶችን ፣ የተጠናቀቀ ክብደትን ፣ የግድግዳ መስፈርቶችን ፣ የቁሳቁስ ደረጃን ፣ የድጋሚ ህግን ፣ ተቀባይነት ያለው ውፅዓት ፣ የጥራት ሙከራዎችን ፣ የሻጋታ ውሂብን ፣ የመገልገያ ሁኔታዎችን እና አውቶማቲክ ፍላጎቶችን ይላኩ። ያልታወቁ ዕቃዎችን በግልፅ ምልክት ያድርጉበት። ይህ የጭንቅላቱን ፣ የሻጋታውን ተስማሚ እና የሙከራ ወሰን ለማረጋገጥ ለአቅራቢው በቂ መረጃ ይሰጣል።
ማሽኑን ከመምረጥዎ በፊት የእርስዎን ክፍል ያረጋግጡ
የምርቱን ስዕል፣ አጠቃላይ የክብደት ግምት፣ ሙጫ፣ የሻጋታ መረጃ፣ የውጤት ዒላማ እና የፋብሪካ መገልገያ ሁኔታዎችን ኪንግግልን ይላኩ። ቡድኑ የKGB100B መድረክ እና የተመረጠው የማጠራቀሚያ ውቅር ከፕሮጀክቱ ጋር የሚስማማ መሆኑን መገምገም ይችላል።
ለምርት ተስማሚ ግምገማ ይጠይቁ