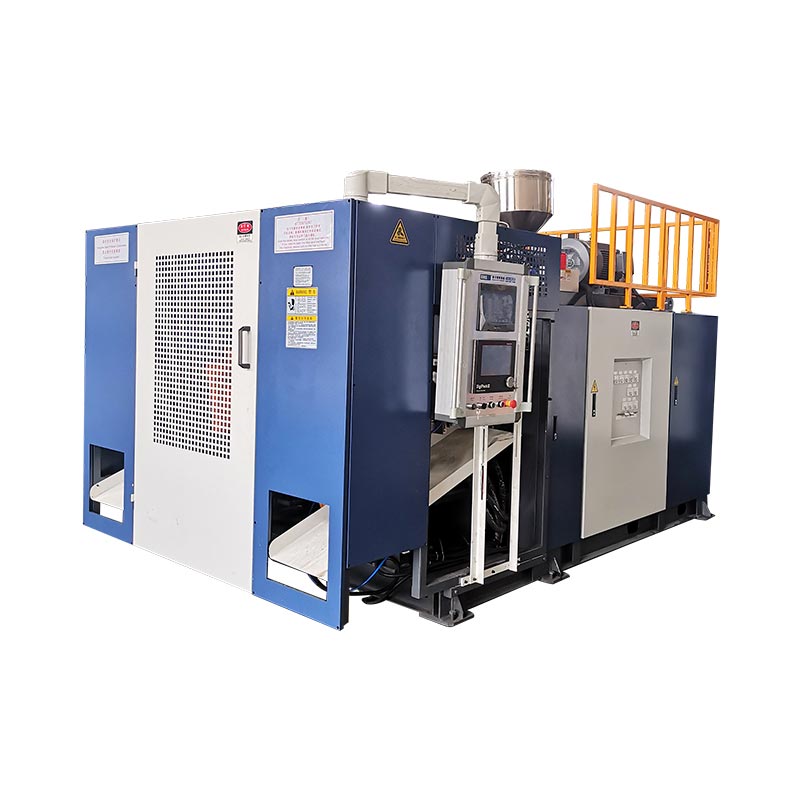
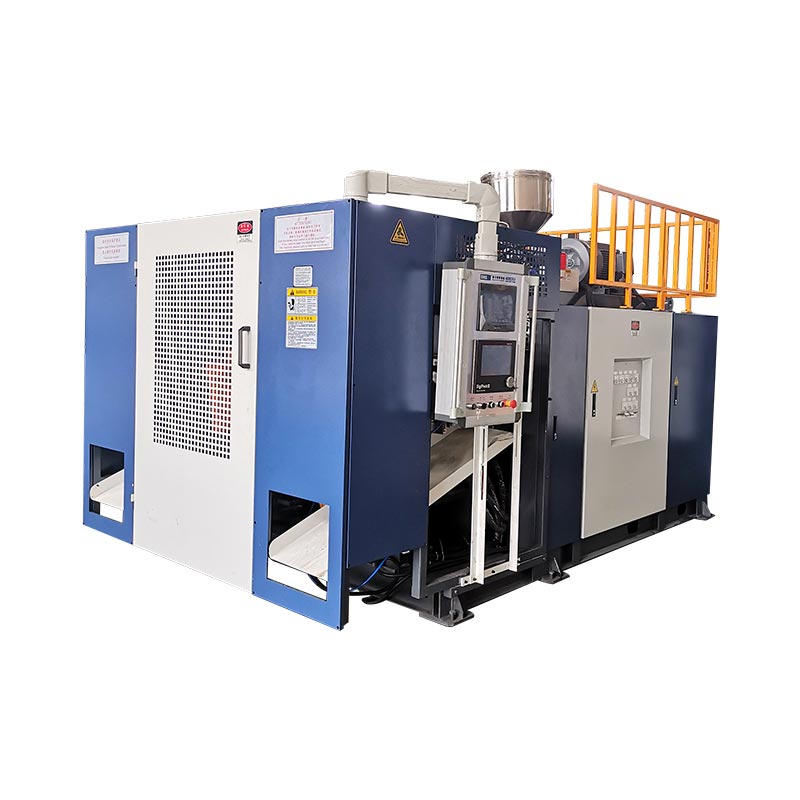
የጠርሙስ ስእልን፣ የሬንጅ ደረጃን፣ የሻጋታ አቀማመጥን እና የሚፈለገውን ጥሩ-ክፍል ውፅዓት በማዛመድ HDPE ጠርሙስ ምት የሚቀርጸው ማሽን ይምረጡ። ለኤክስትራክሽን ጠርሙስ ፕሮጀክት የማሽኑ የተገለፀው ሊትር አቅም የመጀመሪያ ማጣሪያ ብቻ ነው ። የመጨረሻው ዝርዝር መግለጫ አንገትን, ግድግዳ ስርጭትን, የመሳሪያ መሳሪያዎችን እና የታችኛውን ተፋሰስ አያያዝን መሸፈን አለበት.
የጠርሙስ ማሽን ጥያቄ ስዕልን እና የክብደት ዒላማን ሲያካትት በጣም ጠቃሚ ይሆናል. እነዚያ ዝርዝሮች የመሳሪያው ውይይት ከማሽን መጠን በላይ እንዲንቀሳቀስ ያስችለዋል። ሻጋታው ከተሰራ በኋላ ለመገኘት ውድ የሆኑ ጥያቄዎችንም ያጋልጣሉ።

አንድ ሰው ሊጠቅስ በሚችለው ጠርሙስ ስዕል ይጀምሩ
የጠርሙስ የስም መጠን ብዙ ውሳኔዎችን ክፍት ያደርገዋል። ረዥም, ጠባብ መያዣ እና አጭር, ሰፊ መያዣ ተመሳሳይ መጠን ይይዛል. የሻገታቸው ኤንቨሎፕ፣ የአንገት አቀማመጥ እና የአያያዝ ዝግጅት አሁንም የተለየ ግምገማዎች ያስፈልጋቸዋል። አቅራቢውን ከአቅም ብቻውን እንዲመርጥ ከመጠየቅ ይልቅ ሙሉውን ስዕል ይላኩ።
ከፍተኛውን የውጪ ልኬቶች፣ የተጠናቀቀ ክብደት እና የመዝጊያ ስዕልን ያካትቱ። የመለያውን ፓነል, ትከሻ, መሠረት እና ማንኛውንም እጀታ ይለዩ. ለመሙላት ፣ ለመጠቅለል ወይም ለማሸግ አስፈላጊ የሆኑ ልኬቶችን ምልክት ያድርጉ ። የናሙና ጠርሙስ ብቸኛው ማጣቀሻ ከሆነ የትኞቹ ባህሪያት መቆየት እንዳለባቸው እና ሊለወጡ እንደሚችሉ ይናገሩ.
የስም ሙሌት መጠን ከብሩህ መጠን ይለዩ። እንዲሁም የተጠቀሰው ክብደት ማንኛውንም ተነቃይ ብልጭታ ያካተተ መሆኑን ይግለጹ። ግልጽ ያልሆነ የክብደት መሰረት ያለው ስዕል የሻጋታ ሰሪው እና የማሽን አቅራቢውን ወደ ተለያዩ ዒላማዎች እንዲሰሩ ሊያደርጋቸው ይችላል።
| ግቤት | የመሳሪያው ግምገማ የሚያስፈልገው |
|---|---|
| የጠርሙስ አካል | ልኬቶች፣ የድምጽ መጠን መሰረት፣ ቅርፅ፣ እጀታ እና የተፈቀደ የክብደት ክልል። |
| አንገት እና መዘጋት | ጨርስ ስዕል, ቆብ ወይም ፓምፕ ዝርዝሮች, ማኅተም ወለል እና የፍተሻ ዘዴ. |
| ቁሳቁስ | የሬንጅ ደረጃ፣ ቀለም፣ ተጨማሪዎች እና የታሰበ regrind ወይም PCR ይዘት። |
| የምርት ዕቅድ | ተፈላጊ ተቀባይነት ያለው ምርት፣ ፈረቃ፣ የምርት ድብልቅ እና የታቀዱ ለውጦች። |
| የጥራት መስፈርቶች | ወሳኝ ግድግዳዎች, ልኬቶች, መልክ እና የሚመለከታቸው የጥቅል ሙከራዎች. |
ከማሽን-ግንባታ ጎን, ጠቃሚው ጥያቄ አንድ የተስማማ ማዋቀር እነዚህን ሁሉ መስፈርቶች በአንድ ላይ ማሟላት ይችል እንደሆነ ነው. የመሙያ ቡድኑ አሁንም የተለየ የአንገት ቁመት ሲፈልግ ገዢ የጠርሙሱን ገጽታ ሊያጸድቅ ይችላል። ያንን ችግር ቀደም ብሎ መፍታት ከመሳሪያው ተቀባይነት ደረጃ ውጭ ያደርገዋል።
ላለው ጠርሙስ የአሁኑን የስዕል ክለሳ እና የተወካይ ናሙናዎችን አንድ ላይ ይላኩ። እንደ አስቸጋሪ ካፕ ወይም ደካማ የታችኛው ስፌት ያለ ማንኛውንም የታወቀ ችግር ያብራሩ። ግቡ ለአቅራቢው ግልጽ የሆነ ችግር ሲፈጥር ትክክለኛዎቹን ባህሪያት መጠበቅ ነው.
የኪንግግልስextrusion ንፉ ሻጋታ ንድፍ መመሪያእነዚህን የምርት ግብዓቶች ከሻጋታ, ከቆንጣጣ, ከማቀዝቀዣ እና ከማሽን መገናኛዎች ጋር ያገናኛል. ያንን የስዕል ጥቅል ከጥቅሱ ጋር አያይዘው ያቆዩት፣ ስለዚህ በኋላ ላይ የውቅር ለውጦች የሚታይ ማጣቀሻ አላቸው።
የፖሊሜር ስም ብቻ ሳይሆን የHDPE ደረጃን ይግለጹ
HDPE ቁሳዊ ቤተሰብን ይገልጻል። የተሟላ የሂደት ዝርዝር መግለጫን አይለይም። ሊዮንዴል ባዝል የኤችዲፒአይ ደረጃዎችን ለብዙ ሂደቶች ይዘረዝራል፣ የ extrusion ምታ መቅረጽ፣ መርፌ መቅረጽ እና የማሽከርከር መቅረጽ። "HDPE" ብቻ የሚል የግዢ ማስታወሻ ትክክለኛውን ክፍል ሳይፈታ ይተወዋል።ምንጭ፡ LyondellBasell HDPE አጠቃላይ እይታ።
የሬንጅ አቅራቢውን የአሁኑን የቴክኒክ መረጃ ወረቀት ከጠርሙሱ ስዕል ጋር ይላኩ። የክፍል ስያሜውን እና የፈተናውን ሁኔታ ከሟሟ-ፍሰት እሴቱ ጎን ይመዝግቡ። ለማሽኑ አቅራቢው የቀረበውን የቀለም ማስተር ባች እና ተጨማሪ መረጃም ይስጡት። ጠርሙሱ ቀላል ቢመስልም እነዚህ ግብዓቶች በሙከራ እቅድ ውስጥ ናቸው።
ለማጽጃ ወይም ለቤተሰብ ኬሚካላዊ ጠርሙዝ፣ የአካባቢን ውጥረት ስንጥቅ መቋቋም ከሬንጅ እና ከማሸጊያ ቡድኖች ጋር ተወያዩ። ExxonMobil በኤችዲፒኢ ቴክኒካል ፕሮግራሙ ውስጥ በESCR ፣በሂደት አቅም ፣ በግትርነት እና በሌሎች ጠርሙስ ንብረቶች መካከል ያለውን የንግድ ልውውጥ ይገልጻል። የሬንጅ ምርጫ ከአንድ ቁሳዊ ንብረት ይልቅ የተጠናቀቀውን ጥቅል ፍላጎቶች የሚያንፀባርቅ መሆን አለበት።ምንጭ፡ ExxonMobil PE Innovation Week፣ HDPE ጠርሙስ እና የመያዣ ክፍለ ጊዜ።
ዳግመኛ እና ከሸማቾች በኋላ እንደገና ጥቅም ላይ የዋሉ ነገሮች ግልጽ የሆኑ ፍቺዎች ያስፈልጋቸዋል። ምንጩን, የታቀደውን መጠን እና የአያያዝ ዘዴን ይግለጹ. ለማጽደቅ ጥቅም ላይ የዋለውን የቁሳቁስ ስብስብ ይመዝግቡ። አንድ ጥቅስ የድንግል ሬንጅ ከወሰደ ነገር ግን ምርቱ የተለየ ድብልቅ ከተጠቀመ፣ የመጀመሪያው ሙከራ ሙሉ የምርት ሁኔታን አይወክልም።
ጠቃሚ ጥያቄ አቅራቢው ለውጤት ሃሳቡ ጥቅም ላይ የዋለውን ቁሳቁስ እንዲመዘግብ ይጠይቃል። ያ በኋላ ለውጦችን ለመገምገም ቀላል ያደርገዋል። እንዲሁም ክብደት፣ መልክ ወይም የሂደት መረጋጋት በአልሚሾም ጊዜ ከተቀየረ ለሁለቱም ወገኖች የጋራ ማጣቀሻ ይሰጣል።
ስለዚህ የቁሳቁስ ምርጫ እና የማሽን ምርጫ አብረው መንቀሳቀስ አለባቸው። በHDPE እና PP መካከል ያለው ምርጫ አሁንም ክፍት ከሆነ በመጀመሪያ በምርቱ መስፈርቶች ይፍቱ። የHDPE እና ፒፒ ንፅፅርየቀድሞውን ውሳኔ ያብራራል; ይህ መመሪያ የ HDPE ጠርሙስ ፕሮጀክት የታሰበው መንገድ ነው ብሎ ያስባል።
የማሽኑ ስም ትክክለኛውን ሂደት የሚገልጽ መሆኑን ያረጋግጡ
ገዢዎች ለተመሳሳይ መሳሪያዎች ብዙ ስሞችን ይጠቀማሉ: HDPE ጠርሙስ ማሽነሪ ማሽን, HDPE ጡጦ ማፍያ ማሽን እና HDPE የንፋስ መከላከያ ማሽን. እነዚያ ቃላት የታሰበውን ምርት ለመግለጽ ይረዳሉ። ጥቅሱ አሁንም ትክክለኛውን የመቅረጽ ሂደት እና የመሳሪያውን አቀማመጥ መለየት ያስፈልገዋል.
በ extrusion ንፉ መቅረጽ ውስጥ, extrusion ሥርዓት parison የሚባል ቀልጦ ቱቦ ይመሰረታል. ሻጋታው ይይዛል, አየር ወደ ክፍተት ያሰፋዋል, እና ከመውጣቱ በፊት ክፍሉ ይቀዘቅዛል. መከርከም እና መፈተሽ ከዚያም ጠርሙሱን ለቀጣዩ ቀዶ ጥገና ያዘጋጁ. ኪንግግል የመሳሪያውን ቅደም ተከተል በእሱ ውስጥ ያብራራልቀጣይነት ያለው ምት የሚቀርጸው ማሽን መመሪያ.
እዚህ ለተብራሩት የጠርሙስ ፕሮጀክቶች ግምገማውን በቀጣይነት ያለው extrusion ማሽን ክልል. ከዚያም የሻጋታ እና የጭንቅላት አቀማመጥ ከክፍሉ ጋር ያዛምዱ. በአጠቃላይ ማሽን ገለፃ ውስጥ ከመጥፋት ይልቅ እጀታ ፣ ያልተለመደ ትከሻ ወይም ትልቅ አንገት መኖሩ የመሳሪያ ጥያቄ መሆን አለበት።
የፕላስቲክ ጠርሙስ ማምረቻ ማሽን ፍለጋ በቅድመ ቅርጽ ላይ የተመሰረቱ ስርዓቶችን መመለስም ይችላል. እነዚያ ውጤቶች ከ extrusion ጠርሙስ ፕሮጀክት ጋር ተኳሃኝነትን አይመሰርቱም። የታቀደው ስርዓት በሬንጅ እንክብሎች ተጀምሮ ፓሪሰንን ይመሰርታል ወይም በተለየ ቅድመ ፎርም ይጀምር እንደሆነ ይጠይቁ። መልሱን በቴክኒክ አቅርቦት ውስጥ ያስቀምጡ።
በተመሳሳዩ ምክንያት፣ ከማሳያ ቪዲዮ ብቻ ማሽነሪዎችን አይምረጡ። የሚታየውን ሙጫ፣ የጠርሙስ ክብደት፣ የጭንቅላት ዝግጅት እና የተጠናቀቀውን ምርት ይለዩ። የተለየ ጥቅል የሚፈጥር ማሽን ለጠርሙስዎ የሚያስፈልገውን ዑደት ወይም ጥራት ሳያረጋግጥ ቅደም ተከተሉን ማሳየት ይችላል።
የሂደቱ ምርጫ ክፍት ሆኖ ከቀጠለ, ሰፊውን ይጠቀሙየሚቀርጸው ማሽን መመሪያዝርዝር መግለጫውን ከማጥበብ በፊት. መንገዱ ከተስማማ በኋላ ጥቅሱ ሞዴሉን ፣የመሳሪያውን ፣የቁሳቁስን ስርዓት እና የተካተቱ ስራዎችን መሰየም አለበት። ያ ለገዢው ከፍለጋ ቃላት ስብስብ ይልቅ ጥቅም ላይ የሚውል መሳሪያ መግለጫ ይሰጣል።
ሶስት የኪንግግል ማመሳከሪያዎች ሊት ለምን መነሻ ብቻ እንደሆነ ያሳያሉ
ከታች ያለው ሠንጠረዥ ከሶስት የኪንግግል ምርት ገጾች የተመረጡ እሴቶችን ያመጣል። እነዚህ በሴፕቴምበር 29፣ 2026 የተረጋገጡ የማሽን ማጣቀሻዎች ናቸው። የመሳሪያ ፕሮፖዛልን ለማጣራት ይረዳሉ። ጠርሙሱ እና መሳሪያው አሁንም የፕሮጀክት ግምገማ ያስፈልገዋል.
| የታተመ መስክ | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| የጣቢያ ዝግጅት | ነጠላ | ነጠላ | ድርብ |
| ከፍተኛው የመያዣ አቅም | 2 ኤል | 5 ኤል | 5 ኤል |
| HDPE የማቅለጥ አቅም | በሰዓት 30 ኪ.ግ | በሰዓት 55 ኪ.ግ | በሰዓት 80 ኪ.ግ |
| የሾለ ዲያሜትር | 50 ሚ.ሜ | 60 ሚሜ | 70 ሚ.ሜ |
| መጨናነቅ ኃይል | 40 ኪ.ሰ | 65 ኪ | 65 ኪ |
| ከፍተኛው የሻጋታ መጠን፣ W × H | 360 × 380 ሚሜ | 410 × 450 ሚሜ | 410 × 450 ሚሜ |
| የሻጋታ ውፍረት | ከ 160 እስከ 300 ሚ.ሜ | ከ 200 እስከ 310 ሚ.ሜ | ከ 200 እስከ 310 ሚ.ሜ |
| ድርብ ዳይ-ራስ መሃል ርቀት | 130 ሚ.ሜ | ከ 150 እስከ 180 ሚ.ሜ | ከ 150 እስከ 180 ሚ.ሜ |
ምንጮች፡- ሶስቱ የተገናኙት የኪንግግል ምርት ገፆች የታተመ የማቅለጥ አቅም የቁሳቁስ ማጣቀሻ ነው. የተረጋገጠ የጠርሙስ መጠን አይደለም. የዳይ-ራስ ክፍተት ረድፍ ያንን ውቅር ይገልጻል; ድርብ ጭንቅላት በእያንዳንዱ የመሠረት ጥቅስ ውስጥ መካተቱን አያረጋግጥም።
ሁለቱን 5 L ግቤቶችን ያወዳድሩ። ሁለቱም ተመሳሳይ ከፍተኛ የሻጋታ ልኬቶችን እና የመጨመሪያ ኃይልን ያትማሉ። የእነሱ ጠመዝማዛ ዲያሜትሮች እና HDPE የማቅለጥ አቅማቸው ይለያያሉ። ባለ ሁለት ጣቢያ መድረክን መምረጥ ሌላ የሻጋታ ቦታ ወደ ሌላ ተመሳሳይ መግለጫ ከመጨመር የበለጠ ያካትታል።
ለገዢ፣ ያ ንፅፅር ወደ ተግባራዊ ጥያቄ ይመራል፡ ከተመረጠው ሞዴል ጎን የታቀደውን የሻጋታ አቀማመጥ እና የቁሳቁስ ፍላጎት ስሌት ያሳዩ። አንድ ማሽን የስም የጠርሙስ-ጥራዝ ፍተሻን ማለፍ የሚችል ሲሆን የታቀደው የዋሻ አቀማመጥ አሁንም ማስተካከያ ያስፈልገዋል።
ትንሹ የKGB2L ማጣቀሻ ሌላ የመሳሪያ ፖስታ እና የታተመ ባለ ሁለት ጭንቅላት ክፍተት አለው። ለዚያ መድረክ እንደ አንድ አካል ተስማሚ የሆነ ጠርሙስ ገዢው በአንድ የቅርጽ ዝግጅት ላይ ብዙ ክፍሎችን ሲጠይቅ የተለየ ግምገማ ሊያስፈልገው ይችላል። የጠርሙስ መጠን ብቻውን ይህንን ጥያቄ ሊፈታ አይችልም.

የአምሳያው ንጽጽር ከምርቱ አጭር ጋር ተያይዟል. ጠርሙሱ በስፋት ካደገ, ክብደቱ ይለወጣል ወይም የምርት ዒላማው ይጨምራል, የተጎዱትን መስኮች እንደገና ይጎብኙ. ይህ በዝርዝሩ ውስጥ ትልቁን ማሽን ከመምረጥ እና እያንዳንዱ ትንሽ ጠርሙሶች መደበኛውን አወቃቀሩን እንደሚያሟላ ከማሰብ የበለጠ ጠቃሚ ነው።
ሻጋታውን ይፈትሹ, ጭንቅላትን እና ጣብያዎችን በተመሳሳይ ስዕል ላይ ይሞታሉ
የጣቢያ ብዛት፣ የጭንቅላት ብዛት እና የጉድጓድ ቆጠራ የተለያዩ የምርት ዝግጅቱን ክፍሎች ይገልፃሉ። ሁለተኛ ጣቢያ ሌላ የሻጋታ ቦታ ይሰጣል. የበርካታ ዳይ ማሰራጫዎች ብዙ ፓሪዞኖችን ያቀርባሉ። የሻጋታ ክፍተቶች በሚቀረጽበት ጊዜ የተሰሩትን ምርቶች ይገልፃሉ። ፕሮፖዛሉ እነዚህ ክፍሎች እንዴት አብረው እንደሚሠሩ ማሳየት አለበት።
የኪንግግልስባለብዙ ጭንቅላት ከባለብዙ-ጉድጓድ መመሪያ ጋርየሚለውን ቃል ያስረዳል። የአቀማመጥ ሥዕሉን ለማንበብ ይጠቀሙበት፣ ከዚያ ትክክለኛውን የውጤት ብዛት እና ክፍተት ይጠይቁ። "ድርብ ማሽን" የሚሉት ቃላት አለመግባባቶችን ከመጠን በላይ ይተዋል.
በአካል ብቃት ጀምር
የሻጋታውን መጠን ከተፈቀደው የማሽን ስዕል ጋር ያወዳድሩ. የመጫኛ ዝርዝሮችን, ውፍረትን, የመክፈቻ ክፍተትን እና ግንኙነቶችን ያካትቱ. የመጨረሻውን የማረፊያ ግምገማ ለመሳሪያዎች እና ለሻጋታ አቅራቢዎች ይተዉት; ከፍተኛው ካታሎግ እያንዳንዱን ቱቦ፣ ተስማሚ ወይም ተንቀሳቃሽ አካል አያሳይም።
የጭንቅላት ክፍተት የተለየ ቼክ ነው። ተመሳሳይ ቁጥር ያላቸው ሰፊ ጠርሙሶች በማይኖሩበት ሻጋታ ላይ በርካታ ጠባብ ጠርሙሶች ሊገጣጠሙ ይችላሉ። በአንድ እይታ ላይ የዋሻ ማዕከሎችን እና የሞት መውጫዎችን ይጠይቁ። ያም ሁለቱም የመሳሪያዎች ጥቅል ከመውጣታቸው በፊት አቅራቢዎቹ ዝግጅቱን እንዲፈትሹ ያስችላቸዋል።
ከዚያም የምርት ቅደም ተከተሎችን ይከልሱ
ከታቀደው የሥራ ጫና እና ከታቀደው ዑደት የጣቢያ ቆጠራን ይምረጡ። ባለ ሁለት ጣቢያ ማሽን የሻጋታ ቦታዎችን ሊቀይር ይችላል, ነገር ግን የማስወጫ ስርዓቱ እና የታችኛው ተፋሰስ መሳሪያዎች ያንን ቅደም ተከተል መደገፍ አለባቸው. የኪንግግልስነጠላ-ተቃርኖ ድርብ ጣቢያ ንጽጽርሰፋ ያለ የውቅር ውይይት ይሰጣል።
የምርቱን ድብልቅም ግምት ውስጥ ያስገቡ. ለአንድ ጠርሙስ ተደጋጋሚ ትዕዛዝ ያለው ፋብሪካ አንድ ፋብሪካ ሻጋታዎችን እና ቀለሞችን በተደጋጋሚ ከመቀየር የተለየ የመርሃግብር ችግር አለበት። በታቀዱት ምርቶች መካከል ምን አይነት መሳሪያ እንደሚቀየር አቅራቢውን እንዲያብራራ ይጠይቁ። ያንን መልስ በጣም ፈጣን ከሆነው የማሳያ ዑደት ይለዩት።
ለአዲስ የማምረቻ ሕዋስ፣ ሁለቱንም የመፈጠሪያ መሳሪያዎች እና የማስወገጃ መንገዶችን የሚለይ አንድ አቀማመጥ ይጠይቁ። እያንዳንዱ ሻጋታ ከተከፈተ በኋላ ጠርሙሶች እና ብልጭታ የት እንደሚሄዱ አሳይ። ግልጽ የሆነ ስዕል የግዢ፣ ምርት እና የመሳሪያ ቡድኖችን ለመገምገም ተመሳሳይ ዝግጅት ይሰጣል።
ጠርሙሶችን በሰዓት ያገናኙ ኤክስትራክተሩ ማካሄድ ካለበት ቁሳቁስ ጋር
የምርት ዒላማውን በሰዓት ተቀባይነት ያላቸውን ጠርሙሶች ይፃፉ ፣ ከተወሰነ የመለኪያ ጊዜ ጋር። ከዚያ በተከለከሉ ነገሮች፣ በጅምላ የተቀረጹ እቃዎች እና የማሽኑን ቅደም ተከተል በመጠቀም ወደ ኋላ ይስሩ። ይህ ካልተገለጸ የፍጥነት ጥያቄ ይልቅ አቅራቢው እንዲገመግም ፍላጎት ይሰጣል።
የተጠናቀቀው ጠርሙስ ክብደት እና አጠቃላይ የተቀረጸው ክብደት የተለያዩ ግብዓቶች ናቸው። ኤክስትራክተሩ እንዲሁ ተንቀሳቃሽ ብልጭታ የሚሆነውን ቁሳቁስ ያካሂዳል። ያንን ቁሳቁስ መልሶ ማግኘት የቁሳቁስ ሚዛን እና የግዢ ወጪን ሊጎዳ ይችላል፣ ነገር ግን የመጀመሪያውን የማስወጣት ስራ አያስወግደውም።
ገላጭ የዕቅድ ምሳሌ፣ የኪንግግል ምርት ሙከራ አይደለም።
በሰዓት 600 ተቀባይነት ያላቸው ጠርሙሶች፣ 95% ተቀባይነት መጠን እና 90 ግራም አጠቃላይ የሻገተ ቁሳቁስ በአንድ ጠርሙስ ቦታ ላይ ዒላማ ያድርጉ። የተጠናቀቀው ጠርሙስ 70 ግራም ይመዝናል እንበል.
የሚፈለጉ ጠርሙሶች: 600 ÷ 0.95 ≈ 632 በሰዓት
አጠቃላይ የማቅለጥ ፍላጎት፡ (600 ÷ 0.95) × 0.090 ≈ 56.8 ኪግ/ሰ
ተቀባይነት ባላቸው ጠርሙሶች ውስጥ ያለው ቁሳቁስ: 600 × 0.070 = 42.0 ኪ.ግ / ሰ
ልዩነቱ ተቀባይነት ካላቸው የተጠናቀቁ ጠርሙሶች ውጭ ያለውን ቁሳቁስ ያካትታል. የሚገዛው የቋሚ ቁሳዊ ኪሳራ ወይም የድንግል ሙጫ መጠን ስሌት አይደለም።
እነዚህ ግምቶች ከKGB5L ከታተመው 55 ኪ.ግ በሰዓት ማጣቀሻ በላይ አጠቃላይ የማቅለጥ ፍላጎትን ያስገኛሉ። ያ ምክሩን እንደገና ለመጎብኘት ምክንያት ነው. የKGB5D የታተመው 80 ኪ.ግ በሰአት ይህን የመጀመሪያ የጅምላ ፍሰት ንፅፅር ያጸዳል፣ ነገር ግን የጠርሙስ ሙከራ አሁንም የዑደት ጊዜን፣ ጥራትን እና የታችኛውን አቅም መመስረት አለበት።
ያንን ንጽጽር በሰዓት 600 ጥሩ ጠርሙሶች ወደ ቃል ኪዳን አይለውጡት። ምሳሌው የታሰቡ ግብዓቶችን በመጠቀም የማጣሪያ ስሌት ነው። ትክክለኛው ምርት የተፈቀደውን ሙጫ፣ ሻጋታ፣ ክብደት፣ የማቀዝቀዝ ሁኔታ እና የማሽን ውቅር ያስፈልገዋል።
በውጤቱ መዝገብ ውስጥ ማቆሚያዎች እንዴት እንደሚያዙ ይግለጹ። የተረጋጋ የሩጫ ክፍተት እና ሙሉ ፈረቃ የተለያዩ የመለኪያ መስኮቶች ናቸው። ደንበኛው የፈረቃ ቁርጠኝነት የሚያስፈልገው ከሆነ፣ የተስማማውን የጅምር፣ የፍተሻ፣ የታቀዱ ዕረፍቶች እና ለውጦችን ያካትቱ።
የኪንግግል ምርት ሠንጠረዦች የፍጥነት ማጣቀሻቸውን እንደ ደረቅ ዑደት ይሰይማሉ። ያንን መለያ በትክክል ይመዝግቡ እና ለጠርሙስዎ የተለየ ተቀባይነት ያለው የውጤት ሀሳብ ይጠይቁ። ገዢው የተጠቀሰውን ውጤት ወደ የሙከራ ሁኔታ እና የመቁጠር ዘዴ መፈለግ መቻል አለበት።
ጠርሙሱ በአንገት, በግድግዳ እና በመሠረቱ ላይ ማለፍ አለበት
ጠቃሚ የማጽደቅ ናሙና ደንበኛው የሚሞላውን እና የሚጭነውን ጥቅል ይወክላል። በጠርሙሱ እና በታሰበው መዘጋት አንድ ላይ ይጀምሩ. መቀበልን የሚወስኑትን የማተሚያ ባህሪያት, ልኬቶች እና የሙከራ ዘዴዎች እንዲለዩ የማሸጊያ ቡድኑን ይጠይቁ.
ለአንገቱ, የማጠናቀቂያውን ስዕል እና የተፈቀደውን ካፕ, ፓምፕ ወይም ሌላ መዘጋት ያካትቱ. የትኛዎቹ መለኪያዎች ወይም መለኪያዎች ውጤቱን እንደሚፈትሹ ይመዝግቡ። የጠርሙሱ አካል የእይታ ምርመራ የመዝጊያ በይነገጽ ስዕሉን የሚያሟላ ስለመሆኑ መልስ መስጠት አይችልም።
ለግድግዳው, አስፈላጊ የሆኑትን ቦታዎች እና እንዴት እንደሚለኩ ይግለጹ. አማካይ የጠርሙስ ክብደት ለምርት ቁጥጥር ይረዳል, ነገር ግን ቁሳቁሱን በክፍሉ ውስጥ አያገኝም. የተስማማው የግድግዳ ካርታ በሙከራ ጊዜ ትከሻውን፣ እጀታውን ክልል እና መሰረትን ቀላል ያደርገዋል።
የየፓርሰን ፕሮግራሚንግ እና የግድግዳ ውፍረት መመሪያየመገለጫ ቁጥጥር ከቁሳዊ ስርጭት ጋር እንዴት እንደሚዛመድ ያብራራል። አስፈላጊውን ውጤት ለመወሰን ያንን ውይይት ይጠቀሙ. የመቆጣጠሪያ ነጥቦች ብዛት ብቻ በተለኩ ጠርሙሶች ምትክ አይደለም.
በመሠረቱ ላይ, በሚመለከተው ስፌት, በቆመበት ቦታ እና በመልክ ቼኮች ላይ ይስማሙ. በመቀበል እቅድ ውስጥ ማንኛውንም የሚፈለገውን መፍሰስ፣ መጣል ወይም ከፍተኛ ጭነት ሙከራን ከስልቱ እና ከመመዘኛዎቹ ጋር ያካትቱ። የሚመለከታቸው መስፈርቶች ከጥቅሉ አጠቃቀም እና የደንበኛ ዝርዝር መግለጫ የመጡ ናቸው።
አመጣጣቸው እንዲታይ በሚያደርግ መልኩ ናሙናዎችን ይውሰዱ። ክፍተቱን እና ጣቢያውን ይለዩ, ቅንብሮቹን ይቅዱ እና የቁሳቁስ ስብስብ ዝርዝሮችን ያስቀምጡ. ውጤቱ በአቀማመጦች መካከል የሚለያይ ከሆነ ቡድኑ ወደ አንድ የተወሰነ የቅንብር ክፍል መከታተል ይችላል።
ከመጨረሻው የስዕል ማሻሻያ ጋር የጸደቁ ናሙናዎችን እና የፍተሻ መዝገቦችን ያስቀምጡ። ለቡድኖች እንደገና እንዲባዙ ከፎቶግራፍ የበለጠ ትክክለኛ የሆነ ነገር ይሰጣሉ። የየማሽን ፋብሪካ ተቀባይነት የሙከራ መመሪያሩጫውን እና ከመቀበል በስተጀርባ ያለውን ማስረጃ ለመመዝገብ ማዕቀፍ ያቀርባል.
የተወሰነ ወሰን ያለው ጠርሙስ ማምረቻ ሕዋስ ይጠይቁ
የመሠረት ማሽን ዋጋ ብዙ የፕሮጀክት እቃዎችን ከዋጋው ውጪ ሊተው ይችላል። አቅራቢው የተካተተውን ሻጋታ፣ የጭንቅላት መሳርያ፣ የቁሳቁስ አያያዝ እና የታችኛውን ተፋሰስ ስራዎች እንዲያውቅ ይጠይቁ። የመጫኛ ቡድኑ ሙሉውን ወሰን ማየት እንዲችል በገዢ የሚቀርቡ መሳሪያዎችን በተመሳሳይ ዝርዝር ውስጥ ያስቀምጡ።
ከታቀደው ውቅር አንጻር የአየር እና የውሃ ፍላጎቶችን ይፈትሹ. በፕሮጀክቱ ሰነዶች ውስጥ አስፈላጊውን የአቅርቦት ሁኔታዎችን እና የግንኙነት ቦታዎችን ይመዝግቡ. የኪንግግልስየመገልገያ እና የፋብሪካ አቀማመጥ መመሪያለጣቢያ ዝግጅት አስፈላጊውን መረጃ ይሸፍናል.
የመቁረጥ እና የመፍሰስ ሙከራ የት እንደሚከሰት ይወስኑ። ጠርሙሶች የመሙያ ወይም የማሸግ ሥራ እንዴት እንደሚደርሱ እና ውድቅ የሆኑ ክፍሎች እንዴት ከመስመሩ እንደሚወጡ ያብራሩ። አውቶማቲክ ተግባር ሲጠየቅ አቅራቢውን የሚያከናውነውን መሳሪያ እና በይነገጹን ከመቅረጽ ማሽን ጋር እንዲሰይም ይጠይቁት።
የጥቅስ ጥያቄ ለማዘጋጀት የሚከተለውን ቅደም ተከተል ይጠቀሙ። ለፈጣን ወይም ሙሉ ለሙሉ አውቶማቲክ ማሽን አጠቃላይ ምርጫ ሳይሆን እያንዳንዱ እርምጃ አቅራቢው ሊገመግም የሚችለውን ነገር ያመርታል።
- የጠርሙስ እና የመዝጊያ ስዕሎችን ያያይዙ, ወይም በግልጽ ተለይተው የታወቁ ናሙናዎችን ይላኩ.
- የሬንጅ ደረጃን ፣ የተጠናቀቀውን ክብደት እና የታቀደውን የቁስ ድብልቅ ይዘርዝሩ።
- ተቀባይነት ያለው-ውጤት ዒላማውን ያዘጋጁ እና የፈረቃውን እና የምርት-ለውጡን መርሃ ግብር ያብራሩ።
- አዲሶቹ መሳሪያዎች መጠቀም ያለባቸውን ነባር ሻጋታዎች፣ ረዳት እና የፋብሪካ አገልግሎቶችን ይግለጹ።
- አስፈላጊውን ፍተሻ, የሙከራ መዝገቦችን እና በአቅርቦት ውስጥ የተካተቱ መሳሪያዎችን ይግለጹ.
ለእያንዳንዱ ንጥል መልስ እንዲሰጥ የቴክኒክ አቅርቦትን ይጠይቁ። የታቀደውን ሞዴል እና የመሳሪያ አቀማመጥን መለየት አለበት, ከዚያም ከአምራች ፕሮፖዛል በስተጀርባ ያሉትን ሁኔታዎች ያብራራል. ማንኛውም ክፍት ግብዓት እስኪስማማ ድረስ መታየት አለበት።
ብዙ ጠርሙሶች ላለው ፕሮጀክት ሙሉውን ክልል በጅምር ያቅርቡ። የትኛው ምርት ብዙ ጊዜ እንደሚሰራ እና የትኛው ትልቁን የመሳሪያ መስፈርት እንደሚያዘጋጅ ምልክት ያድርጉ። ይህ አቅራቢው ከመሳሪያው ኤንቨሎፕ ጎን ለጎን የምርት መርሃ ግብሩን እንዲገመግም ይረዳል።
የ HDPE ጠርሙስ መስመር ማቀድ?
የጠርሙስ ስዕል እና የማምረቻ ዒላማዎን ለኪንግግል ይላኩ።የሬንጅ ደረጃን፣ የመዝጊያ ዝርዝሮችን እና ማንኛውንም ነባር የሻጋታ መረጃ ያካትቱ። እነዚህ ግብዓቶች የውቅር ግምገማን እና ከትክክለኛው ምርትዎ ጋር የተሳሰረ ጥቅስ ይደግፋሉ።
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
ለ HDPE ጠርሙሶች የትኛውን ማሽን ግምት ውስጥ ማስገባት አለብኝ?
ለኤክስትራክሽን ጠርሙስ ፕሮጄክት፣ በቀጣይነት ባለው የማስወጫ ምት የሚቀርጸው ማሽን ይጀምሩ እና የጠርሙሱን ስዕል፣ ሙጫ፣ ሻጋታ እና የሚፈለገውን ውጤት አንድ ላይ ይገምግሙ። የኪንግግል KGB2L፣ KGB5L እና KGB5D የአነስተኛ መያዣ ማመሳከሪያ ነጥቦችን ይሰጣሉ። የመጨረሻው ምርጫ የሚወሰነው በተፈቀደው የመሳሪያ እና የምርት ሁኔታዎች ላይ ነው.
ባለ 5 ኤል ንፋስ የሚቀርጸው ማሽን ትናንሽ ጠርሙሶችን ማምረት ይችላል?
ምንአልባት፣ ሻጋታው፣ ሟች መሳሪያ፣ ክፍተት እና የማስወገጃ ዝግጅት እነዚህን ጠርሙሶች የሚያሟላ ከሆነ። ከፍተኛው የመያዣ አቅም እያንዳንዱን ተኳሃኝ ምርት አይገልጽም። ትንሹን የጠርሙስ ስዕሎችን እና የምርት ኢላማዎችን ይላኩ፣ ከዚያም አቅራቢውን የእያንዳንዱን ምርት ሙሉ ውቅር እንዲያረጋግጥ ይጠይቁ።
ባለ ሁለት ጣቢያ ማሽን ባለ ሁለት ዳይ ጭንቅላት ያስፈልገዋል?
ጣቢያዎቹ የሻጋታ ቦታዎች ናቸው፣ የዳይ ማሰራጫዎች ግን በቅርጻ ዝግጅት ላይ ምን ያህል ፓርሶዎች እንደሚቀርቡ ይወስናሉ። ጥቅስ ሁለቱንም ለየብቻ መለየት አለበት። ሁለት የማሽን ቅናሾችን ከማነጻጸርዎ በፊት የታቀደውን የዋሻ አቀማመጥ፣ የሞት-ራስ ክፍተት እና የሻጋታ ስብስቦችን ያረጋግጡ።
ማሽኑ በሰዓት ስንት HDPE ጠርሙሶች ሊሠራ ይችላል?
መልሱ በጠርሙሱ, በጠቅላላ የተቀረጸው ክብደት, ቁሳቁስ, መሳሪያ, ዑደት እና ተቀባይነት መስፈርቶች ይወሰናል. በተስማሙ ሁኔታዎች መሠረት በሰዓት ተቀባይነት ያላቸውን ጠርሙሶች ኢላማውን ይግለጹ። ለመጀመሪያው የቁስ ፍላጎት ፍተሻ የታተመ የማቅለጫ አቅምን ይጠቀሙ እና የተጠናቀቀውን ጠርሙስ መጠን በሙከራው ውስጥ ያረጋግጡ።
ማሽኑ እንደገና ጥቅም ላይ የዋለ HDPE መስራት ይችላል?
ትክክለኛውን የቁሳቁስ ምንጭ እና የታሰበውን ከአቅራቢው ጋር ያረጋግጡ። ያንን ቁሳቁስ በሙከራው ውስጥ ያካትቱ እና የተገኙትን ጠርሙሶች ከተፈቀዱ መስፈርቶች ጋር ይገምግሙ። አጠቃላይ HDPE ማሽን መግለጫ ለእያንዳንዱ ጥቅል ተቀባይነት ያለው እንደገና ጥቅም ላይ የዋለ የይዘት መቶኛን አያረጋግጥም።
ለ HDPE ጠርሙስ ማሽን ጥቅስ ምን መረጃ ያስፈልጋል?
የጠርሙስ እና የመዝጊያ ስዕሎችን፣ የሬንጅ ደረጃን፣ የታለመውን ክብደት፣ ተቀባይነት ያለው የውጤት መስፈርት እና የምርት ለውጥ መርሃ ግብር ያቅርቡ። ነባር የሻጋታ ዝርዝሮችን፣ የጣቢያ መገልገያዎችን እና የሚፈለጉትን የታችኛው ተፋሰስ መሣሪያዎችን ያክሉ። ጥቅሱ ሁለቱም ወገኖች ሊገመግሙት የሚችሉትን የምርት ውጤት እንዲገልጽ በሙከራ እና የፍተሻ መስፈርቶች ላይ ይስማሙ።
የማሽን ማመሳከሪያዎች ከኪንግግል የታተሙ የምርት ገጾች ጋር ይገናኛሉ። የቁጥር ምርት ምሳሌው የተገለጹ ግምቶችን ይጠቀማል እና የሚለካ ማሽን ውጤት አይደለም። ለአንድ የተወሰነ ትዕዛዝ, የተስማማውን ቴክኒካዊ ዝርዝር መግለጫ, የመሳሪያ ሥዕሎችን እና የመቀበያ መዝገቦችን ይጠቀሙ.