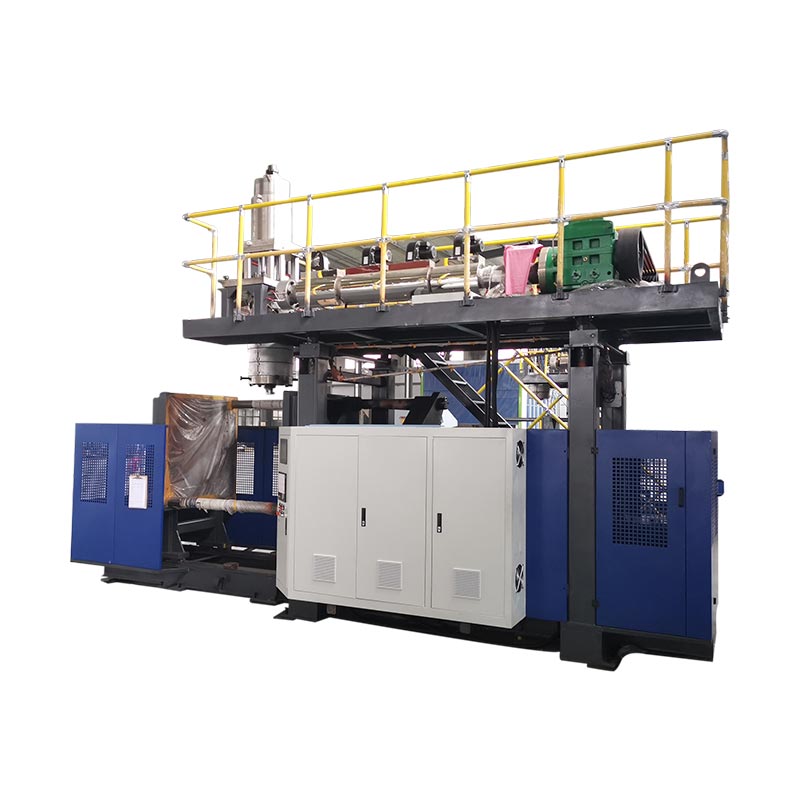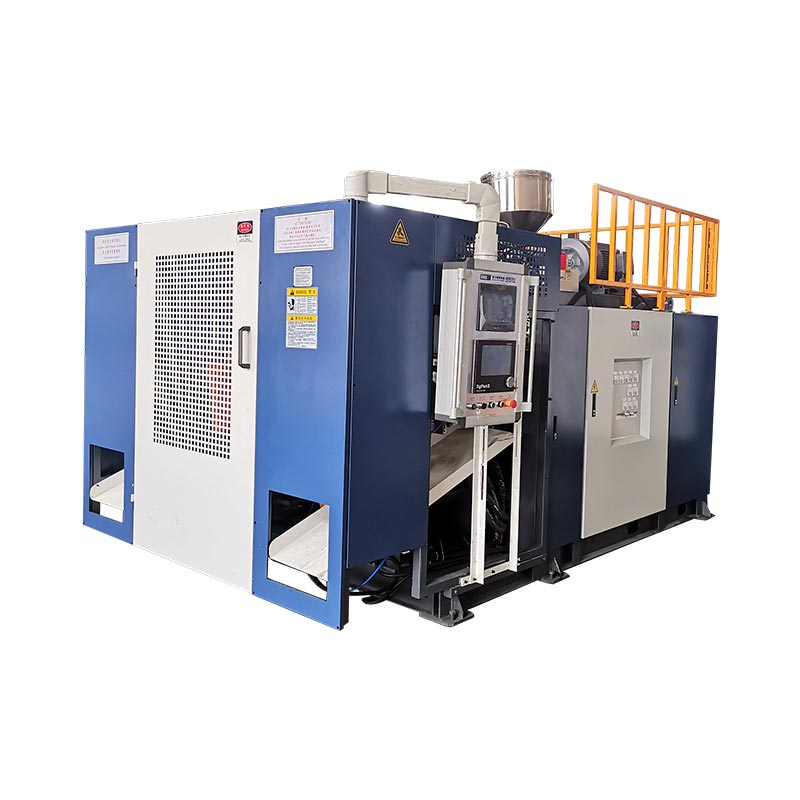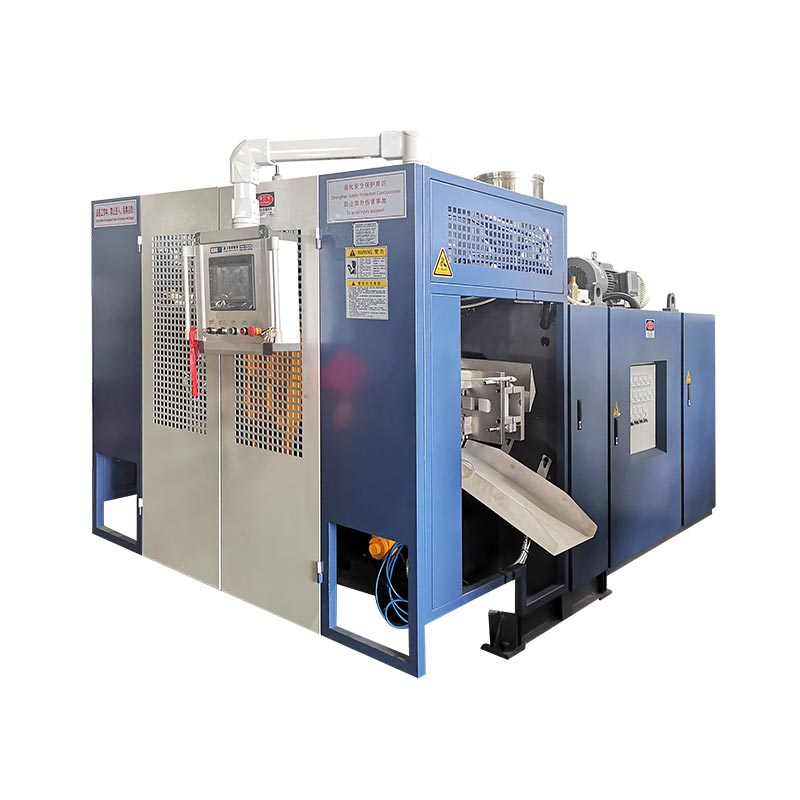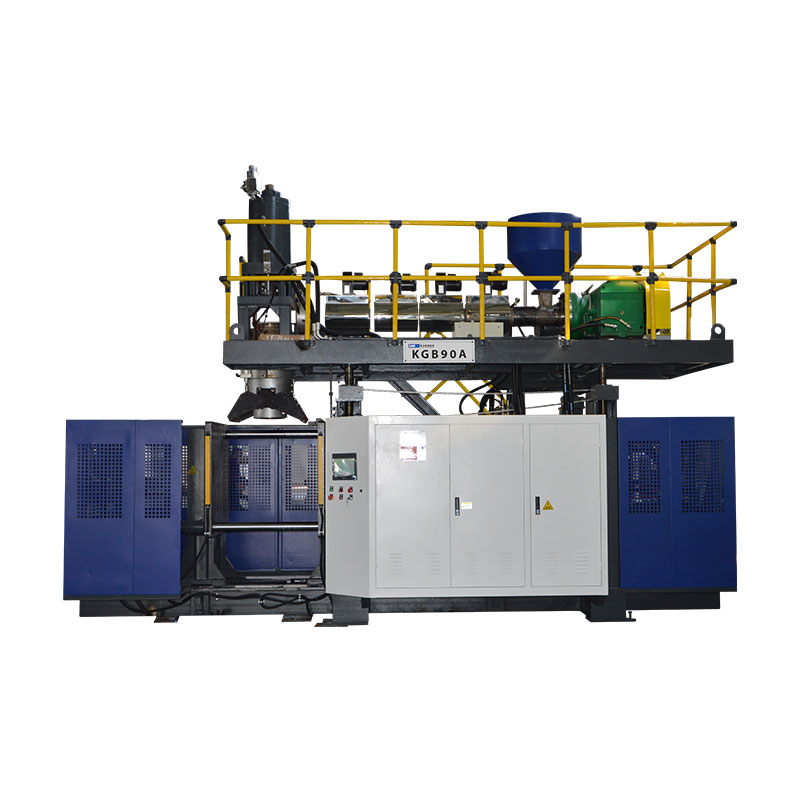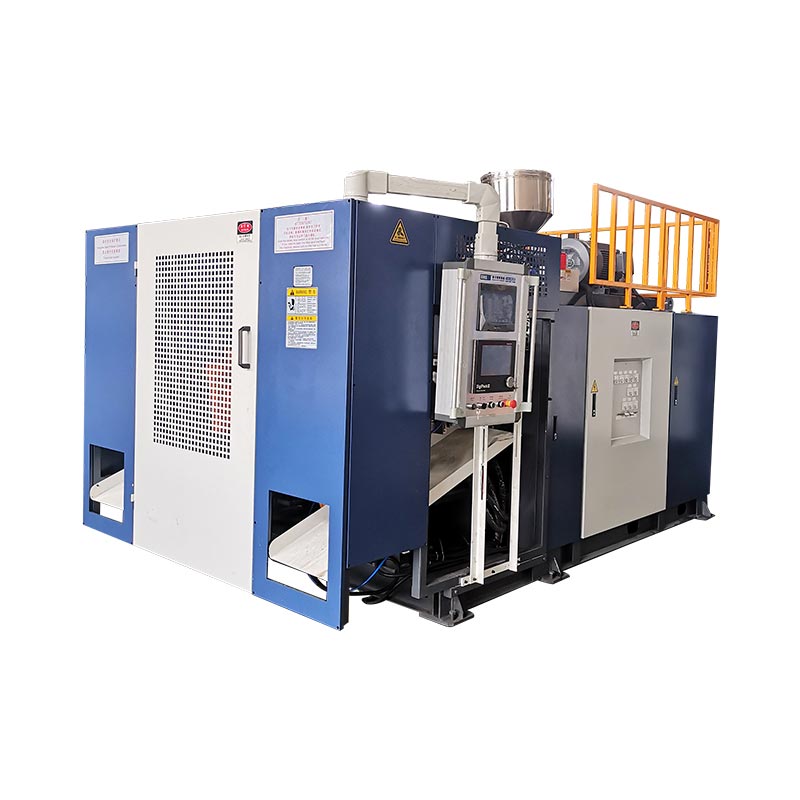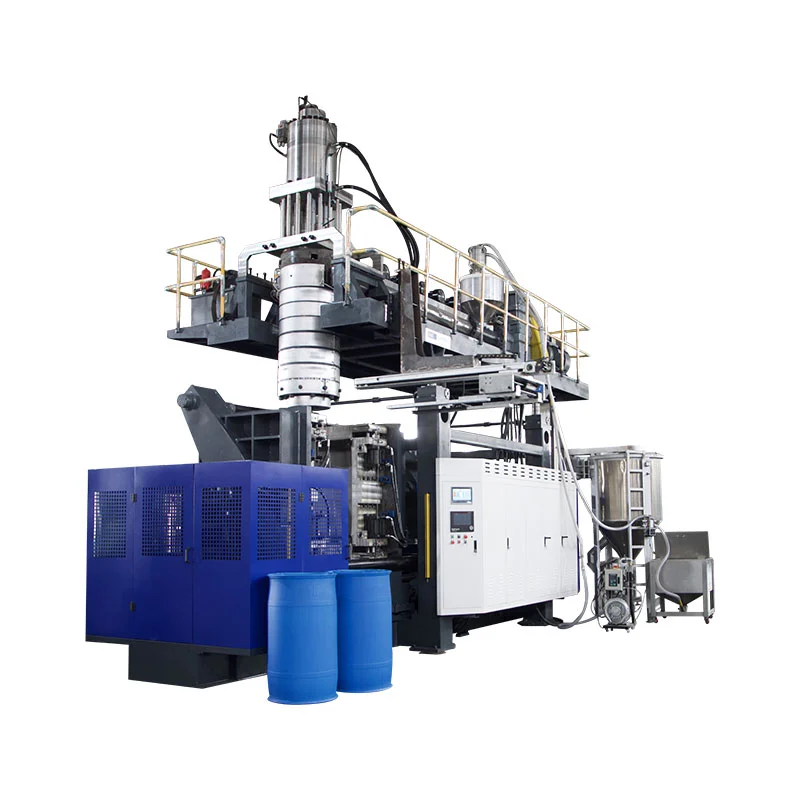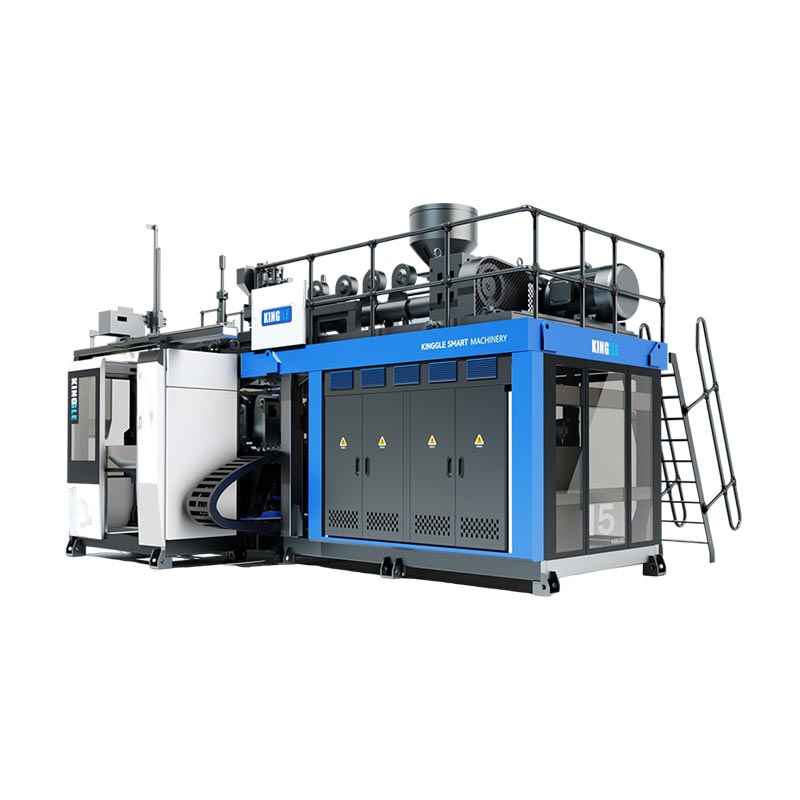
የንፋሽ ዑደት ጊዜ መቀነስ ያለበት ቡድኑ አሁን ያለው ዑደት የሚፈጅበትን መለካት እና ተቀባይነት ያለው ክፍል አሁንም መስፈርቱን እንደሚያሟላ ካረጋገጠ በኋላ ብቻ ነው።ማቀዝቀዝ ብዙውን ጊዜ ትልቁን ቦታ ይይዛል፣ ነገር ግን የፓርሰን አቅርቦት፣ መጨናነቅ፣ መንፋት፣ ጭስ ማውጫ፣ መውጣት እና የታችኛው ተፋሰስ መጠበቅ ፍጥነቱን ሊያቀናጅ ይችላል። የተረጋጋ መነሻ መስመር ይገንቡ፣ አንድ የተረጋገጠ ገደብ ይሰይሙ፣ የሚቆጣጠረውን ተለዋዋጭ ብቻ ይቀይሩ፣ ከዚያም ተቀባይነት ያለው ውፅዓት፣ ግድግዳ ስርጭት፣ ልኬቶች፣ የድህረ-መውጣት ቅርፅ፣ አጭሩ ዑደት ከመቆየቱ በፊት የሚፈለጉትን የተግባር ሙከራዎች እና ጉድለቶች ያወዳድሩ፣ ምርቱ፣ ሙጫ፣ ሻጋታ፣ የፍጆታ ሁኔታ እና የመጨረሻው የምግብ አዘገጃጀት ክለሳ ተመዝግቦ ሌላ ለውጥ ውጤቱን ሊደግም ይችላል።

በአምራች ቡድኖች ጥቅም ላይ የሚውሉ ቃላት፡-የሚቀርጸው ዑደት ጊዜ ማመቻቸት, extrusion ንፉ የሚቀርጸው ዑደት ጊዜ, ጠርሙስ ነፋ ማሽን ዑደት ጊዜ, ንፉ የሚቀርጸው ማሽን ውፅዓት, ዑደት ቅነሳ, የማቀዝቀዝ ጊዜ ማመቻቸት እና ንፉ የሚቀርጸው ምርት ውጤታማነት. እነዚህ ውሎች ወደ አንድ የንግድ ሥራ ግብ ያመለክታሉ, ነገር ግን ቴክኒካዊ ስራው የሚጀምረው ከተገመተው መቶኛ ይልቅ በተለካ ሂደት ነው.
ዑደቱ ሊገደብ የሚችልባቸው ስድስት ቦታዎች
| ዑደት እገዳ | በማሽኑ ላይ ይለኩ | ከማሳጠር በፊት ማስረጃ | በኋላ ላይ ሊታይ የሚችል ውድቀት |
|---|---|---|---|
| ፓሪሰን ወይም ተኩስ | ሊደገም የሚችል የመጀመሪያ/ፍጻሜ ምልክት፣ የፓርሰን ርዝመት፣ የተኩስ ወይም የመሰብሰቢያ ቦታ | የተረጋጋ ማድረስ እና ከሻጋታ መዝጋት ጋር ትክክለኛ ግንኙነት | ሳግ፣ አጭር ፓሪሰን፣ ዌብቢንግ፣ ክብደት ወይም የመገለጫ ለውጥ |
| ዝጋ እና ቆልፍ | ትዕዛዝ, የአቀማመጥ አስተያየት እና የማጠናቀቂያ ሁኔታ | ግልጽ እንቅስቃሴ ፣ ሙሉ መዘጋት እና የተፈቀደ የማሽን ሁኔታ | ብልጭታ፣ መቆንጠጥ ጉዳት፣ ያልተሟላ መዘጋት ወይም ግጭት |
| መንፋት እና ማስወጣት | በጊዜ, በማሽን-የመግቢያ አየር ሁኔታ እና በክስተቱ ወቅት የግፊት ባህሪ | የተሟላ የዋጋ ግሽበት ፣ ዝርዝር ፣ አየር ማስገቢያ እና ደህንነቱ የተጠበቀ መልቀቅ | ያልተሟላ ክፍል, መተንፈስ, ተጣብቆ ወይም ቀደም ብሎ መክፈት |
| ማቀዝቀዝ | አቅርቦት እና የመመለሻ ሁኔታ በወረዳ ፣ በሻጋታ የሙቀት ንድፍ እና በወጣበት ጊዜ ከፊል ሁኔታ | የተረጋጉ ልኬቶች, ግድግዳ, አንገት, መሠረት እና የድህረ-መውጣት ቅርፅ | Warpage፣ oval neck፣ shrinkage፣ rocker ግርጌ ወይም ትኩስ መቁረጥ |
| መውጣቱ እና የታችኛው ተፋሰስ | ሮቦት፣ ማጓጓዣ፣ መቁረጫ እና ሞካሪ ቅደም ተከተል | ክፍል እያንዳንዱን በይነገጽ በምርት ፍጥነት ያጸዳል። | ግጭቶች፣ መጨናነቅ፣ መቁረጫ መጎዳት ወይም የሞካሪ የኋላ መዝገብ |
01 / መነሻመስመሩ በትክክል እየሰራ ባለው ዑደት ይጀምሩ
የዑደት ጊዜ ፕሮጀክት አንድ ሊደገም የሚችል የመለኪያ ነጥብ ያስፈልገዋል። ቀጣይነት ባለው የማስወጫ መስመር ላይ፣ ያ ነጥብ ከፓርሰን መቆራረጥ ጋር የተያያዘ ምልክት ወይም የሚቀጥለው ተደጋጋሚ የማሽን ቅደም ተከተል መጀመር ሊሆን ይችላል። በአክሙሌተር ማሽን ላይ ምርትን በጥይት ዝግጅት፣ በማከማቸት ቦታ፣ በመግፋት እና በመቅረጽ ቅደም ተከተል በተሻለ ሁኔታ ሊረዳ ይችላል። በተሟላ ሁኔታ አንድ ጊዜ የሚታየውን ምልክት ይምረጡ እና በሰነድ ያስቀምጡት። ከአንድ ማሽን የኤችኤምአይ ኢላማን ከሌላው በእጅ ጊዜ ከተመለከቱ ምልከታ ጋር አታወዳድሩ።
በኪንግግል የተስተናገደው።Moog DigiPack III መመሪያልዩነቱን በግልፅ ይገልፃል። ለቀጣይ መውጣት፣ ተቆጣጣሪው የፓሪሰን ፕሮፋይሉን ከዑደት ጊዜ ጋር ሊያዛምደው ይችላል እና በተከታታይ ጅምር ምልክቶች መካከል ያለውን የጊዜ ክፍተት ሊለካ ይችላል። ለአከማች ማሽን፣ ቁሱ ወደ ውጭ በሚገፋበት ጊዜ የፓሪሰን ፕሮፋይሉ ከተከማቸ ቦታ ጋር ይዛመዳል። ይህ ልዩነት አስፈላጊ ነው ምክንያቱም ተመሳሳይ የጊዜ ማስተካከያ በሌላኛው ላይ የተለየ ተጽእኖ በሚያሳድርበት ጊዜ የግድግዳውን መገለጫ በአንድ ማሽን ላይ ሊቀይር ይችላል.
መደበኛውን ልዩነት ለማየት ቢያንስ በቂ ተከታታይ ክስተቶችን ይመዝግቡ። እፅዋቱ የናሙና ጊዜውን መምረጥ አለበት ፣ ግን እውነተኛውን የአሠራር ዘይቤ መሸፈን አለበት-ሁለቱም ጣቢያዎች በድርብ ጣቢያ መስመር ፣ ሁሉም ተዛማጅ የሞት ማሰራጫዎች ወይም ክፍተቶች ፣ የመደበኛ ክፍል መወገድ እና መለቀቅን የሚቆጣጠሩት የታችኛው ተፋሰስ መሳሪያዎች። ማንቂያዎችን፣ አጭር መቆሚያዎችን እና በእጅ የሚደረጉ ጣልቃ ገብነቶችን በተናጠል ያስተውሉ። ያልተመደበ የእረፍት ጊዜን የሚያካትት አማካኝ ዑደቱን ይደብቃል፣ ምርጥ ነጠላ ክስተት ደግሞ ተደጋጋሚነትን ይደብቃል።
ተቀባይነት ያለው ክፍል በጊዜ መዝገብ አጠገብ ያቆዩት። የምርት እና የሻጋታ ማሻሻያ፣ የሬንጅ ደረጃ እና ዕጣ፣ ቀለም ወይም ዳግም መፍጫ ደንብ፣ የምግብ አዘገጃጀት ክለሳ፣ ትክክለኛው የሙቀት ሁኔታ፣ የማሽን-ማስገባት አየር እና የማቀዝቀዣ-ውሃ ሁኔታ፣ የክብደት ክብደት፣ ወሳኝ የግድግዳ ቦታዎች፣ ልኬቶች እና አስፈላጊ የተግባር ሙከራዎች። ይህ መዝገብ መነሻው ነው። አጭሩ ሙከራው ካልተሳካ ቡድኑ ከማስታወስ እንደገና ከመገንባቱ ይልቅ ወደ የታወቀ ሂደት መመለስ ይችላል።
02 / ምርመራየሚቀጥለውን ዑደት የሚገድበው ክስተት ይከታተሉ
አብዛኛዎቹ HMIs የሰዓት ቅንብሮችን ለማርትዕ ቀላል ያደርጋሉ። ያ ምቾት አንድ ቡድን የሚቆጣጠረውን ከማወቁ በፊት ትልቁን የሚታየውን ቁጥር እንዲቀንስ ሊያደርግ ይችላል። ዑደቱን ወደ አካላዊ ብሎኮች ይከፋፍሉት እና ድንበሮቻቸውን ይመልከቱ፡ የፓርሰን ወይም የተኩስ ዝግጅት፣ የሻጋታ ማስተላለፍ፣ መዝጋት እና መቆለፍ፣ የፒን እንቅስቃሴ፣ የዋጋ ንረት፣ ማቀዝቀዣ፣ ጭስ ማውጫ፣ መክፈት፣ መውጣቱ እና የታችኛው ተፋሰስ አያያዝ። አንዳንድ ብሎኮች በተከታታይ ይከሰታሉ። ሌሎች ይደራረባሉ። አጠቃላይ ዑደቱ የሚዘጋጀው የሚቀጥለው የምስረታ ክስተት ከመጀመሩ በፊት መጨረስ ያለበት መንገድ ነው።
ቀላል የጊዜ መስመር ከቅንብሮች ዝርዝር የበለጠ ጠቃሚ ነው። ለእያንዳንዱ ብሎክ የመነሻ እና የማጠናቀቂያ ምልክት ይመዝግቡ እና ትዕዛዙን ከትክክለኛ ግብረመልስ ጋር ያወዳድሩ። ማቀዝቀዣው ካለቀ ነገር ግን ማሽኑ የሮቦት-ግልጽ ምልክትን የሚጠብቅ ከሆነ, የማቀዝቀዣ ጊዜን መቀነስ ዑደቱን ሳይቀይር ሞቃት ክፍል ሊፈጥር ይችላል. ሻጋታው በሚመለስበት ጊዜ የሚቀጥለው ፓርሰን ዝግጁ ካልሆነ ፈጣን መከፈት ውጤቱን ከፍ ሊያደርግ አይችልም. መከርከሚያ ክፍሉን በአዲሱ ፍጥነት ማጽዳት ካልቻለ፣ እገዳው ወደ ታች ተንቀሳቅሷል።
የኪንግግልስየኤችኤምአይ ቅንብሮች እና ማንቂያዎች መመሪያበዚህ ምክንያት የተቀመጡ እሴቶችን ከትክክለኛዎቹ ዋጋዎች ይለያል. ትእዛዝ ተቆጣጣሪው የጠየቀውን ያሳያል። የዳሳሽ ሁኔታ፣ የቦታ አስተያየት እና የአካል ምልከታ ድርጊቱ መፈጸሙን ያሳያል። የማሽኑ ማንቂያ ታሪክ ቅደም ተከተሎችን ያቋረጠውን የመጀመሪያውን መቆለፊያ ወይም ፍቃድ ያሳያል። ዳግም ማስጀመር ምርጡን ፍንጭ ሊያስወግድ ይችላል።
የምግብ አዘገጃጀቱን ከማስተካከልዎ በፊት እያንዳንዱን መዘግየት ይመድቡ. ክፍሉን ለማቋቋም እና ለማረጋጋት የምርት ጊዜ ያስፈልጋል። ሁኔታዊ ጊዜ እንቅስቃሴን ይከላከላል ወይም የተረጋገጠ ሁኔታን ይጠብቃል። ሊወገድ የሚችል መጠበቅ የሚመጣው ከዘገየ ሮቦት፣ ያልተረጋጋ መገልገያ፣ የታገደ የማቀዝቀዣ ወረዳ፣ ወጥነት ከሌለው ፓሪሰን፣ በእጅ ማረጋገጫ ወይም ከስር መጨናነቅ ነው። የጥገና መጥፋት የሚመጣው በአለባበስ፣ በመፍሰሱ፣ በደካማ ቅባት፣ በተበላሹ ዳሳሾች ወይም በአሰላለፍ ችግሮች ነው። እያንዳንዱ ክፍል የተለየ ባለቤት እና የተለየ እርማት አለው.
03 / ሙቀትን ማስወገድየማቀዝቀዝ ጊዜን ከመቁረጥዎ በፊት የማቀዝቀዝ አፈፃፀምን ያረጋግጡ
የሊዮንደል ቤዝልየ polyolefin ንፋጭ መቅረጽ መመሪያበብዙ የፖሊዮሌፊን የንፋሽ መቅረጽ አፕሊኬሽኖች ውስጥ ማቀዝቀዝ አብዛኛውን የቅርጽ ዑደት እንደሚወስድ ይገልጻል። መመሪያው አጫጭር ዑደቶችን ከሙቀት-ማስተላለፊያ ሁኔታዎች ጋር ያገናኛል እንደ ማቅለጫ ሙቀት, የሻጋታ ሙቀት, የውሃ ፍሰት እና ብጥብጥ, አሁንም የሚፈለገው ክፍል ጥራት ያስፈልገዋል. ይህ ለምርመራ ጠቃሚ መመሪያ ነው, የአለም አቀፍ የኪንግግል እሴቶች ስብስብ አይደለም.
በማቀዝቀዣው ምንጭ ይጀምሩ እና ትክክለኛውን ዑደት ይከተሉ. ማቀዝቀዣውን ብቻ ሳይሆን በተረጋጋ ምርት ላይ የማቀዝቀዝ አቅርቦትን እና የመመለሻ ሁኔታን ይመዝግቡ። ሻጋታው የተገለጸውን ፍሰት መቀበሉን እና ትይዩ ወረዳዎች ሚዛናዊ መሆናቸውን ያረጋግጡ። ሞቅ ያለ ዑደት ፣ የተገደበ ቱቦ ፣ የተበከለ ሰርጥ ፣ የተሳሳተ ግንኙነት ፣ የአየር ኪስ ፣ የሚያንጠባጥብ ማህተም ወይም የሙቀት ጭነት ከሌላ ማሽን ጋር ይፈልጉ። የየሚቀርጸው ማሽን የመገልገያ መመሪያለምን የእፅዋት አቅርቦት እና የማሽን-መግቢያ ሁኔታ መለየት እንዳለበት ያብራራል.
የሻጋታውን እና የተወገደውን ክፍል ካርታ ያድርጉ. ነጠላ የገጽታ ንባብ የአንገት ማስገቢያዎች፣ የቆንጣጣ ቦታዎች፣ ጥቅጥቅ ያሉ እጀታዎች፣ ጥልቅ መሠረቶች እና የተለየ ወረዳዎች ያሉት ሻጋታ ሊወክል አይችልም። የፋብሪካውን የተፈቀደውን የመለኪያ ዘዴ ይጠቀሙ እና ሊደገሙ የሚችሉ ቦታዎችን ያወዳድሩ። መበላሸት በሚታይበት ጊዜ ይመልከቱ-በሻጋታው ውስጥ ፣ በሚወጡበት ጊዜ ፣ በሚቆረጥበት ጊዜ ፣ በማቀዝቀዣው ማጓጓዣ ላይ ወይም ክፍሉ ወደ ክፍል ሁኔታ ከደረሰ በኋላ። ለአንድ ደቂቃ ተቀባይነት ያለው የሚመስለው ትኩስ ክፍል በኋላ ላይ ሞላላ አንገት፣ ሮከር ታች፣ መጨማደዱ ወይም የመጠን መንሸራተትን ሊያሳይ ይችላል።
ፎርሞሳ ፕላስቲክፖሊ polyethylene Extrusion Blow መቅረጽ ሂደት መመሪያአንድ ክፍል በጣም በሚሞቅበት ጊዜ ሊሆኑ ከሚችሉ ምክንያቶች መካከል አጭር ዑደት፣ ከፍተኛ የሻጋታ ሙቀት እና የተዘጉ የኩላንት ቻናሎች ይዘረዝራል። በተጨማሪም በቂ ያልሆነ የሻጋታ ማቀዝቀዣን ከ warpage ጋር ያገናኛል እና የውሃ ፍሰትን, የሻጋታ ሙቀትን እና የሰርጥ ሁኔታን ለመፈተሽ ይመክራል. እነዚህ ግንኙነቶች የማቀዝቀዝ ምርመራን ይደግፋሉ, ነገር ግን የሬንጅ ደረጃ, ሻጋታ እና የምርት ዝርዝር ተቀባይነት ያለውን የአሠራር መስኮት ይወስናሉ.
የቀዘቀዘውን የሙቀት መጠን በልምድ አይቀንሱ። ኮንዳኔሽን በገጸ ሙቀት, በአከባቢው ሙቀት እና እርጥበት መካከል ባለው ግንኙነት ላይ የተመሰረተ ነው. በሻጋታው ላይ ወይም በዙሪያው ያለው ውሃ ክፍሉን ሊጎዳ እና የመሳሪያ ወይም የስራ ቦታ ችግሮችን ሊፈጥር ይችላል. ጤዛ ከኦፕሬሽኑ ወሰን አጠገብ በሚሆንበት ጊዜ የክፍሉን ሁኔታ ይመዝግቡ እና የቀዘቀዘውን ፣ የሻጋታውን እና የእፅዋትን ሂደቶችን ይከተሉ። የፍሰት ስርጭትን ማሻሻል ወይም የተከለከለ ወረዳን ማጽዳት የሙቀት ዒላማውን ሳያንቀሳቅስ የሙቀት ማስተላለፍን ሊያገግም ይችላል።
04 / ክፍል ንድፍየግድግዳው ስርጭት ሻጋታው ምን ያህል ሙቀትን ማስወገድ እንዳለበት ይለውጣል
የማቀዝቀዣ ፍላጎት በክፍሉ ውስጥ ያለውን ፕላስቲክ ይከተላል. ጥቅጥቅ ያለ ቦታ ከቀጭን አካባቢ የበለጠ ትኩስ ነገሮችን ይይዛል እና በአቅራቢያው ያሉ ግድግዳዎች ለመልቀቅ ከተዘጋጁ በኋላ ለስላሳነት ሊቆይ ይችላል። መላውን የማቀዝቀዣ ደረጃ ማራዘም ያንን አንድ ቦታ ሊከላከል ይችላል, ነገር ግን እያንዳንዱን ሌላ ቦታ በሻጋታ ውስጥ ረዘም ላለ ጊዜ ይይዛል. ረጅም ዑደት የማይቀር እንደሆነ ከመቀበልዎ በፊት የሚለካውን የግድግዳ ካርታ ከንድፍ መስፈርት እና ከፓርሰን እስከ ክፍተት ከሚጠበቀው ዝርጋታ ጋር ያወዳድሩ።
በኪንግግል የተስተናገደው የ Moog DigiPack III ማኑዋል የፓርሰን ፕሮግራሚንግ በምርቱ ርዝመት ያለውን የሞት ክፍተት እንደሚቆጣጠር ያብራራል። በተጨማሪም አላስፈላጊ የከባድ ግድግዳ ክፍሎችን ከረጅም ቅዝቃዜ ጋር ያገናኛል እና መገለጫው በሙከራ ኮንቴይነሮች ላይ በሚለካው የግድግዳ ውፍረት ላይ መረጋገጥ እንዳለበት ያስረዳል። ይህንን ግንኙነት በጥንቃቄ ይጠቀሙ. የተሻሻለው ክፍል አሁንም ክብደትን፣ አነስተኛ ግድግዳን፣ ተጽዕኖን፣ ከፍተኛ ጭነትን፣ ጠብታን፣ ግፊትን፣ ኬሚካልን የመቋቋም እና በምርቱ ላይ የሚፈለጉትን መስፈርቶች ካላሟላ በስተቀር ቁስን ማስወገድ የዑደት ጊዜ አቋራጭ መንገድ አይደለም።
በመጀመሪያ በተጠናቀቀው ክፍል ላይ ሞቃታማውን ወይም የተዛባውን ክልል ያግኙ. ከዚያም ያንን ቦታ ከፓርሰን ፕሮግራም ጋር ያገናኙት, የሻጋታ ዝርጋታ, መቆንጠጥ እና ማቀዝቀዣ ዑደት. ከባድ መሠረት ከመገለጫው፣ ከጅራት ቀረጻ ወይም ከጂኦሜትሪ ሊመጣ ይችላል። ትኩስ እጀታ ድረ-ገጽን, የአካባቢን ዝርጋታ, የአየር ማናፈሻን ወይም ማቀዝቀዣን ሊያካትት ይችላል. ሞቃታማ አንገት ንክኪ-ፒን ግንኙነትን፣ ማቀዝቀዣን ማስገባት፣ ከመጠን በላይ የሆነ ቁሳቁስ ወይም የዘገየ መለቀቅን ሊያካትት ይችላል። የparison ፕሮግራሚንግ መመሪያነጥቦችን በመልክ ከማርትዕ ይልቅ የመገለጫ ቁሳቁሶችን ለማንቀሳቀስ በመለኪያ ላይ የተመሰረተ ዘዴን ይሰጣል።
የሻጋታ ንድፍ እንዲሁ ያለውን የሙቀት-ማስተላለፊያ መንገድ ያዘጋጃል. የሰርጥ አቀማመጥ፣ ፍሰት መንገድ፣ ማስገቢያዎች፣ የአንገት ግንባታ፣ የአየር ማስወጫ፣ የገጽታ ግንኙነት እና የመለያየት መስመር ንድፍ ክፍሉ በምን ያህል ፍጥነት እንደሚረጋጋ ሊገድበው ይችላል። ኪንግግልን ይጠቀሙextrusion ምት የሚቀርጸው ሻጋታ ንድፍ መመሪያከመገልገያዎች በኋላ ተመሳሳይ ሞቃት ክልል ሲቆይ እና የተፈቀደው ግድግዳ ስርጭት ከተረጋገጠ በኋላ. የማያቋርጥ የአካባቢ ገደብ የሻጋታ እርማት ያስፈልገዋል, ሌላ የሰዓት ቆጣሪ ለውጥ ሳይሆን.

የተፈቀደውን ክፍል ክብደት እንደ ውጤት ያስቀምጡ, ብቸኛው መቆጣጠሪያ አይደለም. ተመሳሳይ አጠቃላይ ክብደት ያላቸው ሁለት ክፍሎች የተለያዩ የግድግዳ ስርጭቶች እና የማቀዝቀዣ ባህሪ ሊኖራቸው ይችላል. አፈጻጸምን የሚቆጣጠሩ ቦታዎችን ክፍል ወይም ይለኩ፣ እና ከተወገደ በኋላ ያለውን ቅርጽ በምርት ቁጥጥር እቅድ በተገለጸው ጊዜ ያረጋግጡ። ስለ ቁሳዊ ቁጠባዎች አጠቃላይ የይገባኛል ጥያቄ ሳይሆን የግድግዳ ውፍረት ሥራ ጠቃሚ የሂደት ማስረጃ የሚሆነው በዚህ መንገድ ነው።
05 / የማሽን አመክንዮተከታታይ እና የማጠራቀሚያ ማሽኖች አንድ ጊዜ አቆጣጠር ሞዴል አይጋሩም።
አንድ ወይም ከዚያ በላይ የሻጋታ ጣብያዎች በቅደም ተከተላቸው ውስጥ ይንቀሳቀሳሉ። የዑደት ጊዜ፣ የፓርሰን ርዝመት፣ የመቁረጥ ጊዜ እና የግድግዳ ውፍረት መርሃ ግብር ሊገናኙ ይችላሉ። ዑደቱ ከተቀየረ ተቆጣጣሪው አሁንም የታሰበውን ፕሮፋይል በአካላዊ ፓርሰን እና በሻጋታው ውስጥ ማስቀመጥ አለበት። መገለጫውን የሚቀይር አጭር የጣቢያ ቅደም ተከተል የገለልተኛ ፍጥነት ለውጥ አይደለም.
የ Moog መቆጣጠሪያ መመሪያው ለቀጣይ ማሽኖች በጊዜ ላይ የተመሰረተ የመገለጫ ቁጥጥር እና የአቀማመጥ-ተኮር ቁጥጥርን ለማከማቸት ማሽኖች ይገልፃል። ቀጣይነት ባለው ማዋቀር፣ እንደ ተከታታይ የፓርሰን መቆራረጥ ባሉ የመነሻ ምልክቶች መካከል ካለው የጊዜ ክፍተት ጀምሮ የዑደት ጊዜን ሊወስን ይችላል። በማጠራቀሚያ ቅንብር ውስጥ, የግድግዳው መገለጫ በግፊት በሚወጣበት ጊዜ የመሰብሰቢያ ቦታን ይከተላል. ይህ የታተመ ልዩነት አንድ ተክል ከሌላ መስመር የዑደት ጊዜ ዘዴን ከመውሰዱ በፊት ማሽኑን እና የመቆጣጠሪያውን ሁነታን መለየት ያለበት ለዚህ ነው።
የመቅረጽ ቅደም ተከተል በሚቀጥልበት ጊዜ የማጠራቀሚያ ማሽንም አስፈላጊውን ሾት ማዘጋጀት አለበት. ሻጋታው ለቀጣዩ ሾት ከመዘጋጀቱ በፊት ፕላስቲሲንግ ወይም ክምችት ማለቁን ይጠይቁ። ማጠራቀሚያው አሁንም እየሞላ ከሆነ፣ ከሻጋታ መክፈቻ ሴኮንዶችን መቁረጥ ሙሉውን ዑደት ላይቀንስ ይችላል። መከማቸቱ ቀደም ብሎ ካለቀ፣ የመቅረጽ እና የማቀዝቀዝ መንገዱ ገደብ ሊሆን ይችላል። ከአንድ ዒላማ እሴት ዝግጁነትን ከመገመት ይልቅ ትክክለኛውን የተኩስ ዝግጅት፣ ትራስ ወይም የመጨረሻ ቦታ፣ የቀለጡ ሁኔታን እና ከፊል ክብደትን ይመዝግቡ።
የጣቢያ አቀማመጥ የጊዜ መስመሩንም ይለውጣል። ባለ ሁለት ጣቢያ ቀጣይነት ያለው ማሽን አንዱን ጣቢያ ሲጠቀም ሌላኛው ክፍል ሲቀዘቅዝ ወይም ሲለቀቅ፣ ነገር ግን ገላጭ፣ ሟች ጭንቅላት፣ የዝውውር እንቅስቃሴ፣ የማቀዝቀዣ ዘዴ እና የታችኛው ተፋሰስ መሳሪያዎች መደራረብን መደገፍ አለባቸው። የኪንግግልስነጠላ-ጣቢያ እና ባለ ሁለት ጣቢያ ንፅፅርይህንን የአቅም ውሳኔ ያብራራል። ባለብዙ ጭንቅላት እና ባለብዙ-ጎድጓዳ አቀማመጦች በእያንዳንዱ ክስተት ክፍሎች ላይ ተጽዕኖ ያሳድራሉ እና በሱቆች ወይም ክፍተቶች መካከል ያለውን ሚዛን; የባለብዙ ጭንቅላት ከባለብዙ-ጉድጓድ መመሪያ ጋርእነዚህን ውሎች ይለያል.
ማሽኖችን ሲያወዳድሩ ትክክለኛውን መለያ ይጠቀሙ። የተፈጠረ ክስተት ሁልጊዜ አንድ አካል አይደለም. ተቀባይነት ያላቸውን ክፍሎች ከሁሉም ራሶች፣ ጉድጓዶች እና ጣቢያዎች ይቁጠሩ፣ ከዚያም እነዚያን ክፍሎች የሚሸጡትን ገደቦች ያካትቱ። ፈጣን የደረቅ እንቅስቃሴ ያለው ማሽን መውጣት፣ ማቀዝቀዝ፣ ማሳጠር ወይም የጥራት መረጋጋት መራመድ ካልቻሉ በሰአት ያነሱ ተቀባይነት ያላቸውን ክፍሎች ማምረት ይችላል።
06 / ቅደም ተከተልተደራራቢ አደጋዎች ሳይሆኑ የጥበቃ ጊዜን መልሰው ያግኙ
የማቀዝቀዝ እና የፓርሰን አቅርቦት ከተረዱ በኋላ በድርጊቶች መካከል ያለውን ክፍተት ይመርምሩ. መዘግየት አስፈላጊ ከመሆን ይልቅ ታሪካዊ ሊሆን ይችላል፣ነገር ግን ክሊራንስ፣የግፊት ማረጋጊያ፣የጭስ ማውጫ፣የሲግናል ማረጋገጫ ወይም ደህንነቱ የተጠበቀ እጅ መስጠትን ሊሰጥ ይችላል። እያንዳንዱ መዘግየት የሚከላከልበትን ሁኔታ ይለዩ። ከዚያ ተቆጣጣሪው አስቀድሞ ለዚያ ሁኔታ አስተማማኝ ግብረመልስ እንዳለው ያረጋግጡ። ቋሚ ጥበቃን በተረጋገጠ የማጠናቀቂያ ምልክት መተካት ተደጋጋሚነትን ሊያሻሽል ይችላል, ነገር ግን የማሽኑ ዲዛይን እና የተፈቀደ የቁጥጥር አመክንዮ ሲደግፈው ብቻ ነው.
የኪንግግል አስተናግዷልአውቶማቲክ ማሽነሪ ማሽን ኦፕሬሽን ማኑዋልእንደ የሻጋታ መዘጋት፣ የትንፋሽ ጊዜ አጠባበቅ፣ ከጭስ ማውጫ ጋር የተያያዙ ድርጊቶች፣ የሻጋታ ማይክሮ መክፈቻ፣ የፎል-ፒን እንቅስቃሴ እና የሮቦት መዘግየቶች ያሉ የጊዜ ምድቦችን ይለያል። መመሪያው እሴቶችን ከትክክለኛው የምርት ወይም የምርት ሁኔታ ጋር በተደጋጋሚ ያገናኛል። በይነገጹ በሰነድ ለተመዘገቡት የማሽን ቤተሰብ የሚመለከት ሲሆን በሞዴል፣ በአማራጭ ወይም በሶፍትዌር ሥሪት ሊለያይ ይችላል፣ ስለዚህ ወደ አጠቃላይ የተመከሩ ሰከንዶች ዝርዝር መለወጥ የለበትም።
በማሽኑ አሠራር በተፈቀዱ የተቀነሱ እና ቁጥጥር ሁኔታዎች ላይ አካላዊ ቅደም ተከተል ይመልከቱ. ቱቦዎች፣ ኬብሎች፣ የፒን ፒን፣ ኮሮች፣ የማውጫ መሳሪያዎች እና ክፍሉ በሙሉ መንገዱ ግልጽ ሆኖ መቆየቱን ያረጋግጡ። ትዕዛዙን እና አስተያየቶችን አንድ ላይ ያንብቡ። አንድ እንቅስቃሴ ቀደም ብሎ ወደ ቦታው ከደረሰ ግን ቅደም ተከተል አሁንም የሚጠብቅ ከሆነ ትክክለኛውን ፈቃጅ ያግኙ። አስተያየቱ ዘግይቶ ወይም አልፎ አልፎ ከደረሰ፣ የሚሸፍነውን ሰዓት ቆጣሪ ከመቀነሱ በፊት ሴንሰሩን፣ ሜካኒካል ወይም የመገልገያ መንስኤውን ያስተካክሉ።
የታችኛው ተፋሰስ ሥራ በተመሳሳይ የጊዜ መስመር ላይ ነው። አንድ ሮቦት ሻጋታውን በፍጥነት ሊያጸዳው ይችላል ነገር ግን ክፍሎቹን ቀድሞውንም በተሞላ ማጓጓዣ ላይ ያስቀምጣል። መቁረጫ ክፍል የተረጋጋ የሙቀት መጠን ሊፈልግ ይችላል። የማሽን ውፅዓት ከተነሳ በኋላ የሌክ ሞካሪ ማነቆ ሊሆን ይችላል። በማሽኑ ውስጥ በጥቂት ዑደቶች ጊዜ ብቻ ሳይሆን የወረፋውን ርዝመት እና የማቆም መንስኤዎችን በመጀመሪያ ዘላቂ ሩጫ ይመዝግቡ። በጣም ፈጣኑ ደህንነቱ የተጠበቀ የማሽን ዑደት ጉድለቶችን ካነሳ ወይም አንድ ጣቢያን ካጨናነቀ ጠቃሚ አይሆንም።
07 / ሙከራሌላ ፈረቃ ሊደግመው የሚችለውን ቁጥጥር የሚደረግበት የዑደት ጊዜ ሙከራን ያሂዱ
ጠቃሚ ሙከራ የሚጀምረው እንደ “የሻጋታ ወረዳ B ደህንነቱ የተጠበቀ ማስወጣትን ይገድባል?” በሚለው ጥያቄ ይጀምራል። ወይም "የሮቦት-ግልጽ መዘግየት ዳሳሹ ከተረጋገጠ በኋላ ይቀራል?" “ዑደቱን ፈጣን ያድርጉት” በሚለው አይጀመርም። የተጠረጠረውን ገደብ፣ ለውጡን፣ የሚጠበቀውን ምላሽ እና የፍርድ ሂደቱን ውድቅ የሚያደርገውን ክፍል ቼኮች ይግለጹ። በናሙናዎች መካከል ብዙ ማስተካከያዎች እንዳይከሰቱ አንድ ሰው የምግብ አዘገጃጀት ማስተካከያዎችን እንዲቆጣጠር እና አንድ ሰው ውጤቶችን እንዲመዘግብ ይመድቡ።
-
የተፈቀደውን የመነሻ መስመር ያቀዘቅዙ።የተለቀቁትን ቅንብሮች ያስቀምጡ ወይም ያትሙ, የምርት ጥቅሉን ይለዩ እና ተቀባይነት ያላቸውን ናሙናዎች ያቆዩ. በተረጋጋ ሁኔታ ውስጥ ትክክለኛውን የዑደት ልዩነት እና ተቀባይነት ያለው ውጤት ይመዝግቡ።
-
አንድ ገደብ ይጥቀሱ።የተከታታይ የጊዜ መስመርን፣ የማቀዝቀዝ ካርታን፣ የመገልገያ ንባብን፣ የማንቂያ ታሪክን እና የታችኛውን ተፋሰስ ምልከታዎችን ተጠቀም። ይህንን ገደብ የሚያመለክቱ ማስረጃዎችን ይጻፉ.
-
የተፈቀደውን ለውጥ ይግለጹ.ማሽኑን ፣ ሻጋታውን እና ሙጫውን ሰነድ ይጠቀሙ። ቁጥጥር የሚደረግበት ማስተካከያ ገደብ እና የመመለሻ ነጥብ ያዘጋጁ። በምልከታ መስኮቱ ወቅት ሌላ ተለዋዋጭ አይቀይሩ.
-
አለመቀበል ቀስቅሴዎችን ያዘጋጁ።እንደ ያልተረጋጋ ፓሪሰን፣ ያልተሟላ እንቅስቃሴ፣ ሙቅ ወይም ተለጣፊ ክፍሎች፣ ጦርነቶች፣ የመጠን እንቅስቃሴ፣ የክብደት ወይም የግድግዳ ውድቀት፣ ብልጭታ፣ ንፋስ፣ ማንቂያዎች፣ መጨናነቅ ወይም ደህንነቱ ያልተጠበቀ ባህሪ ያሉ ተዛማጅ ምልክቶችን ያካትቱ።
-
በማረጋጋት ያሂዱ።ክፍሎችን በጊዜ፣ ጣቢያ፣ ጭንቅላት ወይም ክፍተት ምልክት ያድርጉ። የተለወጠው ተለዋዋጭ አዲስ የተረጋጋ ሁኔታ ላይ ለመድረስ ጊዜ የሚያስፈልገው ከሆነ ከመጀመሪያው ክፍል አዲሱን ሁኔታ አይፍረዱ።
-
ተቀባይነት ያለው የምርት መስኮት ይለኩ.ቁጥጥር የተደረገባቸውን የእይታ፣ የክብደት፣ የግድግዳ፣ የመጠን እና የተግባር ፍተሻዎችን ይተግብሩ። የሚሸጥ ክፍልን ሲገልጹ የታችኛውን ተፋሰስ መከርከም፣ መሞከር እና ማሸግ ያካትቱ።
-
አቆይ፣ አለመቀበል ወይም መርምር።የተገለጸው መስኮት ሲያልፍ እና ተቀባይነት ያለው ውፅዓት ሲሻሻል ብቻ ለውጡን ያቆዩት። ጥራት ወይም ቁጥጥር ከተበላሸ የመነሻ መስመሩን ወደነበረበት ይመልሱ። ሙከራው አካላዊ ምክንያትን ሲያጋልጥ የመሳሪያ፣ የመገልገያ ወይም የጥገና እርምጃ ይክፈቱ።
የናሙና እቅዱ ከመስመሩ ጋር መዛመድ አለበት። በድርብ ጣቢያ ማሽን ላይ, ሁለቱንም ጎኖች ያካትቱ. ባለብዙ ጭንቅላት ቅንብር ላይ የጭንቅላት መታወቂያን አቆይ። ባለብዙ-ጎድጓዳ ቅርጽ ላይ፣ ተግባራዊ በሆነበት የጉድጓድ ማንነትን ጠብቅ። አማካኝ አንድ ሞቃት ዑደት ወይም አንድ ቀጭን ውጤትን ሊደብቅ ይችላል። የየንፋሽ መቅረጽ ጉድለቶች መመሪያቋሚ እና የዘፈቀደ ቅጦች ወደ ተለያዩ ቼኮች እንዴት እንደሚመሩ ያሳያል።
የሙከራ መዝገቦች የድሮውን እሴት፣ አዲስ እሴት፣ የለውጥ ጊዜ፣ ኃላፊነት የሚሰማው ሰው፣ ትክክለኛው ዑደት ስርጭት፣ የቁሳቁስ ዕጣ፣ የመገልገያ ሁኔታ፣ የናሙና መታወቂያዎች፣ የሚለካ ውጤቶች፣ ውድቅ የተደረገ እና የመጨረሻ ውሳኔን ማካተት አለባቸው። ፎቶግራፎች ለቅርጽ እና ጉድለት ቦታ ጠቃሚ ናቸው, ግን መለኪያዎችን አይተኩም. ሂደቱ ወደ መጀመሪያው መስመር ከተመለሰ, ያንንም ይመዝግቡ. ያልተሳካ ሙከራ አሁንም ሌላ ፈረቃ ተመሳሳይ ሀሳብ እንዳይደግም ይከላከላል።
08 / አቅምደረቅ-ዑደት እንቅስቃሴ ሳይሆን ተቀባይነት ካላቸው ክፍሎች የተገኘውን ውጤት አስላ
ደረቅ-ዑደት ውፅዓት የማሽን እንቅስቃሴን ያለ ሙሉ ቁሳቁስ፣ የማቀዝቀዝ እና ከፊል-ተቀባይነት ሸክም ይገልፃል። የመንቀሳቀስ ችሎታን ለመፈተሽ ጠቃሚ ነው, ነገር ግን ሊሸጥ የሚችል ምርት ተስፋ አይደለም. የምርት ስሌት ትክክለኛውን ክፍል፣ ሬንጅ፣ ሻጋታ፣ የጭንቅላት ወይም የጉድጓድ ቆጠራ፣ የማቀዝቀዣ ዘዴ፣ የታችኛው ተፋሰስ መሳሪያዎች እና የመቀበያ ዘዴ መጠቀም አለበት። ለዚህ ነው የኪንግግልየፕሮጀክት መረጃ ሂደትማሽንን ከመምከሩ በፊት የምርት መጠን፣ ክብደት፣ ቁሳቁስ፣ ውፍረት እና የውጤት መስፈርቶችን ይጠይቃል።
የተቀበለውን ምርት በቀጥታ በተወካይ የምርት መስኮት ላይ ይለኩ። የተገለጹትን የመልቀቂያ መስፈርቶች የሚያልፉ ክፍሎችን ብቻ ይቁጠሩ እና የታቀዱ ማቆሚያዎችን ይመዝግቡ ፣ ያልታቀዱ ማቆሚያዎች ፣ የማዋቀር ኪሳራ እና ለየብቻ ውድቅ ያድርጉ። በአንድ የማይገለጽ የውጤታማነት ሁኔታ ውስጥ አይደብቋቸው። መስመሩ በአንድ ክስተት ብዙ ክፍሎችን ከሰራ፣ ቆጠራውን በጣቢያው፣ በጭንቅላት ወይም በዋሻ በማስታረቅ የአካል ጉዳተኛ ውፅዓት በጠቅላላው ውስጥ እንዳይጠፋ።
| መለኪያ | ስሌት ወይም ምልከታ | ተጠቀም | የተለመደ የሪፖርት ማቅረቢያ ስህተት |
|---|---|---|---|
| ሰከንዶች ዑደት | በተመሳሳዩ ክስተት መካከል በተደጋገሙ የተረጋጋ ዑደቶች መካከል ያለው ጊዜ | የማሽን-ክስተት ፍጥነት እና ልዩነት ያሳያል | በጣም አጭር ነጠላ ክስተት ሪፖርት ማድረግ |
| ክፍሎች በአንድ ክስተት | ተቀባይነት ያላቸው የአካል ክፍሎች በአንድ የተሟላ ክስተት ተለቀቁ | ጭንቅላትን፣ ጉድጓዶችን እና ጣቢያዎችን በድምጽ ያገናኛል። | እያንዳንዱ መውጫ እያመረተ እንደሆነ በማሰብ |
| ቲዎሬቲካል የሰዓት ውፅዓት | (3,600 / ሳይክል ሰከንዶች) × ክፍሎች በአንድ ክስተት | ያልተቋረጡ ሁኔታዎች ላይ ማቀድ ንጽጽር | ውጤቱን በመጥራት የተረጋገጠ ምርት |
| ተቀባይነት ያለው የሰዓት ውጤት | ተቀባይነት ያላቸው ክፍሎች / የተስተዋሉ የምርት ሰዓቶች | ከተሞከረው የምርት ጥቅል ጥቅም ላይ ሊውል የሚችል ውጤት ያሳያል | ማጽዳት፣ ማዋቀር ወይም ውድቅ የሆኑ ክፍሎችን በመቁጠር ላይ |
| ውጤቱን ይቀይሩ | ተቀባይነት ያለው ውፅዓት ከተቀነሰ በኋላ ተቀባይነት ያለው ውፅዓት በፊት፣ በተዛማጅ ሁኔታዎች | አርትዖቱ እውነተኛውን ግብ አሻሽሏል እንደሆነ ይፈትሻል | የተለያዩ ምርቶችን, ፈረቃዎችን ወይም መገልገያዎችን ማወዳደር |
ከፍጥነት ጎን ጥራትን ሪፖርት ያድርጉ። የክብደት እና የግድግዳ ውጤቶች፣ ወሳኝ ልኬቶች፣ የተግባር-የሙከራ ውጤት፣ ቁርጥራጭ ወይም መያዣ ቆጠራ፣ የመገልገያ ሁኔታ እና የምግብ አዘገጃጀት ክለሳን ያካትቱ። የሁለት ሰከንድ ቅነሳ ከዋናው ዑደት፣ ከፊል ቆጠራ፣ ተቀባይነት ያለው ምርት እና የፍተሻ ሁኔታዎች ሳይኖር ራሱን የቻለ ትርጉም የለውም። ስለዚህ ይህ መጣጥፍ የመቶኛ ማሻሻያ ኢላማን አያትም። ውጤቱም ከገዢው መስመር መረጃ መምጣት አለበት።
ለአዲስ ማሽን ወይም ሻጋታ ከሙከራው በፊት የውጤት ዘዴን ይግለጹ። የኪንግግልስየፋብሪካ ተቀባይነት ፈተና መመሪያየሚለካውን ሩጫ ከትክክለኛው ምርት፣ ቁሳቁስ፣ ሻጋታ እና የፍጆታ ሁኔታዎች ጋር እንዴት ማገናኘት እንደሚቻል ያብራራል። የሚለውን ተጠቀምየጅምር ማረጋገጫ ዝርዝርከግዜ በፊት የተረጋጋ ሁኔታ ለመመስረት እና የየለውጥ መመሪያየማዋቀር ኪሳራን ከቋሚ ምርት ለመለየት።
09 / ገደቦችሂደቱ ቁጥጥር ሲያጣ ሙከራውን ያቁሙ
ጠባቂ፣ መቆለፊያ፣ የድንገተኛ አደጋ ማቆሚያ ወይም አደገኛ-የኃይል መቆጣጠሪያ እንደታሰበው የማይሰራ ከሆነ ያቁሙ እና የተፈቀደውን ሁኔታ ወደነበረበት ይመልሱ። ያልተጠበቀ የማሽን እንቅስቃሴ፣ የግጭት ስጋት፣ ያልተለመደ የሃይድሮሊክ ወይም የሳምባ ምች ባህሪ፣ የተበላሹ የግፊት ክፍሎች፣ የኤሌክትሪክ ሙቀት መጨመር፣ ፍንጣቂዎች ወይም በሚታየው ግብረመልስ እና በአካላዊ አቀማመጥ መካከል አለመግባባት ያቁሙ። የዑደት ጊዜ ሥራ በስህተት ዙሪያ እንዲሠራ ፈጽሞ አይፈቅድም።
ከፊል ማስረጃዎች የፍርድ ሂደቱን ማቆምም ይችላሉ። ከአሁን በኋላ በትክክለኛው ቦታ ላይ የማይመጣ ፓሪሰን ይመልከቱ፣ ያልተሟላ የሻጋታ መዘጋት፣ ብልጭታ እየጨመረ፣ ያልተረጋጋ ክብደት፣ ቀጭን ወሳኝ ግድግዳዎች፣ ፍንጣቂዎች፣ ያልተሟላ ዝርዝር፣ መለጠፊያ፣ መቁረጫ ጉዳት፣ ዋርፔጅ፣ ሞላላ አንገት፣ ሮከር ታች፣ መቀነስ ወይም የተግባር-የሙከራ ውድቀት። የፎርሞሳ ሂደት መመሪያ ከእነዚህ ምልክቶች መካከል ብዙዎቹን ከልክ ያለፈ ሙቀት፣ በቂ ያልሆነ ማቀዝቀዣ፣ አጭር ዑደት ወይም የማቀዝቀዣ-ቻናል ሁኔታን ያገናኛል። ምክንያቱን ሳያገኙ ሰፊ የማቀዝቀዣ ጊዜ ከመጨመር ይልቅ ትክክለኛውን ምርመራ ለመክፈት ምልክቱን ይጠቀሙ.
ገደቡ የሻጋታ-ቻናል ለውጥ፣ የሞት ወይም የፒን ማሻሻያ፣ የቁጥጥር-ፕሮግራም ለውጥ፣ የመሃል መቆለፊያ ለውጥ፣ የግፊት-ስርዓት ስራ ወይም ክዋኔን ከሚያስፈልገው ሬንጅ እና ማሽን መስኮት ውጭ ማድረግን በሚፈልግበት ጊዜ ይጨምራል። የሚለውን ተጠቀምየመከላከያ ጥገና መመሪያለተደጋጋሚ መሳሪያዎች ግኝቶች. የተዳከመ ዘዴ ዑደቱን እንዲዘገይ ሊያደርግ ይችላል፣ ነገር ግን ፈጣን ትዕዛዝ አይጠግነውም።
ፕሮጀክቱን በተለቀቀ የመነሻ መስመር ያጠናቅቁ። የምግብ አዘገጃጀቱን በፋብሪካው ማጽደቅ ሂደት ብቻ ያዘምኑ፣ የናሙናውን እና የመለኪያ መዝገቡን ያያይዙ እና የትኛውን ምርት፣ ሻጋታ፣ ሙጫ እና የማሽን ውቅር ውጤቱን እንደሚሸፍን ይግለጹ። ውድቅ የተደረጉ ሙከራዎችን በለውጥ ምዝግብ ማስታወሻ ውስጥ ያቆዩ። የሚቀጥለው ፈረቃ ተቀባይነት ያለውን ዑደት እንደገና ማባዛት እና ገደቡን ሲያብራራ, ማሻሻያው ለመደበኛ ምርት ዝግጁ ነው.
10 / መልሶችስለ ምት መቅረጽ ዑደት ጊዜ በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የ extrusion ምት የሚቀርጸው ዑደት ጊዜ የሚወስነው ምንድን ነው?
የዑደት ጊዜ የሚወሰነው በፓሪሰን ወይም በጥይት ዝግጅት፣ የሻጋታ እንቅስቃሴ፣ የዋጋ ግሽበት፣ ማቀዝቀዝ፣ ጭስ ማውጫ፣ መክፈቻ፣ መውጣቱ እና የታችኛው ተፋሰስ ማስተናገድ በሚያስፈልገው በጣም ቀርፋፋ መንገድ ነው። የምርት ጂኦሜትሪ፣ የግድግዳ ስርጭት፣ የሬንጅ ባህሪ፣ የሻጋታ ማቀዝቀዣ፣ የማሽን አርክቴክቸር እና ተቀባይነት ያለው ክፍል መመዘኛዎች ሁሉም በዚያ መንገድ ላይ ተጽዕኖ ያሳድራሉ። የትኛው ሰዓት ቆጣሪ ተጠያቂ እንደሆነ ከመወሰንዎ በፊት ትክክለኛውን ቅደም ተከተል እና የግብረመልስ ምልክቶችን ይለኩ.
ማቀዝቀዝ ሁልጊዜ የንፋሽ መቅረጽ ዑደት ረጅሙ ክፍል ነው?
በሊዮንደል ባዝል የንፋሽ መቅረጽ መመሪያ መሠረት ማቀዝቀዝ አብዛኛው የመቅረጫ ዑደት በብዙ የፖሊዮሌፊን አፕሊኬሽኖች ውስጥ ይይዛል፣ ነገር ግን በእያንዳንዱ መስመር ላይ ያለው ገባሪ ገደብ በራስ-ሰር አይደለም። የፓሪሰን ማድረስ፣ ክምችት መሙላት፣ የሻጋታ ማስተላለፍ፣ የሮቦት ማጽጃ፣ መከርከም ወይም ሙከራ ቀጣዩን ጅምር ሊመራ ይችላል። የጊዜ መስመር ቅዝቃዜን መቀነስ ሙሉውን ዑደቱን ይቀይራል ወይም ክፍሉን የበለጠ ሙቀትን ያስወጣ እንደሆነ ያሳያል.
ጦርነትን ሳያስከትል የማቀዝቀዝ ጊዜን እንዴት መቀነስ ይቻላል?
በመጀመሪያ የኩላንት አቅርቦትን እና የመመለሻ ሁኔታዎችን ፣ የወረዳውን ሚዛን ፣ የሰርጥ ንፅህናን ፣ የሻጋታ ሙቀትን ንድፍ እና በክፍሉ ላይ ያለውን ሞቃት ቦታ ያረጋግጡ ። የግድግዳውን ስርጭት ከሥዕሉ እና ከተፈቀደው ሂደት ጋር ያወዳድሩ. አንድ የሰነድ ሁኔታ ይቀይሩ፣ ሂደቱ እንዲረጋጋ ይፍቀዱ፣ እና ከሚያስፈልገው የድህረ-መውጣት ክፍተት በኋላ ልኬቶችን እና ቅርጾችን ያረጋግጡ። ተመሳሳይ የአካባቢ ሙቀት ክልል ከቀጠለ, የሻጋታ ወይም የግድግዳ ስርጭቱ የምህንድስና ግምገማ ያስፈልገዋል.
አጠር ያለ ዑደት ሁልጊዜ የትንፋሽ መቅረጽ ውጤትን ይጨምራል?
አይደለም የውጤት መጠን የሚጨምረው የተለወጠው ዑደት የመስመሩ ገደብ ሲሆን ተጨማሪ ክፍሎቹ ሲቀበሉ ብቻ ነው። ፈጣን የማሽን ክስተት ሞቃታማ ክፍሎችን፣ ብዙ ውድቅዎችን፣ የሮቦት መጨናነቅን፣ የመቁረጥ ጉዳትን ወይም የሞካሪ የኋላ መዝገብን መፍጠር ይችላል። በተመጣጣኝ ምርት, ቁሳቁስ, ሻጋታ, መገልገያ እና የጥራት ሁኔታዎች ውስጥ ተቀባይነት ያላቸውን ክፍሎች በአንድ ሰዓት ያወዳድሩ. የደረቅ-ዑደት እንቅስቃሴን፣ የንድፈ ሐሳብ ውጤትን እና ተቀባይነት ያለው ምርትን እንደ የተለየ አኃዝ ያቆዩ።
የፓሪሰን ፕሮግራም በዑደት ጊዜ ላይ ምን ተጽዕኖ ያሳድራል?
ቁሳቁስ በምርቱ ላይ በሚቀመጥበት ቦታ የፓሪሰን ፕሮግራሚንግ ይለወጣል። አላስፈላጊ ከባድ ቦታዎች ተጨማሪ ማቀዝቀዝ ሊፈልጉ ይችላሉ, ከመጠን በላይ ቀጫጭን ቦታዎች ደግሞ የምርት ሙከራዎችን ሊሳኩ ይችላሉ. በተከታታይ ማሽኖች ላይ, የግድግዳው መገለጫ ከዑደት ጊዜ ጋር ሊመሳሰል ይችላል, ስለዚህ የጊዜ ለውጥ የመገለጫ አቀማመጥን ሊቀይር ይችላል. የተቀመጠው ኩርባ ትክክል እንደሆነ ከመገመት ይልቅ ከዑደት ለውጥ በኋላ የግድግዳ ቦታዎችን፣ የክብደት እና የመገለጫ አሰላለፍ ያረጋግጡ።
ለዑደት ጊዜ ችግር ምን ውሂብ ወደ ኪንግግል መላክ አለበት?
የማሽኑን ሞዴል እና የመቆጣጠሪያ ሥሪት፣ የምርት ሥዕል፣ የሻጋታ እና የመሳሪያ መታወቂያዎችን፣ የሬንጅ ደረጃ እና ዕጣን፣ የምግብ አዘገጃጀት ክለሳን፣ የዑደት ቪዲዮን ከአስተማማኝ ቦታ፣ የክስተት ጊዜ መስመር፣ የማንቂያ ታሪክ፣ የክፍል ክብደት እና ግድግዳ ካርታ፣ ወሳኝ ልኬቶች፣ ጉድለት ፎቶዎች፣ የማሽን ማስገቢያ አየር እና የውሃ ማቀዝቀዣ ምልከታዎች፣ የታችኛው ተፋሰስ ማቆሚያ መንስኤዎች እና በተወሰነ ጊዜ ውስጥ ተቀባይነት ያለው ውጤት ይላኩ። ይህ ማስረጃ የማቀዝቀዝ፣ የመገልገያ መሳሪያዎች፣ መቆጣጠሪያዎች፣ መገልገያዎች፣ የቁሳቁስ እና የመስመር-ሚዛን መንስኤዎችን ለመለየት ይረዳል።

ምርቱን እና ዑደቱን እንደ አንድ ሥርዓት ተወያዩበት
ትክክለኛውን ክፍል ስዕል ፣ ሬንጅ ፣ ሻጋታ ፣ የማሽን ውቅር ፣ የአሁኑ ዑደት የጊዜ መስመር ፣ የመገልገያ ምልከታዎችን እና የጥራት ውጤቶችን ይላኩ። ኪንግግል በማሽኑ ፣በመሳሪያ ፣በመቆጣጠሪያዎች እና በምርት ዒላማ ዙሪያ ያሉትን ማስረጃዎች መገምገም ይችላል።
የምርት ውሂብዎን ይላኩ።ለዚህ መመሪያ ጥቅም ላይ የዋሉ ምንጮች
በኪንግግል የተስተናገዱ መመሪያዎች ስለተመዘገቡት መቆጣጠሪያዎች እና የማሽን ቅደም ተከተል መግለጫዎችን ይደግፋሉ። የፖሊሜር-አምራች መመሪያዎች የማቀዝቀዣ እና ጉድለት ግንኙነቶችን ይደግፋሉ. የ OSHA ምንጮች ለዩናይትድ ስቴትስ የደህንነት ድንበር ተካትተዋል። ከእነዚህ ምንጮች ውስጥ አንዳቸውም ለእያንዳንዱ ምርት ወይም ማሽን ሁለንተናዊ ዑደት ኢላማ አያቀርቡም።
- በኪንግግል የተስተናገደ አውቶማቲክ ብሎው መቅረጽ ማሽን ኦፕሬሽን መመሪያሴፕቴምበር 8፣ 2026 ላይ ደርሷል።
- Moog DigiPack III የፓሪሰን ግድግዳ ውፍረት ተቆጣጣሪ መመሪያ፣ MRJ06301በኪንግግል የተዘጋጀ፣ ሴፕቴምበር 8፣ 2026 ላይ ደርሷል።
- LyondellBasell፣ የፖሊዮሌፊን ብሎው መቅረጽ መመሪያሴፕቴምበር 8፣ 2026 ላይ ደርሷል።
- ፎርሞሳ ፕላስቲኮች፣ ፖሊ polyethylene ኤክስትራክሽን ንፋስ የሚቀርጸው ሂደት መመሪያሴፕቴምበር 8፣ 2026 ላይ ደርሷል።
- OSHA 29 CFR 1910.147, የአደገኛ ኢነርጂ ቁጥጥርሴፕቴምበር 8፣ 2026 ላይ ደርሷል።
- OSHA 29 CFR 1910.212, ለሁሉም ማሽኖች አጠቃላይ መስፈርቶችሴፕቴምበር 8፣ 2026 ላይ ደርሷል።