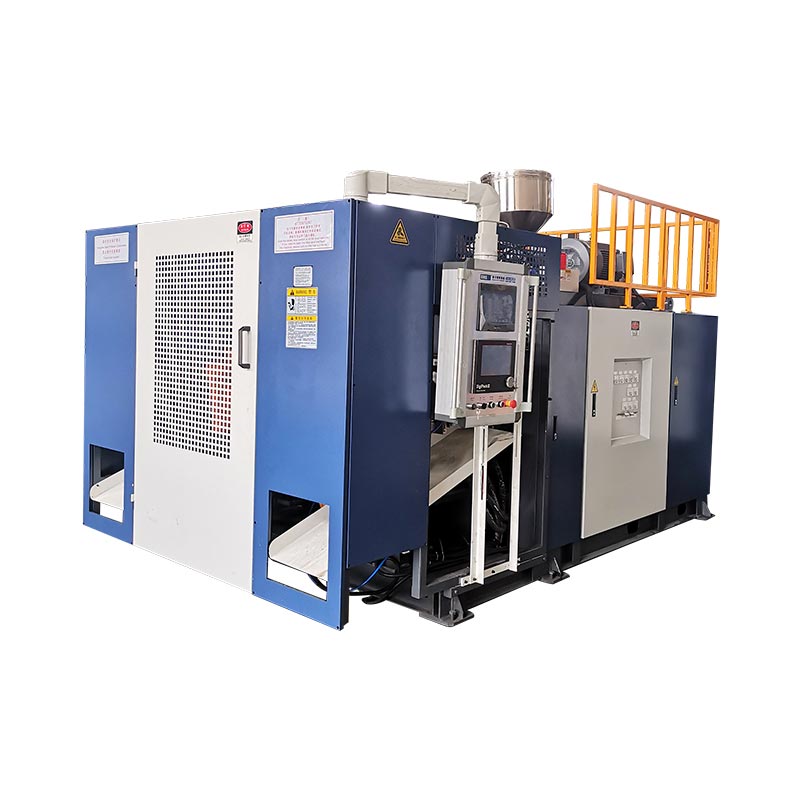
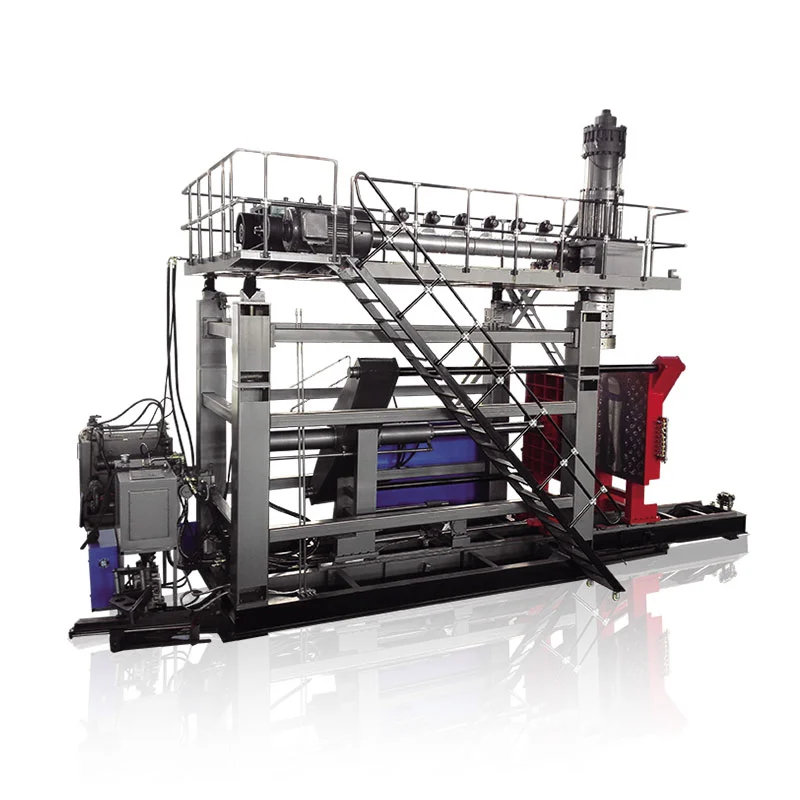
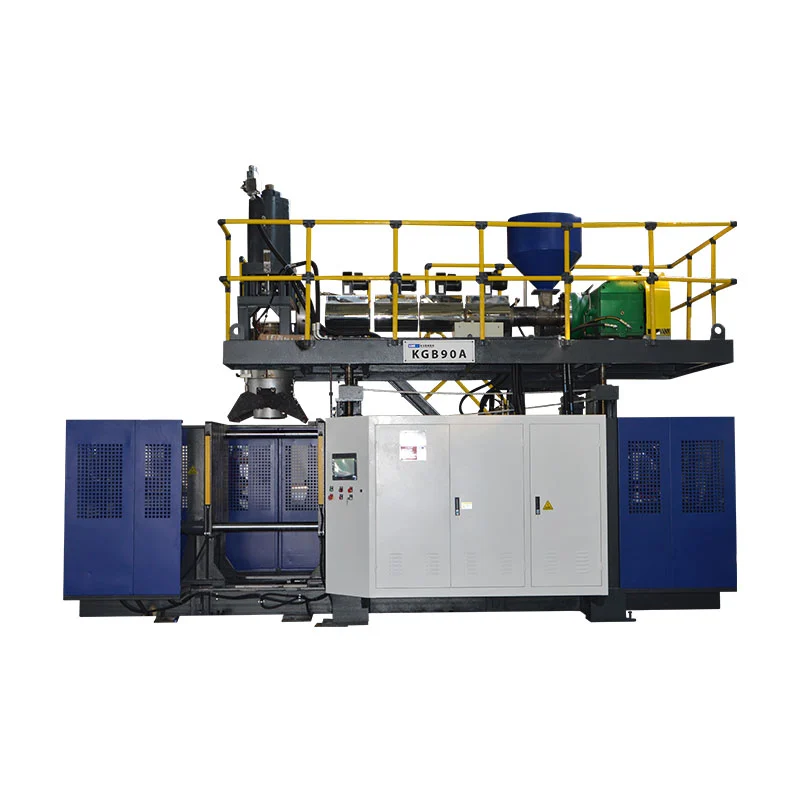
በጥቅሱ ላይ “አውቶማቲክ” በሚለው ቃል ሳይሆን ማድረስ ባለበት ምርት እና ከተቀረጹ በኋላ የተካተቱትን ኦፕሬሽኖች በመጠቀም አውቶማቲክ ምት የሚቀርጸውን ማሽን ይምረጡ። ለኤክስትራክሽን ምት መቅረጽ፣ ሬንጅ፣ መሣርያ፣ ማውጣት፣ መከርከም፣ ምርመራ እና ማስተላለፍ እንደ አንድ የምርት ሥርዓት ይግለጹ። በመጨረሻው የመልቀቂያ ነጥብ ላይ ተቀባይነት ባላቸው ኮንቴይነሮች ላይ ያለውን ውቅረት ማጽደቅ እንመክራለን እንጂ ካታሎግ ደረቅ-ዑደት ምስል አይደለም።
ሰዎች አሁንም ብልጭታ ሲያስወግዱ፣ ጠርሙሶችን መፈተሽ ወይም ካርቶኖችን ሲሞሉ የሚቀርጸው ማሽን አውቶማቲክ ዑደት ማሄድ ይችላል። ያ ለትንሽ፣ ለሚለዋወጠው የምርት ክልል ትክክለኛው ዝግጅት ሊሆን ይችላል። የኢንቨስትመንት ጉዳይ እነዚያ ስራዎች ጠፍተዋል ብለው ከገመተ የተሳሳተ ዝግጅት ነው. ዋጋዎችን ከማነፃፀር በፊት ድንበሩን ይግለጹ.
ከትእዛዝ በፊት አስፈላጊ የሆኑ አምስት ውሳኔዎች
- ራስ-ሰር ደረጃዎችን ከማነፃፀርዎ በፊት የቅርጽ ሂደቱን ከክፍሉ ጋር ያዛምዱ።
- በእጅ የሚቆይ ሥራን ጨምሮ እያንዳንዱን የማስተላለፊያ እና የማጠናቀቂያ ሥራ ይግለጹ።
- የቅርጽ መጠኑን በመከርከም፣ በመመርመር እና በማሸግ አቅም ማመጣጠን።
- ያልተቋረጠ ምርትን ብቻ ሳይሆን የስህተት መልሶ ማግኛን እና ለውጦችን ይሞክሩ።
- በተመሳሳዩ ሁኔታዎች ውስጥ በአንድ ተቀባይነት ባለው ኮንቴይነር አጠቃላይ የመስመር ወጪን ያወዳድሩ።

በንፋሽ መቅረጽ ውስጥ "አውቶማቲክ" ምን ይሸፍናል?
"አውቶማቲክ" ስራዎችን እንዴት እንደሚቆጣጠሩ ይገልጻል. የፕላስቲክ ክፍል እንዴት እንደሚፈጠር አይለይም. አውቶማቲክ የማስወጫ ምት የሚቀርጸው ማሽን እና የ PET ጠርሙስ ማፍያ ማሽን ሁለቱም በፕሮግራም የተቀመጡ ቅደም ተከተሎችን ማስኬድ ይችላሉ ፣ነገር ግን የተለያዩ የቁሳቁስ ዝግጅት ፣የመሳሪያ እና የማጠናቀቂያ ዝግጅቶች ያስፈልጋቸዋል። ሙሉ በሙሉ አውቶማቲክ ፎልዲንግ ማሽን የሚፈልግ ገዢ የሂደቱን ጥያቄ በቅድሚያ መፍታት አለበት።
በ extrusion ንፉ መቅረጽ ውስጥ፣ ማሽኑ ፓሪሰን የሚባል የቀለጠ ቱቦ ይሠራል። ሻጋታው ያንን ቱቦ ይይዛል, እና አየር ክፍተቱን ይመሰርታል. PET የመለጠጥ ምት መቅረጽ የተዘረጋ እና የተነፈሰ ቅድመ ቅርጽ ይጠቀማል። እነዚያ የተለያዩ የመነሻ ቅጾች የ PET ቅድመ-ቅጽ ጭነት መመሪያ ለHDPE ሳሙና ጠርሙስ መስመር ሙሉ የግዢ መመሪያ ያልሆነበትን ምክንያት ያብራራሉ።
| ውሳኔ | የኤክስትራክሽን ምት መቅረጽ | PET የመለጠጥ ምት መቅረጽ |
|---|---|---|
| የመነሻ ቅጽ | ቀልጦ የተሠራ ፓሪሰን | PET ቅድመ ቅርጽ |
| የጋራ የግዢ አውድ | HDPE ጠርሙሶች፣ የተያዙ መያዣዎች እና የኢንዱስትሪ ባዶ ክፍሎች | ከቅድመ ቅርጾች የተሰሩ የመጠጥ ጠርሙሶችን ያፅዱ |
| ራስ-ሰር ጥያቄዎች | ክፍል መልቀቅ፣ ብልጭታ ማስወገድ፣ መከርከም፣ መሞከር እና ማስተላለፍ | ቅድመ-ቅርጽ አያያዝ, ማሞቂያ / የዝርጋታ-የነፋ ቅደም ተከተል እና የጠርሙስ ሽግግር |
የሂደቱ ማጣቀሻ፡የኪንግግል ምት መቅረጽ ማሽን መመሪያ. የምርት ጂኦሜትሪ እና የሬንጅ ደረጃ የመጨረሻውን የሂደቱን ምርጫ ይወስናሉ.
ማሽኑን, ሴሉን እና መስመሩን ይለያዩ
የማሽን ደረጃ አውቶማቲክ ዑደት የተስማማውን የቅርጽ ቅደም ተከተል ይሸፍናል። አውቶሜትድ ሕዋስ በዛ ማሽን ዙሪያ የተወሰነ አያያዝን ወይም ማጠናቀቅን ይጨምራል። የምርት መስመር ተከታታይ ስራዎችን በተስማማ ተቀባይነት ባለው የምርት ወሰን ያገናኛል። ማሸግ በዚያ ወሰን ውስጥ ሊሆን ይችላል፣ ወይም የተለየ የፋብሪካ ስራ ሆኖ ሊቆይ ይችላል።
እነዚህ ጠቃሚ የግዢ ልዩነቶች ናቸው, እያንዳንዱ አቅራቢ አንድ አይነት ቃላትን እንደሚጠቀም ቃል መግባት አይደለም. ትክክለኛ ስራዎችን በዝርዝሩ ውስጥ ያስቀምጡ. "ሙሉ በሙሉ አውቶማቲክ" ያለ መሳሪያ ዝርዝር ለተለያዩ ትርጓሜዎች ብዙ ቦታ ይተዋል.
እንደ “አውቶማቲክ መቅረጽ፣ ተኮር መውጣት፣ ብልጭ ድርግም የሚል እና የሚያንጠባጥብ-የተፈተነ ፈሳሽ” ያለ ልዩ መግለጫ በሰፊው መለያ ላይ እንመርጣለን። የተጠናቀቀው ምርት የት እንደሚታይ እና አሁንም ትኩረት የሚያስፈልገው ለገዢው ይነግረዋል. የቁሳቁስ መሙላት፣ ናሙና፣ የቆሻሻ አያያዝ እና የካርቶን ለውጦች እንዲሁ ባለቤቶችን ይፈልጋሉ፣ ምንም እንኳን የተለመደው የቅርጽ ቅደም ተከተል ያለ ተደጋጋሚ የእጅ አያያዝ በሚሄድበት ጊዜም።
በተመሳሳይም, አውቶማቲክ መቆጣጠሪያ ከሁሉም ኤሌክትሪክ አንፃፊ ጋር አንድ አይነት አይደለም. የመንዳት አይነት፣ የጣቢያ ዝግጅት፣ የጭንቅላት ቆጠራ እና አውቶሜሽን ስፋት የተለያዩ ምርጫዎች ናቸው። እንደ አንድ ፕሪሚየም መግለጫ ከመመልከት ይልቅ እያንዳንዳቸውን ከሥራው ጋር ይከልሱ።
በክፍል እና በምርት መርሃ ግብሩ ይጀምሩ
የምርት መስመሩን ለመለየት የጠርሙስ መጠሪያ መጠን በቂ አይደለም። ጠባብ ክብ ጠርሙዝ እና ሰፊ እጀታ ያለው መያዣ አንድ አይነት ፈሳሽ መጠን ሊሸከም ይችላል ነገር ግን የተለያዩ ሻጋታዎችን, የመውሰጃ መሳሪያዎችን እና ድጋፎችን ይፈልጋሉ. መስመሩ የ"2 ኤል ምርት" ረቂቅ ሳይሆን ትክክለኛውን ውጫዊ ቅርጽ መያዝ አለበት።
በሚለቀቅበት ጊዜ የሚጠበቀውን የክፍል ስዕል እና የተጠናቀቀውን ሁኔታ ይጀምሩ። የአንገት አጨራረስን ፣ የመክፈቻውን እጀታ ፣ የሰውነት ልኬቶችን ፣ የታለመውን ክብደት እና ወሳኝ የጥራት መስፈርቶችን ይመዝግቡ። ትክክለኛውን የሬንጅ ደረጃ፣ የቀለም ጥቅል እና እንደገና ጥቅም ላይ የዋለ ወይም እንደገና የመፍጨት ሁኔታን ያረጋግጡ። እነዚህ ዝርዝሮች የታቀደውን ሙከራ ከታቀደው ሥራ ጋር ተዛማጅነት አላቸው.
የሽያጭ እቅዱን ወደ የማምረቻ መስፈርት ይተርጉሙ
ተቀባይነት ያላቸውን ኮንቴይነሮች በፈረቃ ብዛት፣ ባች መጠኖች እና ድግግሞሽን ይቀይሩ። አብዛኛዎቹ ትዕዛዞች አጫጭር ሩጫዎች እና ሰፊ የመሳሪያ ለውጦች የሚያስፈልጋቸው ከሆነ ከፍተኛ የሰዓት ክፍያ ጠቃሚ አይሆንም። ቀርፋፋ ግን ለመለወጥ ቀላል የሆነ ሕዋስ ያንን የምርት ድብልቅ በተሻለ ሁኔታ ሊያሟላ ይችላል። ከከፍተኛው የካታሎግ ውፅዓት ብቻ የትኛውም መደምደሚያ ላይ መድረስ አይቻልም።
የመጀመሪያውን የማስነሻ ጠርሙስ ብቻ ሳይሆን የምርት ቤተሰብን ይዘርዝሩ። በጣም ሰፊውን ክፍል, በጣም ከባድ የሆነውን እና ለመያዝ ወይም ለመከርከም በጣም ከባድ የሆነውን ይለዩ. እነዚህ የተለያዩ SKUs ሊሆኑ ይችላሉ። ከዚያም የትኞቹ ምርቶች በመነሻ ግንባታ ላይ መሮጥ እንዳለባቸው እና የትኛው የወደፊት መሳሪያ ወይም የተለየ መሳሪያ እንደሚያስፈልጋቸው ይወስኑ.
- የሙከራ ጽሑፉን እሰርስዕል መከለስ, ሬንጅ, የተጠናቀቀ ክብደት እና አስፈላጊ ሙከራዎች.
- የማስረከቢያ ሁኔታን ያዘጋጁ:የተከረከመ፣ የተፈተሸ፣ ተኮር፣ የተቆጠረ ወይም የታሸገ።
- የጊዜ ሰሌዳውን ይግለጹ;ጥሩ ኮንቴይነሮች በፈረቃ፣ የስራ ሰአታት እና የታቀዱ የ SKU ለውጦች።
- የመሳሪያውን ቤተሰብ ይፈትሹ፡ሻጋታዎች፣ የጭንቅላት መቆንጠጥ፣ መቆንጠጫ ዕቃዎች፣ የጎጆ መቁረጫ እና የሙከራ ማኅተሞች።
- የሕዋስ ፖስታውን ያጽድቁ፡መገልገያዎች, ጥበቃ, የአገልግሎት መዳረሻ እና የምርት ፍሰት.
የጣቢያ ብዛት፣ የሞት መሸጫዎች እና ክፍተቶች የተለየ ግምገማ ያስፈልጋቸዋል። ሁለት ጣቢያዎች ማለት ሁለት ማሰራጫዎች ማለት አይደለም. ባለብዙ ጭንቅላት ምት የሚቀርጸው ማሽን እያንዳንዱን የጠርሙስ ቅርጽ ከመውጫው ክፍተት ጋር እንዲስማማ አያደርገውም። ባለ ብዙ ሽፋን ጭንቅላት የግድግዳ ግንባታን እንጂ በእያንዳንዱ ክስተት የተጠናቀቁትን መያዣዎች ብዛት አይገልጽም.
የኪንግግልባለብዙ ጭንቅላት ከባለብዙ-ጉድጓድ መመሪያ ጋርእነዚያን የውቅር ልዩነቶች ያብራራል። አውቶማቲክ አቀማመጥን ከማስተካከልዎ በፊት ያንን ግምገማ ይጠቀሙ። የጉድጓድ ዝግጅቱ ከተስተካከለ በኋላ የማስወጫ እና የማጠናቀቂያ መሳሪያዎች እያንዳንዱን ቦታ በማስተላለፍ እና በጥራት ፍተሻዎች መጠበቅ አለባቸው።
በጣም ጠቃሚው መጠይቅ ሥዕል፣ የቁሳቁስ ዝርዝር መግለጫ፣ የምርት መርሐግብር እና የጥራት ፍቺን ያካትታል። ለ HDPE ጠርሙስ ማምረቻ መስመር፣ እነዚህ ግብዓቶች ከሌሉበት “አውቶማቲክ የፕላስቲክ ጠርሙስ ማምረቻ ማሽን” ጥያቄ ትክክለኛውን የመስመር ወሰን መመስረት አይችልም።
የምርት ጥራትን የሚያዘጋጁትን የማሽን ስርዓቶችን ያረጋግጡ
የታችኛው ተፋሰስ አውቶማቲክ ያልተረጋጋ ፓሪሰንን፣ ተገቢ ያልሆነን መቆንጠጥ ወይም ሻጋታውን ለመያዝ በጣም ለስላሳ የሚተውን ክፍል መጠገን አይችልም። የማስተላለፊያ ስርዓቱ ሊደገም የሚችል ውጤት ከማስገኘቱ በፊት የመቅረጽ ሂደቱ ሊደገም የሚችል ጽሑፍ ማዘጋጀት አለበት። አለበለዚያ ሮቦቱ የማይጣጣሙ ክፍሎችን ለማንቀሳቀስ ትክክለኛ መንገድ ይሆናል.
የንፋሽ መቅረጽ ማሽን አስፈላጊ ክፍሎች ኤክስትራክተር ፣ ዳይ ጭንቅላት ፣ ክላምፕንግ አሃድ ፣ የንፋስ ስርዓት ፣ የማቀዝቀዣ ወረዳዎች እና መቆጣጠሪያዎች ያካትታሉ። በክፍል ስሞች ብቻ ከመምረጥ ይልቅ ለተፈቀደው ክፍል ያደረጉትን አስተዋጽዖ ይገምግሙ። የታወቀ የ PLC ብራንድ፣ ለምሳሌ፣ የቀረበውን የምግብ አሰራር ተግባራት ወይም የታችኛው ተፋሰስ ግንኙነትን አያቋቁምም።
| ስርዓት | ምን እንደሚገመገም | ለመጠየቅ ማስረጃ |
|---|---|---|
| መውጣት እና ጭንቅላት መሞት | ረዚን ተስማሚነት፣ አጠቃላይ የፓሪሰን ፍላጎት እና የውጤት ሚዛን | የምርት ናሙናዎች እና ተለይተው የሚታወቁ የቁሳቁስ ሁኔታዎች |
| የፓሪሰን ቁጥጥር | በክፍል ወሳኝ ቦታዎች ላይ የግድግዳ ስርጭት | አቀማመጥ-ተኮር ልኬቶች እና የተቀመጠ የምግብ አሰራር |
| ሻጋታ እና መቆንጠጥ | የመሳሪያ ብቃት፣ መቆንጠጥ እና የመልቀቂያ ማጽዳት | የጸደቁ ስዕሎች እና የተቀረጹ-ክፍል ፍተሻ |
| ማቀዝቀዝ እና አያያዝ | በታቀዱት የመልቀቂያ እና የመያዣ ነጥቦች ላይ ከፊል ግትርነት | ሙከራውን ከትክክለኛው ክፍል ጋር ያስተላልፉ |
| መቆጣጠሪያዎች | ቅደም ተከተል፣ ማንቂያዎች፣ የምግብ አዘገጃጀት ወሰን እና የታችኛው ተፋሰስ ምልክቶች | የተግባር ማሳያ እና የበይነገጽ ዝርዝር |
ተጨባጭ ማጣቀሻ፡ የኪንግግል 2 ኤል ነጠላ ጣቢያ ማሽን
የKGB2L ምርት ገጽከፍተኛው የመያዣ አቅም 2 ኤል፣ 50 ሚሜ ስፒል፣ 30 ኪ.ግ / ሰ HDPE የማቅለጥ አቅም እና ከፍተኛው የሻጋታ መጠን 360 × 380 ሚሜ ይዘረዝራል። እንዲሁም በ 100 ml-1 L ክልል ውስጥ ለትናንሽ ጠርሙሶች ሁለት-, ሶስት እና አራት-መውጫ ውቅሮችን ይገልፃል. እነዚህ እሴቶች የታቀደ ሥራን ለማጣራት ይረዳሉ; የመሳሪያ ግምገማን አይተኩም።
ተመሳሳዩ ገጽ 600 PC/HR “ውጤት(ደረቅ ሳይክል)” ብሎ ይሰይመዋል። ያ የታወቀው የሻምፕ ጠርሙስ፣ ሻጋታ እና የማጠናቀቂያ መስመር ተቀባይነት ያለው ውጤት አይደለም። የምርት መስፈርት ትክክለኛውን ቁሳቁስ, የማቀዝቀዣ ጊዜ, ንቁ ቦታዎችን እና የፍተሻ ሁኔታን ይፈልጋል. የደረቅ-ዑደት ግቤት እንደ የታተመ እንቅስቃሴ ማጣቀሻ አድርገው ይያዙት።
ለባለብዙ መውጫ ፕሮፖዛል፣የተዋሃደውን አጠቃላይ የፓሪሰን ብዛት እና የጉድጓድ ተስማሚነት ያረጋግጡ። የተጠናቀቀው የጠርሙስ ክብደት ገላጩ የሚያቀርበውን ብልጭታ አያካትትም። ተጨማሪ ማሰራጫዎች በ extrusion, በማቀዝቀዝ እና በማጠናቀቅ ላይ ያለውን ፍላጎት ሊጨምሩ ይችላሉ. የጭንቅላት ቆጠራ ብቻ ጥቅም ላይ ሊውል የሚችል የምርት መጠን መመስረት አይችልም።
የቅርጽ ስርዓቱን የምናፀድቀው ወሳኝ ክፍል መለኪያዎች እና የዝውውር ባህሪ በተስማሙት ሁኔታዎች ከተረጋጋ በኋላ ብቻ ነው። እነዚያን ችግሮች ከመፍታቱ በፊት ማጓጓዣ መጨመር ችግሩን ወደ መስመሩ የበለጠ ያንቀሳቅሰዋል. ለግድግድ ስርጭት, ይጠቀሙparison ፕሮግራሚንግ መመሪያከምርቱ ስዕል ጎን ለጎን.
ከመመገብ አንስቶ እስከ ተቀባይነት ያላቸው መያዣዎች ድረስ ያለውን መስመር ይግለጹ
ለነፋስ መቅረጽ አውቶማቲክ በጣም ጠንካራው መግለጫ ምርቱን በእያንዳንዱ ቀዶ ጥገና ይከተላል። እያንዳንዱ ሞጁል ምን እንደሚቀበል, ምን እንደሚያቀርብ እና ከሚቀጥለው ሞጁል ጋር ያለው ግንኙነት ማን እንደሆነ ይናገራል. ይህ ከተስማማው የሂደት ወሰን ከሌለ ረጅም የሮቦቶች፣ የማጓጓዣ እና ዳሳሾች ዝርዝር የበለጠ ጠቃሚ ነው።
ኪንግግል ታትሟልአውቶማቲክ ችሎታዎችየታችኛው ተፋሰስ መከርከም ፣ ምርመራ እና ማሸግ ያካትቱ። ለአንድ ጠርሙስ ፕሮጀክት ያንን ችሎታ ወደ አንድ የተወሰነ ስፋት ይተርጉሙ። አውቶማቲክ ማራገፍ፣ አንገት መቁረጥ፣ መፍሰስ መሞከር እና ማሸግ የተለያዩ ተግባራት ናቸው። ማንም ከሌላው መገኘት በጸጥታ ሊታሰብ አይገባም።
| ኦፕሬሽን | የሚፈታ ጥያቄ | ተቀባይነት ማረጋገጫ |
|---|---|---|
| መመገብ | ማጓጓዣ፣ ማደባለቅ እና የቁሳቁስ ደረጃ ቁጥጥርን የሚያቀርበው ማነው? | የተፈቀደው ቁሳቁስ ያልተጠበቀ የአቅርቦት መቆራረጥ ሳይኖር ወደ ሆፐር ይደርሳል. |
| ማውጣት | ክፍሉ የተያዘው የት ነው ፣ እና ክፍሉን የሚተወው የትኛው አቅጣጫ ነው? | በሙከራ ጽሑፉ ላይ ምንም ያመለጠ ማስተላለፍ ወይም ተቀባይነት የሌለው ምልክት ማድረግ። |
| ማበላሸት እና ማሳጠር | የትኞቹ ብልጭታ እና አጨራረስ ባህሪያት ተወግደዋል? | የሚያስፈልጉት ጠርዞች, አንገት እና እጀታ ክፍተቶች የክፍሉን ትርጉም ያሟላሉ. |
| ምርመራ እና አለመቀበል | የትኞቹ ሙከራዎች በመስመር ውስጥ ናቸው እና ያልተሳኩ ክፍሎች እንዴት ይለያሉ? | የተስማሙ የፈተና ናሙናዎች ተለይተዋል እና በትክክል ተመርተዋል. |
| ማጓጓዝ እና ማሸግ | የትኛው የጠርሙስ ሁኔታ እና ዝግጅት ወደ ቀጣዩ ጣቢያ መድረስ አለበት? | ማስተላለፍ, ማጠራቀም እና የመጨረሻ ቆጠራ ሥራ በተስማማው መጠን. |
ለእያንዳንዱ ወሰን የውህደት ባለቤት የሚል ስም ይስጡት። የማሽኑ አቅራቢው መውጣቱን ካቀረበ እና ሌላ አቅራቢ የፍሳሽ ሞካሪውን ካቀረበ፣ አንድ ሰው አሁንም የጠርሙሱን አቅጣጫ፣ የዝውውር ቁመትን፣ ክፍተትን እና የእጅ መጨባበጥን ማጽደቅ አለበት። ተኳሃኝ የሚመስሉ ሞጁሎችን መግዛት የተዋሃደ ሕዋስ ከመግዛት ጋር አንድ አይነት አይደለም።
“ዝግጁ”፣ “አሁን ያለው ክፍል”፣ “ዑደት እንደተጠናቀቀ” እና የስህተት ሁኔታዎች እነዚያ ምልክቶች በሚያስፈልጉበት ቦታ እንዴት እንደሚወከሉ ይስማሙ። የትኛው ተቆጣጣሪ ማቆሚያ እንደሚያስጀምር እና የትኛው ክፍል የአስጀማሪውን ስህተት ሪፖርት እንደሚያደርግ ይለዩ። ትክክለኛው አርክቴክቸር ፕሮጀክት-ተኮር ነው፣ ነገር ግን ኃላፊነቱ ግልጽ ሆኖ ሊቆይ አይችልም።
ከተፈቀደው-ምርት መንገድ ተለይተው የቆሻሻ ፍሰትን ያረጋግጡ። የተወገደ ፍላሽ መሰብሰብ እና ስምምነትን ይፈልጋል። እንደገና ጥቅም ላይ ማዋል በእቃው እና በምርት መስፈርቶች ላይ የተመሰረተ ነው; አውቶማቲክ የመፍጫ ግንኙነት ምንም ዓይነት ዳግም መፍጨት በመቶኛ አይፈቅድም። የቁሳቁስን የምግብ አዘገጃጀት ቁጥጥር ያድርጉ.
ለጠርሙስ መፍሰስ ሙከራ፣ የሙከራ ዘዴውን፣ መጠቆሚያውን፣ የማተም ሁኔታን እና የተስማሙ የፈተና ናሙናዎችን ይግለጹ። የሙከራ ጣቢያ አረንጓዴውን ውጤት ከማሳየት ያለፈ ነገር ማድረግ አለበት። ውድቀቶችን በአስተማማኝ ሁኔታ መለየት እና ውድቅ የተደረገባቸው ክፍሎች ሳይስተዋሉ ወደ ጥሩ ምርት ማጓጓዣ እንዲመለሱ ሳያስፈልግ ቆጠራዎችን መመዝገብ አለበት።
የስፋት ስዕሉ የጥገና እና የሻጋታ-ለውጥ መዳረሻን ማሳየት አለበት. ኪንግግልን ይጠቀሙየመገልገያ እና የፋብሪካ-አቀማመጥ መመሪያኃይልን, አየርን, ውሃን እና ቦታን ከሁሉም የተካተቱ ረዳቶች ጋር ለማቀናጀት.
የእጅ መውጫው የሚቀርጸው ማሽን ከማድረግ በፊት ውጤቱን ሊገድብ ይችላል።
የሚቀርጸው የማምረቻ መስመር የሚያቀርበው የተገናኙት ሥራዎች ሊቆዩ የሚችሉትን ብቻ ነው። በጣም ፈጣኑ ሞጁል ላልተወሰነ ጊዜ ቀርፋፋ መቁረጫ፣ ሞካሪ ወይም ማሸጊያ ጣቢያ ማካካስ አይችልም። Buffers መስመር አጭር መቋረጥ ከ ለማገገም ጊዜ ይሰጣሉ; የማያቋርጥ የአቅም አለመመጣጠን አያስወግዱም።
በመጀመሪያ የእያንዳንዱን መሳሪያ መጠን በተመሳሳይ መሰረት ያስቀምጡ. ቁጥሩ ማለት ክስተቶችን፣ አጠቃላይ ክፍሎች፣ የተፈተኑ ክፍሎች ወይም ተቀባይነት ያላቸው መያዣዎችን መቅረጽ ማለት ነው? ቀጣይነት ያለው ሩጫን ብቻ ይሸፍናል ወይስ መሙላት እና ተራ ማቆሚያዎችን ያካትታል? ተመኖችን ያነጻጽሩ ከእነዚያ ፍቺዎች በኋላ ብቻ።
በግልጽ ከታሰበ የምርት መሠረት ጋር የተሰራ ምሳሌ
ከተቀረጸ እና ከተከረከመ በኋላ በሰዓት 480 ኮንቴይነሮችን የሚለቀቅ የታቀደ መስመርን አስቡበት። የአንድ-ቦታ ፍንጣቂ ሞካሪው ለተሟላ ጭነት፣ ሙከራ፣ ውሳኔ እና ማራገፊያ ቅደም ተከተል 8 ሰከንድ ያስፈልገዋል እንበል። በጣም ጥሩው አቅም በሰዓት 3,600 ÷ 8 = 450 ኮንቴይነሮች ናቸው. እነዚህ የታቀዱ ግምቶች እንጂ የተለካ የኪንግግል ማሽን ውጤት አይደሉም።
የገቢ መጠን፡ 480/ሰ · ተስማሚ የሞካሪ አቅም፡ 450/ሰ
ምንም እንኳን የሞካሪ ማቆሚያዎች ባይኖሩም, የሚመጡ ክፍሎች በሰዓት በ 30 ኮንቴይነሮች ከአቅም በላይ ይሆናሉ. 15 ጥቅም ላይ የሚውሉ ቦታዎች ያለው ቋት በ15 ÷ 30 = 0.5 ሰዓት ወይም 30 ደቂቃ ይሞላል። መስመሩን በባዶ ማጓጓዣ መጀመር አጭር ማሳያ አጥጋቢ ሊመስል ይችላል። አለመመጣጠን አሁንም አለ።
አሁን የተሟላ የሞካሪ ማቆሚያ ያስቡበት። በታሰበው የገቢ መጠን 480/ሰ፣ ክፍሎች በደቂቃ 8 ይደርሳሉ። ተመሳሳይ 15 ነፃ ቦታዎች 15 ÷ 8 = 1.875 ደቂቃዎች፣ 113 ሰከንድ ያህል፣ ያ ቋት ከመሙላቱ በፊት ይሰጣሉ። በዝግታ ጊዜ እና ሙሉ በሙሉ በሚቆምበት ጊዜ የመከማቸቱ መጠን የተለየ ነው።
እነዚያ ስሌቶች ጠቃሚ የሚሆኑት ቦታዎቹ በትክክል ጥቅም ላይ የሚውሉ ከሆነ ብቻ ነው። የሚጠቁም ፣ ጠባቂ የሚነካ ወይም አስፈላጊውን አቅጣጫ ጠብቆ ማቆየት የማይችል ጠርሙስ ትክክለኛ የማቆያ ቦታ አይፈጥርም። ደህንነቱ የተጠበቀ የማከማቸት ገደብ ከመድረሱ በፊት መቆጣጠሪያዎቹ የተስማሙ ምላሽ ያስፈልጋቸዋል።
ጂኦሜትሪ እና ፍጥነትን ያረጋግጡ
የመውሰጃ መሳሪያዎች እና ማጓጓዣዎች ክፍሉን በትክክለኛው የመልቀቂያ ሁኔታ መያዝ አለባቸው. ሊደገም የሚችል የመያዣ ቦታን ይለዩ። አንገት፣ አካል ወይም ብልጭታ ያንን ቦታ መስጠቱን እና መቁረጡ ከሚቀጥለው ዝውውር በፊት ያስወግደዋል ወይ የሚለውን ያረጋግጡ። በመጀመሪያው መውሰጃ ላይ የሚገኝ ባህሪ በሁለተኛው ላይ ላይኖር ይችላል።
የማሽን ፍጥነት ከመጨመርዎ በፊት ያንን ዳቱም ሰንሰለት እንፈታዋለን። በተመጣጣኝ ፍጥነት የሚዘዋወር እና በትንቢታዊ ሁኔታ የሚያገግም መስመር ተደጋጋሚ የእጅ መቀየር ከሚያስፈልገው የተሻለ የምርት ሃብት ነው። የሚመረጠው መፍትሔ የተሻሻለው የመሳሪያ አሠራር፣ የተለየ የዝውውር ቅደም ተከተል ወይም ተጨማሪ የታችኛው ተፋሰስ አቅም ሊሆን ይችላል - ፈጣን የመቅረጽ ዑደት አይደለም።
በመጨረሻም, ከተስማሙበት የፍተሻ ነጥብ በኋላ ተቀባይነት ያላቸውን መያዣዎች ይቁጠሩ. ለምርመራ አጠቃላይ አጠቃላይ ቆጠራዎችን አቆይ፣ ነገር ግን እንደ መላኪያ-ውፅዓት አሃዝ አይጠቀሙባቸው። የኪንግግልየፋብሪካ ተቀባይነት መመሪያለምን የምርት መለያ፣ ድንበሮች እና የመመልከቻ ጊዜ በአንድ መዝገብ ውስጥ እንደሚገኙ ያብራራል።
መስመሩ መልሶ ማግኘት እና ምርቶችን መለወጥ እንደሚችል ያረጋግጡ
ለስላሳ አውቶማቲክ ሩጫ አንድ የአሠራር ሁኔታን ብቻ ያረጋግጣል. ምርት መሙላትን፣ ያልተሳኩ ዝውውሮችን፣ ውድቅ ክፍሎችን፣ የታገዱ ማጓጓዣዎችን እና የምርት ለውጦችን ያካትታል። እነዚያ ክስተቶች በቅበላ እቅድ ውስጥ ቦታ ይገባቸዋል ምክንያቱም ምላሹ ሴሉ ወደ ቁጥጥር ምርት መመለሱን ይወስናል።
ከፋብሪካው ጎን፣ ከተጣራ ማሳያ በፊት የስህተት ማገገምን እናስቀምጣለን። ጠርሙሱ ማንሳቱን ካጣ፣ የሚቀጥለው ጥያቄ አንድ ሰው በምን ያህል ፍጥነት መልሶ እንደሚያስቀምጠው አይደለም። ጥያቄዎቹ ሚስቱን ምን እንዳወቀ፣ የትኛው እንቅስቃሴ እንደቆመ እና እንደገና ከመጀመሩ በፊት ህዋሱ እንዴት የታወቀ ሁኔታን እንደሚያረጋግጥ ናቸው። ተደጋጋሚ የእጅ እርማት ለምርመራ ምልክት እንጂ መደበኛ አውቶማቲክ ቀዶ ጥገና አይደለም።
ከተለቀቀ በኋላ ቀጭን-ግድግዳ ያለው ጠርሙስ ሲጠቁም, ብዙ የሂደቱን መቼቶች ከመቀየርዎ በፊት መያዣውን እና የድጋፍ ሁኔታን እንፈትሻለን. በሚተላለፉበት ጊዜ የክፍሉን ግትርነት፣ የቋሚ መገናኛ ነጥቦችን እና የእንቅስቃሴውን ቅደም ተከተል ይገምግሙ። ከዚያ አንድ ቁጥጥር የተደረገበትን እርማት ይሞክሩ እና ክፍሉን እንደገና ይፈትሹ። የበለጠ የሚይዝ ግፊት የመጀመሪያውን ከማስተካከል ይልቅ የተለየ ጉድለት ሊፈጥር ይችላል.
የውሃ ማፍሰስ ውድቅ ሲደረግ ተመሳሳይ ተግሣጽ ይሠራል። የተጎዱትን ናሙናዎች ያስቀምጡ እና ቦታውን እና ሰዓቱን ይለዩ. ከተቀረጸው አንገት እና ከቆንጣጣው ጎን ለጎን የሙከራ ማህተሙን እና የእቃውን ሁኔታ ያረጋግጡ። የሚያንጠባጥብ የሙከራ ግንኙነት እና የሚያንጠባጥብ መያዣ የተለያዩ እርማቶችን ይፈልጋሉ። እነዚያን ምክንያቶች ሳይለዩ የቅርጽ አሰራርን መቀየር ጊዜን ሊያባክን እና ስህተቱን ሊደብቅ ይችላል.
ስህተቱ ከመከሰቱ በፊት ማገገምን ይግለጹ
- የጀማሪውን ስህተት፣ የተጎዳውን ሞጁል እና የምርት ቦታን ይመዝግቡ።
- በተፈቀደው የቁጥጥር እና የደህንነት ንድፍ ወደተገለጸው ህዋሱ አምጡ።
- የተፈቀደላቸው ሰራተኞች በተደነገገው የመነጠል እና የመዳረሻ አሰራር መሰረት ስህተቱን እንዲፈቱ ያድርጉ።
- እንደገና ከመጀመርዎ በፊት በማስተላለፊያ ፣ በመፈተሽ እና በቦታዎች ላይ ያሉትን ክፍሎች ማስታረቅ ።
- በተስማማው የመልሶ ማግኛ ቅደም ተከተል ከቆመበት ቀጥል፣ ከዚያ አስፈላጊዎቹን የምርት ፍተሻዎች ያረጋግጡ።
እነዚህ የዕቅድ ደረጃዎች ናቸው፣ ወደሚጠበቁ መሣሪያዎች ለመግባት ወይም መቆለፊያን ለማለፍ ፈቃድ አይደሉም። የተቀናጀ ሕዋስ የሞዱል መስተጋብርን እና ሊታዩ የሚችሉ ጣልቃገብነቶችን የሚሸፍን የአደጋ ግምገማ ያስፈልገዋል።ISO 12100፡2010ለማሽነሪ አደጋ ግምገማ እና አደጋን ለመቀነስ አጠቃላይ መርሆዎችን ያዘጋጃል; ፕሮጀክቱ የሚመለከተውን ማሽን-ተኮር እና የመድረሻ መስፈርቶችን መለየት አለበት።
የተቀመጠ የምግብ አዘገጃጀት የግድ ሙሉ ለሙሉ መለወጫ አይደለም
መራጩ፣ መቁረጫው እና ሞካሪው በእጅ ተስተካክለው ሲቆዩ የምግብ አዘገጃጀት የሙቀት መጠንን እና የመቅረጽ እንቅስቃሴዎችን ሊያስታውስ ይችላል። የትኞቹ ቦታዎች እንደተቀመጡ፣ በሞተር የሚንቀሳቀሱ እና የአካላዊ መሳሪያ ለውጥ የሚጠይቁትን ይጠይቁ። ቴክኒካልሂደት አውቶማቲክ ሰነዶችለቃሚ፣ ለማራገፍ እና ለማፍሰስ-ሞካሪ ቦታዎች ከቅርጸት ጋር የተገናኙ ቅንብሮችን የኢንዱስትሪ ምሳሌ ይሰጣል። ይህ የመግለጽ ስፋትን ያሳያል; እነዚያን ተግባራት በእያንዳንዱ ማሽን ላይ አይመሰርትም.
ከተስማማው ዘዴ የአንዱ ቅርፀት የመጨረሻ ተቀባይነት ካለው ክፍል ወደ ቀጣዩ የመጀመሪያ ተቀባይነት ያለው ክፍል የለውጥ ጊዜን ይግለጹ። የመሳሪያ ሥራን, ማስተካከያዎችን, የቁሳቁስ ሽግግርን እና የጥራት መለቀቅን በተናጠል ይመዝግቡ. ይህ ፈጣን የምግብ አዘገጃጀት ማስታወስ የሚያድነውን እና የሜካኒካል ወይም የሂደት ስራ ምን እንደሆነ ያጋልጣል።
ዋጋን በእያንዳንዱ ተቀባይነት ባለው መያዣ ያወዳድሩ እንጂ አውቶማቲክ መለያዎችን አያወዳድሩ
ከፊል አውቶማቲክ በተቃራኒ ሙሉ በሙሉ አውቶማቲክ የንፋስ ማቀፊያ ማሽን ማወዳደር በተመሳሳዩ የምርት እና የምርት መርሃ ግብር መጀመር አለበት። አለበለዚያ፣ ርካሹ ጥቅስ ሌላውን ጥቅስ የሚያካትተውን አያያዝን፣ መፈተሽ ወይም ማሸግ ብቻ ሊያካትት ይችላል። የመሳሪያውን አጠቃላይ ድምር ከማወዳደርዎ በፊት የእኩል አቅርቦት ድንበሮችን ያወዳድሩ።
የተወሰነ ተደጋጋሚ ገደብ ሲያስወግድ አውቶማቲክ በጣም ተከላካይ ነው። ያ በእጅ ብልጭታ ማስወገድ፣ ወጥነት የሌለው ማስተላለፍ፣ አስቸጋሪ የፍተሻ እጅ ወይም የማሸጊያ ስራ ሊሆን ይችላል። ገደቡን ሳይለይ ተጨማሪ አውቶሜሽን መግዛት ተቀባይነት ያለው ምርት ሳያሻሽል የጥገና እና የመቀየር ስራን ይጨምራል።
የወጪ ድንበሩን የውጤት ወሰን ያህል ሰፊ ያድርጉት
ዋጋ በአንድ ተቀባይነት ያለው መያዣ = አጠቃላይ ዋጋ በተስማማው የምርት ወሰን ውስጥ ÷ በዚያ ወሰን ውስጥ የቀረቡ ተቀባይነት ያላቸው ኮንቴይነሮች
አሃዛዊው ከንጽጽር ጋር የተያያዙ ወጪዎችን ማካተት አለበት-ቁሳቁሶች, ጉልበት, መገልገያዎች, መሳሪያዎች, ጥገና እና የተመረጠው ካፒታል ወይም በላይ ሕክምና. ለሁለቱም አማራጮች ተመሳሳይ የሂሳብ አሰራር ዘዴን ይጠቀሙ. የታችኛው ተፋሰስ ሮቦት ነፃ አይደለም ምክንያቱም ዋጋው ከመቅረጽ-ማሽን ጥቅስ ውጭ ነው።
ተደጋጋሚ የሰው ተግባሮችን ይዘርዝሩ። አንድ ሰው አሁንም ቁሳቁሱን መሙላት፣ ቁርጥራጭ ማንቀሳቀስ፣ ክፍሎችን ናሙና መውሰድ፣ ካርቶኖችን መተካት፣ መሳሪያ መጠቀምን እና ለማንቂያ ደውል ምላሽ መስጠት ይችላል። አውቶማቲክ ቅደም ተከተል በሚሰራበት ጊዜ ብቻ ሳይሆን በመደበኛ ፈረቃ ላይ ያለውን የስራ ጫና ይገምቱ። አንድ ኦፕሬተር ሳይዘገይ ቼኮች ወይም መልሶ ማግኛ ሳይኖር ከአንድ በላይ ሕዋስ በደህና ማገልገል ይችል እንደሆነ ይወስኑ።
ለክትትል ጊዜ የኤሌክትሪክ ኃይልን በ kWh ይጠቀሙ እና ከተመሳሳይ ጊዜ ውስጥ ተቀባይነት ያላቸውን መያዣዎች ይጠቀሙ. በ kW ውስጥ ያለው ኃይል የተለያየ መጠን ነው. የተሟላ መስመርን በሚያወዳድሩበት ጊዜ የተስማሙትን ረዳቶች ያካትቱ፣ በተለይም ኮምፕረርተር፣ ቺለር ወይም መፍጫ በአስተያየቶቹ መካከል ከተቀየረ። የየመገልገያ መስፈርቶች መመሪያየተገናኘ ሃይል እና የክወና ፍላጎት ለምን ተለያይተው መቆየት እንዳለባቸው ያብራራል።
ለተደጋጋሚ የቅርጸት ለውጦች፣ ለእያንዳንዱ SKU የሚያስፈልጉትን ቋሚዎች እና መለዋወጫ መሳሪያዎች ይመርምሩ። ዝቅተኛ የመነሻ ሕዋስ ዋጋ በአስቸጋሪ ለውጦች ወይም ተጨማሪ የቅርጸት ክፍሎች ሊካካስ ይችላል። በተቃራኒው የተራቀቀ የማስተላለፊያ ስርዓት ለዝቅተኛ መጠን ያለው ምርት ተግባራዊ በሆነ የእጅ ማጠናቀቂያ መንገድ ላይ ላያስፈልግ ይችላል.
ፕሮፖዛሉን በሚያስወግዱት የምርት ውስንነት፣ ተቀባይነት ባለው ውጤት እና በሚተዉት ተደጋጋሚ ስራ ደረጃ እንዲሰጡን እንመክራለን። የበለጠ አውቶሜትድ ሕዋስ ቦታውን የሚያገኘው ጥቅሞቹ ከፋብሪካው ትክክለኛ የጊዜ ሰሌዳ ጋር ሲጣጣሙ ነው። "ሰው አልባ" በቂ የገንዘብ ክርክር አይደለም.
ሁለንተናዊ የመመለሻ ጥያቄ ሳይሆን የትብነት ጉዳዮችን ጠይቅ። የገዢውን ወጪ በመጠቀም የሚጠበቀውን ፍላጎት፣ አነስተኛ አጠቃቀምን እና ብዙ ተደጋጋሚ ለውጦችን ያወዳድሩ። ያ የሽያጭ መጠን ወይም የምርት ድብልቅ በሚቀየርበት ጊዜ እንኳን የኢንቨስትመንት ውሳኔውን ጠቃሚ ያደርገዋል።
ትዕዛዙን ከማስቀመጥዎ በፊት ውቅሩን ያጽድቁ
የተመረጠውን ፅንሰ ሀሳብ ከግዢው ትዕዛዝ በፊት ወደ ስምምነት መሳሪያ ዝርዝር፣ የሕዋስ አቀማመጥ እና ተቀባይነት ፕሮቶኮል ይለውጡ። በጣም ውድ የሆነው አሻሚነት ብዙውን ጊዜ የጠፋ ዳሳሽ አይደለም. እያንዳንዱ ወገን የሌላ ነው ብሎ ያስብ የነበረው ድንበር ነው።
የታመቀ ጠርሙስ ፕሮጀክት, የ2 L ነጠላ ጣቢያ መድረክተጨባጭ መነሻ ያቀርባል. የታተመው የሻጋታ ኤንቨሎፕ እና አነስተኛ-ጠርሙስ ባለብዙ-መሸጫ አማራጮች የመጀመሪያ ተስማሚ ግምገማን ይፈቅዳሉ። ትክክለኛው ስዕል, ሙጫ, የጭንቅላት አቀማመጥ እና የታችኛው ተፋሰስ ስፋት የታቀደውን ግንባታ ይወስናሉ. ያንን ውቅር ከድምጽ ብቻ አይምረጡ።
ሙከራውን የግዢ ጥያቄዎችን ይመልሱ
ሙከራው የተስማማውን የምርት ትርጉም መጠቀም እና የተጠቀሰውን ውጤት የሚደግፉ ስራዎችን ማካተት አለበት። የማፍሰሻ ሙከራ ወይም መከርከም የማስረከቢያ ወሰን አካል ከሆነ፣ የማይገናኝ ራሱን የቻለ ዑደት ከማቅረብ ይልቅ ከሴሉ ጋር ያሳዩት። ብዙ ቦታዎች ደካማ መውጫን ወይም ክፍተትን ሊደብቁ የሚችሉበትን የናሙና ማንነት ያቆዩ።
የመቀበያ መዝገብ እያንዳንዱን የይገባኛል ጥያቄ ከአንድ ዘዴ, ገደብ እና ከተጠበቀው ውጤት ጋር ማገናኘት አለበት. ያለ ቅድመ ሁኔታ እንደ "አልፏል" ያለ ቃል በገዢው ፋብሪካ ውስጥ የኮሚሽን ሥራን ሊመራ አይችልም. የKinggle FAT መመሪያለዚህ ማስረጃ የተሟላ መዋቅር ያቀርባል.
- ማንነትን ይገንቡ፡ማሽን, መሳሪያ, የቁጥጥር ስሪት እና የተካተቱ ሞጁሎች.
- የሙከራ ሁኔታዎች፡-ምርት, ሙጫ, ንቁ ቦታዎች እና የመገልገያ ሁኔታዎች.
- ጥራት፡ወሳኝ መለኪያዎች, የተግባር ሙከራዎች እና ምክንያቶችን አለመቀበል.
- የመስመር አፈጻጸም፡ተቀባይነት ያለው ቆጠራ, የእይታ ጊዜ, ማቆሚያዎች እና ጣልቃገብነቶች.
- ማገገምየተስማሙ የስህተት ሁኔታዎች እና የታየው ዳግም ማስጀመር ቅደም ተከተል።
- ርክክብ፡ስዕሎች, መመሪያዎች, የመሳሪያ መረጃ, ምትኬዎች እና ክፍት እቃዎች.
የፋብሪካ አገልግሎቶችን ወይም የሶስተኛ ወገን መሳሪያዎችን ከማጓጓዙ በፊት ሊባዙ በማይችሉበት ቦታ ከመቀበል የተለየ የፋብሪካ መቀበል። የቀሩትን ቼኮች አስቀድመው ይለዩ እና ኃላፊነት ይመድቡ። የፋብሪካ ሙከራ ያላካተተውን ሁኔታዎች ለማረጋገጥ በጸጥታ መጠየቅ የለበትም።
ስልጠናው ተራውን ስራ የሚሸፍን ሲሆን ስራዎቹ አውቶማቲክስ ወደ ኋላ የሚቀሩ መሆን አለባቸው። ኦፕሬተሮች ያልተሳካ ዝውውርን ማወቅ፣ የመነሻ ማንቂያውን መተርጎም እና የተፈቀደውን የመልሶ ማግኛ ዘዴ መከተል አለባቸው። ጥገና ህዋሱን ለመደገፍ የሚያስፈልጉትን ስዕሎች፣ የመልበስ መረጃ እና መዳረሻ ያስፈልገዋል።
ከኪንግግል ጋር አውቶማቲክ የማስወጣት ምት መቅረጽ ውቅርን ተወያዩ።የእቃ መያዢያውን ስዕል፣ የሬንጅ ደረጃ፣ የተጠናቀቀ ክብደት፣ አስፈላጊ ፈተናዎች፣ የምርት መርሃ ግብር እና የታቀዱ የታችኛው ተፋሰስ ስራዎችን በየፕሮጀክት መጠይቅ ገጽ.
ያነጋግሩ፡sales@kingggle.com · + 86-574-87103665. የተወሰነ የምርት እና የመስመር ወሰን የማሽን ዋጋን ብቻ ከመጠየቅ ይልቅ የውቅር ግምገማውን የበለጠ ጠቃሚ ያደርገዋል።
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
አውቶማቲክ ማራገፊያ ማሽን ከተጠናቀቀ የምርት መስመር ጋር ተመሳሳይ ነው?
ምርትን ማስወገድ፣ መቆረጥ፣ መፈተሽ ወይም ማሸግ ሲቀሩ አውቶማቲክ ማሽን የመቅረጽ እንቅስቃሴዎችን ሊቆጣጠር ይችላል። የተሟላ የምርት መስመር በእነዚያ ኦፕሬሽኖች መካከል ያለውን ሽግግር, ቁጥጥር እና የጥራት ወሰን ይገልጻል. እያንዳንዱን የተካተተ ሞጁል፣ በእጅ የሚሰራ ተግባር እና ያልተካተተ አገልግሎትን የሚለይ የመሳሪያ ዝርዝር እና አቀማመጥ ይጠይቁ። ምን እንደሚመጣ የሚወስነው አውቶማቲክ የሚለው ቃል ሳይሆን የግዢ ዝርዝር መግለጫ ነው።
ሙሉ በሙሉ አውቶማቲክ ማሽነሪ ማሽን አሁንም ኦፕሬተሮችን ይፈልጋል?
አዎ። የቁሳቁስ መሙላት፣ የጥራት ናሙና፣ የመሳሪያ ለውጦች፣ ጥገና እና ስህተት ማገገም አሁንም የተመደበ ሀላፊነቶች ያስፈልጋቸዋል። አውቶማቲክ እያንዳንዱን የምርት ተግባር ሳያስወግድ ተደጋጋሚ አያያዝን ያስወግዳል። ማሸግ እና ቆሻሻ አያያዝን ጨምሮ በሙሉ ፈረቃ እና በእውነተኛው የአገልግሎት አቀማመጥ ዙሪያ የሰው ኃይል ማቀድን ያቅዱ። የድጋፍ ሰጪ ሰራተኞች ከካሜራ ፍሬም ውጭ በሚቆዩበት አጭር ማሳያ የጉልበት ግምትን አታድርጉ።
አውቶማቲክ ማጥፋት፣ የጠርሙስ መፍሰስ መሞከር እና ማሸግ እንደ መደበኛ ተካትተዋል?
ናቸው ብለህ አታስብ። ጥቅሱ እያንዳንዱን ክዋኔ፣ የቀረቡትን መሳሪያዎች፣ የምርት ተኮር መሳሪያዎችን፣ የሙከራ ዘዴን እና መንገድን ውድቅ ማድረግ አለበት። የመውሰጃ ክፍል የፍሳሽ ሞካሪ አይደለም፣ እና አውቶማቲክ ማጓጓዣ አውቶማቲክ የማሸጊያ ዘዴ አይደለም። ለእያንዳንዱ የተጠቀሰው ሞጁል ምን ያልተጠናቀቀ ሁኔታ እንደሚቀበል እና ምን ዓይነት ተቀባይነት ያለው ሁኔታ እንደሚያቀርብ ይጠይቁ።
አሁን ያለ የኤክስትራክሽን ብናኝ የሚቀርጸው ማሽን በራስ-ሰር ሊሠራ ይችላል?
ሊሆን ይችላል፣ ግን አዋጭነቱ አሁን ባለው የቁጥጥር ሥርዓት፣ በመጠበቅ፣ ባለው ቦታ፣ የሻጋታ መክፈቻ፣ የምርት መለቀቅ እና የማስተላለፍ ዝግጅት ላይ ይወሰናል። ክፍሉ እንዲሁ ከታቀደው የመያዣ ፣ የመቁረጥ እና የፍተሻ ዕቃዎች ጋር የሚስማማ መሆን አለበት። ሮቦት ወይም ማጓጓዣን ለብቻው ከመግዛትዎ በፊት ሙሉውን ሕዋስ ይገምግሙ። መልሶ ማቋቋም የተወሰነ የውህደት ሃላፊነት፣ የተሻሻለ የአደጋ ግምገማ እና የተስማማ የምርት ሙከራን ማካተት አለበት።
ገዢዎች የአውቶማቲክ መስመርን ውጤት እንዴት ማረጋገጥ አለባቸው?
ተቀባይነት ያላቸውን ኮንቴይነሮች በተወሰነው የመመልከቻ ጊዜ ውስጥ በተስማማው የመጨረሻ የመልቀቂያ ነጥብ ላይ ይቁጠሩ። ሙጫውን ፣ ምርቱን ፣ ሻጋታውን ፣ ንቁ ቦታዎችን ፣ መገልገያዎችን እና የተካተቱትን የታችኛው ተፋሰስ ስራዎችን ይለዩ። ውድቀቶችን፣ ማቆሚያዎችን እና በእጅ የተደረጉ ጣልቃገብነቶችን በመዝገቡ ውስጥ ያስቀምጡ። አጠቃላይ የመቅረጽ ውፅዓት ተቀባይነት ካለው የመስመር ውፅዓት በተናጠል ሪፖርት ያድርጉ። የካታሎግ ደረቅ-ዑደት እሴት ለዚህ የምርት ሙከራ ምትክ አይደለም።