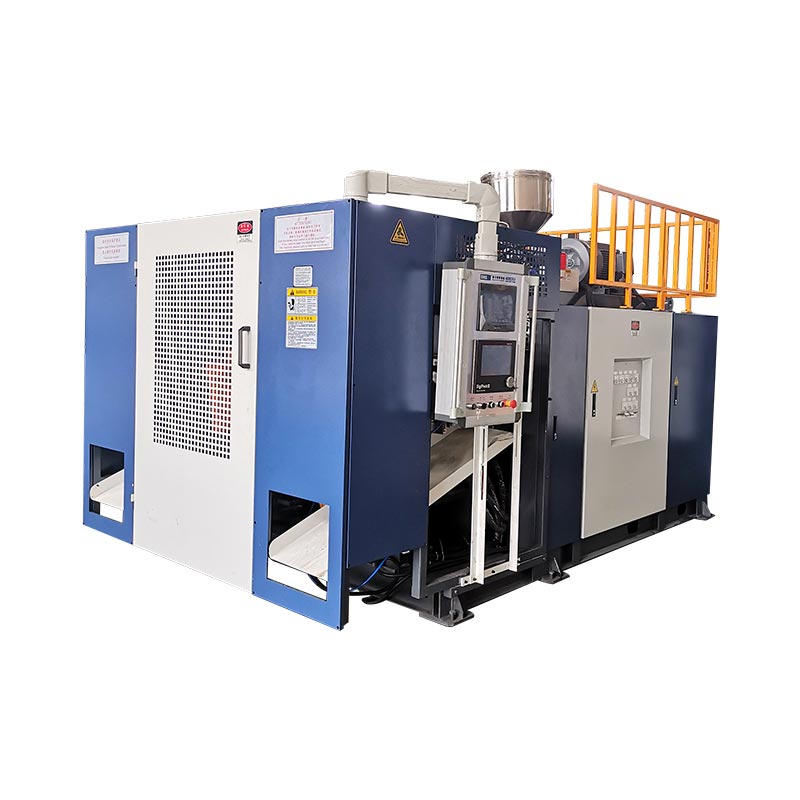
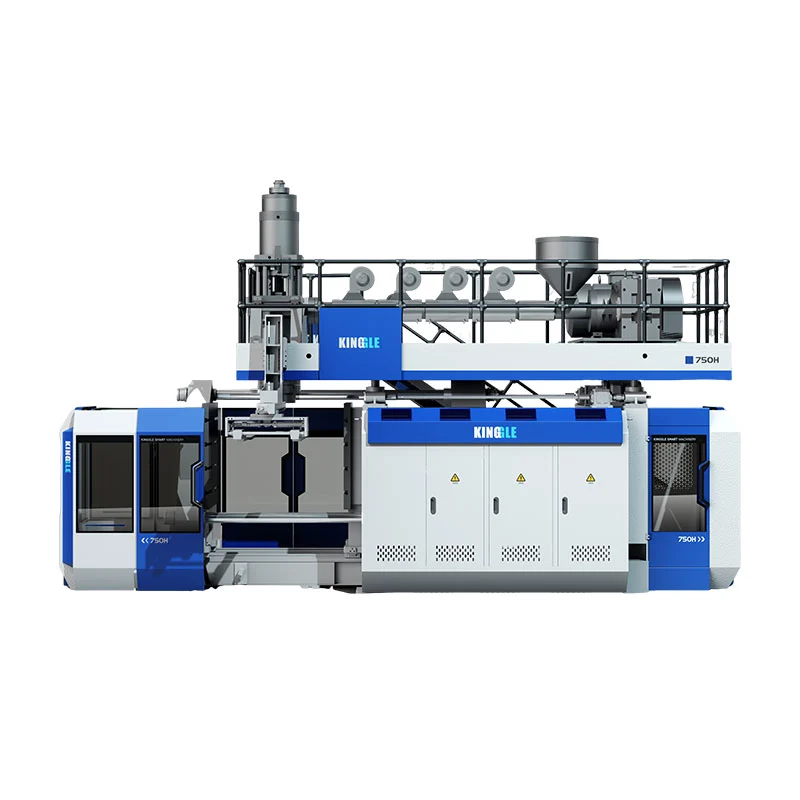
የተፈቀደው ምርት የታተመውን ነጠላ-ኤክሰትሮደር አቀማመጥ መጠቀም ሲችል እና የKGB90AP ሁለት መቅለጥ ዥረቶችን የማይፈልግ ከሆነ የቁሳቁስ፣ የውጤት እና የምርት ሙከራዎች ከተገለጹ በኋላ የኪንግግል KGB90A ይምረጡ።የምርት መግለጫው ባለ ሁለት ንብርብር ወይም ባለ ሁለት ቀለም መውጣትን በትክክል ሲጠራ KGB90AP ን ይምረጡ፣ ምክንያቱም የአሁኑ የምርት ገጽ ሁለት 70 ሚሜ ዊንጮችን ይዘረዝራል እና ሁለቱ የቁስ ጅረቶች ተለይተው መፈተሽ አለባቸው። ከሁለቱም ምርጫ በፊት የሻጋታውን ፖስታ፣ አጠቃላይ የፓሪሰን ብዛት፣ ሙጫ፣ የግድግዳ መዋቅር፣ ተቀባይነት ያለው ምርት እና የፋብሪካ መገልገያዎችን በ60L አቅም መለያ ላይ ብቻ ከመተማመን ይልቅ ከተጠናቀቀው ክፍል ጋር ያረጋግጡ።

ጥቅስ ከመጠየቅዎ በፊት አምስት ውሳኔዎች
- አንድ ወይም ሁለት የሚቀልጥ ዥረት
- ከፍተኛው ጠቅላላ የፓሪሰን ብዛት
- የተጠናቀቀ የሻጋታ መጠን እና መገናኛዎች
- ከእውነተኛው ምርት ጋር ተቀባይነት ያለው ውፅዓት
- የማሽን እና የሙሉ-መስመር መገልገያ ወሰን
KGB90A
በአንድ ባለ 90 ሚሊ ሜትር ስፒር እና 45 ኪ.ወ ኤክስትረስ ሞተር ታትሟል። ለአንድ-ዥረት ምርት ጽንሰ-ሀሳብ እዚህ ይጀምሩ፣ በፕሮጀክት ማረጋገጫ መሰረት።
KGB90AP
በሁለት 70 ሚሜ ዊልስ እና በሁለት 22 ኪ.ቮ ኤክስትራክተር ሞተሮች ታትሟል. የተጠቀሰው ዓላማ ባለ ሁለት ሽፋን ወይም ባለ ሁለት ቀለም ማምረት ነው.
| የታተመ ንጥል | KGB90A | KGB90AP | ምርጫ ትርጉም |
|---|---|---|---|
| ከፍተኛው የመያዣ አቅም | 60 ሊ | 60 ሊ | የስም አቅም አንድ የተወሰነ ክፍል እንደሚስማማ አያረጋግጥም። |
| ኤክስትራክተር ዝግጅት | አንድ የ 90 ሚሜ ሽክርክሪት | ሁለት 70 ሚሜ ዊልስ | ይህ ለግድግዳ እና ለቀለም መዋቅር ዋናው ሞዴል ልዩነት ነው. |
| Extruder ሞተር ኃይል | 45 ኪ.ወ | 2 x 22 ኪ.ወ | የተጫኑ የሞተር ደረጃዎች የምርት ኃይል ውጤቶች አይደሉም። |
| የታተመ HDPE መቅለጥ አቅም | ከ 130 እስከ 160 ኪ.ግ / ሰ | ከ 130 እስከ 160 ኪ.ግ / ሰ | አቅምን ከትክክለኛው ሙጫ እና አጠቃላይ የፓሪሰን ፍላጎት ጋር ያረጋግጡ። |
| የማጠራቀሚያ አቅም | 6.6 ሊ | 6.6 ሊ | የተኩስ መጠን እና የጅምላ መጠን ከተጠናቀቀው parison ጋር ያረጋግጡ። |
| የታተመ PE accumulator ክብደት | 4.95 ኪ.ግ | 4.95 ኪ.ግ | የክፋይ ክብደት ብቻ ብልጭታ፣ ጅራት እና የሂደት አበል አያካትትም። |
| መጨናነቅ ኃይል | 280 ኪ | 280 ኪ | የታቀደው አካባቢ እና የሂደቱ ፍላጎት አሁንም ግምገማ ያስፈልገዋል። |
| ከፍተኛው የሻጋታ መጠን፣ W x H | 700 x 980 ሚ.ሜ | 700 x 980 ሚ.ሜ | የተጠናቀቀው የሻጋታ ስብስብ ሁለቱንም ልኬቶች ማሟላት አለበት. |
| የሻጋታ ውፍረት ክልል | ከ 460 እስከ 550 ሚ.ሜ | ከ 460 እስከ 550 ሚ.ሜ | ማስገቢያዎች ፣ የኋላ ሰሌዳዎች እና የመጫኛ ዝርዝሮችን ያካትቱ። |
| የማሽን መጠን፣ L x W x H | 5.45 x 3.5 x 4.2 ሜትር | 5.45 x 3.5 x 4.2 ሜትር | ይህ የማሽኑ ኤንቨሎፕ እንጂ ሙሉው የምርት ሕዋስ አይደለም። |
| የማሽን ክብደት | 14 ቲ | 15 ቲ | ለመሠረት እና አያያዝ የመጨረሻውን አጠቃላይ ዝግጅት ይጠቀሙ. |
ምንጭ፡- የአሁን ኪንግግልKGB90A ምርት ገጽእናየKGB90AP ምርት ገጽሴፕቴምበር 9፣ 2026 የተረጋገጠ። አሃዞች የታተሙት ማጣቀሻዎች እንጂ ለእያንዳንዱ ውቅር ዋስትና አይደለም።
የመጀመሪያው ውሳኔ የግድግዳው መዋቅር እንጂ የ 60L መለያ አይደለም
ሁለቱም ሞዴሎች ተመሳሳይ ስመ 60L አቅም አላቸው. ያ የጋራ መለያ ሊለዋወጡ የሚችሉ አያደርጋቸውም። የKGB90A ምርት ሠንጠረዥ አንድ ባለ 90 ሚ.ሜ. የKGB90AP ሠንጠረዥ ሁለት ባለ 70 ሚሜ ብሎኖች ይዘረዝራል። ኪንግግል ድርብ-ኤክስትራክሽን ሥርዓት ድርብ-ንብርብር ወይም ባለሁለት-ቀለም ምርት የታሰበ ነው ይላል.
በምርቱ ስዕል ይጀምሩ. እያንዳንዱን አስፈላጊ የግድግዳ ንብርብር ፣ የቀለም ክልል እና የቁስ ጅረት ምልክት ያድርጉ። እያንዳንዳቸው ለምን እንዳሉ ይግለጹ። ሁለተኛ extruder በምርት መስፈርት ይጸድቃል. በጣም ውስብስብ የሆነ ማሽን የበለጠ ችሎታ ስላለው ብቻ መጨመር የለበትም.
ለአንድ-ዥረት ምርት KGB90A ቀላሉ የታተመ አርክቴክቸር ነው። የመጨረሻው ሀሳብ አሁንም የቁሳቁስ እና የመሳሪያ ግምገማ ያስፈልገዋል። ገጹ PE፣ PP እና ABS እንደ ቁሳዊ ቤተሰብ ይዘረዝራል፣ ነገር ግን ዝርዝሩ እያንዳንዱ ክፍል በተመሳሳይ ውጤት እንደሚሰራ አያረጋግጥም። የመቅለጥ ባህሪ፣ የምርት ጂኦሜትሪ እና ተቀባይነት ፈተናዎች የፕሮጀክት ግብአቶች ይቀራሉ።
ለተወሰነ ድርብ-ንብርብር ወይም ባለ ሁለት ቀለም ምርት KGB90AP ሁለቱን የታተሙ የማስወጫ ዥረቶችን ያቀርባል። ጥቅሱ የበለጠ መሄድ አለበት። እያንዳንዱን ዥረት የትኛው ሙጫ ወይም ቀለም እንደሚመገብ መለየት አለበት። እንዲሁም የታለመውን ንብርብር ግንኙነት፣ የጅምር ዘዴ እና የፍተሻ እቅድን መግለጽ አለበት። ሁለት extruders ችሎታ መፍጠር. የተጠናቀቀውን ግድግዳ መስፈርት በራሳቸው አይገልጹም.
ግራ የሚያጋቡ ንብርብሮችን በዳይ መሸጫዎች ወይም የሻጋታ ክፍተቶች ያስወግዱ። አንድ ንብርብር በምርቱ ግድግዳ በኩል ያልፋል. የዳይ መውጫ መውጫ አንድ ፓሪሰን ይመሰርታል። አንድ ክፍተት አንድ ክፍል ይሠራል. የኪንግግልስጭንቅላት, ክፍተት እና የንብርብር መመሪያእነዚያን ቆጠራዎች ይለያል. እያንዳንዱን ቆጠራ በራሱ RFQ መስመር ላይ ያድርጉት።
ሁለቱ የታተሙ ሠንጠረዦች ስለ የጋራ መድረክ ምን ይላሉ
የአሁኑ የሞዴል ሰንጠረዦች አንድ የተለመደ የመፍጠር ፖስታ ያሳያሉ. ሁለቱም 280 ኪ.ኤን የመጨመሪያ ኃይል እና 960 x 980 ሚሜ የሆነ የሻጋታ ንጣፍ ይዘረዝራሉ። ሁለቱም ከፍተኛው የሻጋታ መጠን 700 x 980 ሚሜ ያሳያሉ። የታተመው የሻጋታ ውፍረት ከ 460 እስከ 550 ሚሜ ነው. የተዘረዘረው የማጠራቀሚያ አቅም 6.6 ሊ, የ PE ክምችት ክብደት 4.95 ኪ.ግ.
እነዚህ መመሳሰሎች የ extruder ዝግጅት የበለጠ እንዲታይ ያደርጋሉ. KGB90A አንድ ባለ 90 ሚ.ሜ ስክሪፕት ከተዘረዘረው 45 ኪ.ወ ኤክስትሩደር ሞተር ጋር ይጠቀማል። KGB90AP ሁለት ባለ 70 ሚሜ ብሎኖች በሁለት 22 ኪሎ ዋት ሞተሮች ይጠቀማል። ሁለቱም ገጾች HDPE የማቅለጥ አቅም በሰአት ከ130 እስከ 160 ኪ.ግ. ያትማሉ።
ሠንጠረዡ የተለዩ ውጤቶችን በግልጽ ካላቀረበ በስተቀር ሁለቱን የKGB90AP አቅም አሃዞችን አትጨምሩ። አያደርገውም። የታተመው ክልል ሞዴሉን አስቀድሞ ይገልፃል። ድርብ-ኤክትሮደር አቀማመጥ አጠቃላይ ማቅለጡን በጅረቶች መካከል ሊከፋፍል ይችላል፣ ነገር ግን የጸደቀው የንብርብር ጥምርታ የእያንዳንዱን ዥረት ትክክለኛ ፍላጎት ይወስናል። ፋብሪካው ሬዚን አያያዝን ከመለካት እና ሙከራ ከማካሄዱ በፊት ያንን ጥምርታ ያስፈልገዋል።
የማሽኑ ልኬቶች እንዲሁ በ 5.45 x 3.5 x 4.2 ሜትር እኩል ታትመዋል። የተዘረዘረው ክብደት ከ14 t ለKGB90A ወደ 15 t ለKGB90AP ይቀየራል። ያ የአንድ ቶን ልዩነት ቀደም ብሎ ለማቀድ ይጠቅማል። ለመጨረሻው መሠረት, ለማንሳት ወይም ለማጓጓዣ እቅድ በቂ አይደለም.
ሁለቱ ጠረጴዛዎች እንዲሁ ተመሳሳይ ደረቅ-ዑደት መለያ ይይዛሉ። እንደ ማሽን-እንቅስቃሴ ማጣቀሻ ብቻ ይያዙት። የሙከራ ኮንቴይነር ፣ ሙጫ ፣ የክብደት ክብደት ፣ የማቀዝቀዣ ጊዜን አይለይም ወይም ህግን ውድቅ አያደርግም። የምርት መጣጥፍ የካታሎግ መስመርን ወደ ምርት ተስፋ ከመቀየር ይልቅ ያንን ገደብ ግልጽ ማድረግ አለበት።
KGB90A የበለጠ ቀጥተኛ መነሻ በሆነበት
በዚህ ንጽጽር KGB90A ነጠላ-ኤክስትሪየር ሞዴል ነው። የታተመው ገፁ አንድ ባለ 90 ሚሜ ስክሪፕ፣ 24 L/D ሬሾ እና 45 ኪ.ወ ኤክስትሩደር ሞተር ይዘረዝራል። እንዲሁም ኪንግግል የMOOG 100 ውፍረት መቆጣጠሪያን፣ የሮቦት ክንድ እና የታችኛውን መንፋት ስርዓት እንደ መደበኛው ሞዴል መግለጫ ይዘረዝራል።
የተፈቀደው ምርት አንድ ማቅለጫ ዥረት ሲጠቀም ይህ አቀማመጥ ተግባራዊ መነሻ ነው. በኪንግግል የተዘረዘሩ ሊሆኑ የሚችሉ አፕሊኬሽኖች የኬሚካል ማሸጊያ በርሜሎች፣ የተደራረቡ ባልዲዎች፣ የውጪ የውሃ ማጠራቀሚያዎች፣ የመኪና ታንኮች፣ መጫወቻዎች፣ የመኪና መለዋወጫዎች፣ የመሳሪያ ሳጥኖች እና የትራፊክ እንቅፋቶች ያካትታሉ። ዝርዝሩ የምርቱን ስፋት ያሳያል። በእነዚያ ቡድኖች ውስጥ ያሉት እያንዳንዱ ንጥል ከአንድ ሻጋታ ወይም አንድ የምግብ አዘገጃጀት ጋር የሚስማማ መሆኑን አያረጋግጥም።
ተስማሚ ከመሆንዎ በፊት ትክክለኛውን ክፍል ይላኩ። 60L ጠባብ ታንክ እና 60L ሰፊ የመሳሪያ ሳጥን በጣም የተለያየ የታቀዱ ቦታዎች ሊኖራቸው ይችላል። ቅርጻቸውም በስፋት, ቁመት እና ውፍረት ሊለያይ ይችላል. እጀታዎች, ጥልቅ ስዕሎች, ማስገቢያዎች እና የመለያያ መስመሮች አስፈላጊውን የፓሪሰን እና የመቆንጠጫ ጭነት ላይ ተጽዕኖ ያሳድራሉ. ከፍተኛው የምርት መጠን አንድ የማጣሪያ ዋጋ ብቻ ነው።
ነጠላ-extruder ዝግጅት ደግሞ ቁሳዊ መንገድ ለመግለጽ ቀላል ያደርገዋል. ለማድረቅ፣ ለመመገብ፣ ለማቅለም እና ለማጽዳት አንድ ዋና የሬንጅ ጅረት አለ። ይህ የሂደቱን ስራ አያስወግድም. የሬንጅ ለውጦች፣ የቀለም ለውጦች እና የመልሶ ማቋቋም ህጎች አሁንም ጅምር እና ለውጥ ላይ ተጽዕኖ ያሳድራሉ። የHDPE እና PP መመሪያለምን ቁሳዊ ስሞች ብቻ የምግብ አዘገጃጀቱን እንደማያዘጋጁ ያብራራል.
KGB90A ምረጥ የምርቱ ፍላጎት ከደገፈው በኋላ ብቻ ነው። ገዢው በኋላ ላይ ሁለተኛ ሽፋን ወይም የተለየ የሚታይ የቀለም ዥረት ካከለ፣ ያ ለውጥ ሙሉ በሙሉ የመጥፋት እና የሞት ጭንቅላት ጥቅል ላይ ተጽእኖ ሊያሳድር ይችላል። የማሽኑ ዲዛይኑ በረዶ ከመሆኑ በፊት የግድግዳውን መዋቅር ማመቻቸት ርካሽ ነው.
KGB90AP ምን ያክላል፣ እና አሁንም ከገዢው የሚፈልገው
ኪንግግል KGB90AP ባለ ሁለት ድርብ ወይም ባለ ሁለት ቀለም ሥራ ባለ ሁለት-ኤክስትራክሽን ሞዴል አድርጎ ይገልጸዋል። አሁን ያለው ሠንጠረዥ ሁለት 70 ሚሜ ዊልስ እና ሁለት 22 ኪሎ ዋት ኤክስትራክተር ሞተሮች ይዘረዝራል. የታተመው ከፍተኛ የመያዣ አቅም፣ የመጨመሪያ መረጃ፣ የሻጋታ ኤንቨሎፕ እና የመሰብሰቢያ አሃዞች ከKGB90A ሰንጠረዥ ጋር ይዛመዳሉ።
ተጨማሪው የማስወጣት ዥረት ልዩነቱ ነው። ፕሮጀክቱ ሁለት የተገለጹ የሟሟ ዥረቶችን ወደ ዳይ-ራስ ስርዓት እንዲመገብ ያስችለዋል። እነዚያ ዥረቶች ሁለት ቀለሞችን ወይም የተነደፈ የንብርብር መዋቅርን ሊወክሉ ይችላሉ። ገዢው የቁሳቁስ ጥንድ እና በመካከላቸው አስፈላጊውን ግንኙነት ማቅረብ አለበት. ተኳኋኝነት "ድርብ ንብርብር" ከሚሉት ቃላት መገመት የለበትም.
የንብርብር ቁጥጥርም የፍተሻ ዘዴ ያስፈልገዋል። ፋብሪካው አጠቃላይ የግድግዳ ውፍረት፣ የግለሰብ የንብርብር ስርጭት፣ የቀለም ወሰን፣ መልክ ወይም የምርት ተኮር የአፈጻጸም ሙከራ ይመለከት እንደሆነ ይወስኑ። ክፍሉ የት እንደሚከፈል ወይም እንደሚለካ ይግለጹ. የማለፊያ ውጤት ስዕል ወይም የቁጥጥር እቅድ ያስፈልገዋል, በማሽኑ ላይ የሚታይ አስተያየት አይደለም.
የታተመው የKGB90AP ገጽ የመሳሪያ ሳጥኖችን፣ የኬሚካል ማሸጊያዎችን እና መጫወቻዎችን እንደ መተግበሪያ ይሰይማል። እያንዳንዳቸው በግድግዳ ቅርጽ እና በቀለም አቀማመጥ ላይ የተለያዩ ፍላጎቶችን ሊያቀርቡ ይችላሉ. የመሳሪያ ሳጥን ጥልቅ ባህሪያት እና ሰፊ የታቀደ ቦታ ሊኖረው ይችላል. የኬሚካል ማሸግ የተወሰነ ቁሳቁስ እና የአፈፃፀም ዝርዝር ሊፈልግ ይችላል። የመጫወቻ ክፍሎች መልክ እና ቀለም-ወሰን መስፈርቶችን ሊያመጣ ይችላል. የማሽኑ ፕሮፖዛል ትክክለኛውን ክፍል መከተል አለበት.
በኪንግግል የተስተናገደው።MOOG DigiPack III መመሪያየማጠራቀሚያ-ማሽን ግድግዳ መገለጫዎች በሚገፋበት ጊዜ ከተጠራቀመ ቦታ ጋር እንደሚዛመዱ ያስረዳል። ይህ በፓሪዮን በኩል የመገለጫ አቀማመጥን ይደግፋል። የገዢውን የንብርብር ጥምርታ በራስ ሰር አይቆጣጠርም። የማስወጣት እና የሞት-ጭንቅላት ንድፍ ያንን የተለየ መስፈርት ማሟላት አለበት.
አንድ 60L ምርት አሁንም ሻጋታውን እና ክምችት ጋር የሚስማማ መሆን አለበት
የስም መጠን ደካማ የመጨረሻ ብቃት ፈተና ነው። ሁለት ባዶ ምርቶች በጣም የተለያዩ ሻጋታዎችን በሚፈልጉበት ጊዜ ተመሳሳይ መጠን ሊይዙ ይችላሉ. በክፍሉ ከፍተኛው ስፋት፣ ቁመት እና ጥልቀት ይጀምሩ። የመለያያ መስመርን፣ መቆንጠጥ፣ ፍላሽ ኪሶች፣ አንገት ወይም ታች-ተነፋ በይነገጽ፣ ማስገቢያዎች፣ የማቀዝቀዣ ግንኙነቶችን እና የመጫኛ ሳህኖችን ይጨምሩ።
የተጠናቀቀውን የሻጋታ ስብስብ ከታተመ ማሽን መስኮት ጋር ያወዳድሩ. ሁለቱም 60L ገፆች ከፍተኛው የሻጋታ መጠን 700 x 980 ሚሜ እና ውፍረት ከ460 እስከ 550 ሚሜ ይዘረዝራሉ። ጠፍጣፋው በ 960 x 980 ሚሜ ውስጥ ተዘርዝሯል. እነዚህ አሃዞች ቀደም ብሎ መመርመርን ይፈቅዳሉ። የተፈቀደው ማሽን እና የሻጋታ ስዕሎች የመጨረሻውን በይነገጽ ማረጋገጥ አለባቸው.
በመቀጠል parisonን ይፈትሹ. አጠቃላይ የፓርሰን ብዛት የተጠናቀቀውን ምርት፣ ብልጭታ፣ ጅራት እና ማንኛውም የሂደት ቁሳቁስ በሚፈጠርበት ጊዜ ተይዟል። ሁለቱም የምርት ገፆች 4.95 ኪ.ግ የPE ክምችት ክብደት ይዘረዝራሉ። ያንን ቁጥር ከተጠናቀቀው ክፍል ክብደት ጋር ብቻ አያወዳድሩት። ሙሉውን አጠቃላይ ሾት ይጠቀሙ እና ትክክለኛውን ሙጫ ያረጋግጡ።
ስበት ወይም ቅዝቃዜ ከማዛባቱ በፊት ፓሪሶኑ የሚፈለገውን ርዝመትና ቅርፅ መድረስ አለበት። የግድግዳ ፕሮግራሚንግ ቁሶችን በዚያ ርዝመት ያሰራጫል። ጥልቅ ማዕዘኖች, እጀታዎች እና ሰፊ ክፍሎች ፓሪስን በተለየ መንገድ መዘርጋት ይችላሉ. የኪንግግልስparison ፕሮግራሚንግ መመሪያመገለጫው በሚለካው ግድግዳ ላይ እንዴት መፈተሽ እንዳለበት ያሳያል።
በመጨረሻ፣ የመቆንጠጥ ፍላጎትን እና የሻጋታ መክፈቻን ይገምግሙ። የታቀደው አካባቢ፣ የንፋሽ ግፊት እና የከፊል ጂኦሜትሪ በሚፈጠር ጭነት ላይ ተጽዕኖ ያሳድራል። ማስገቢያዎች እና ከፊል መወገድ የመክፈቻ ቦታ ላይ ተጽዕኖ ያሳድራሉ. የextrusion ንፉ ሻጋታ ንድፍ መመሪያየተሟላ የበይነገጽ ማረጋገጫ ዝርዝር ያቀርባል።
የደረቅ-ዑደት አሃዙን እንደ የተጠናቀቀ-ምርት ውጤት አይሽጡ
ሁለቱም የአሁኑ የምርት ገጾች "500 PC/HR" እንደ ደረቅ ዑደት ውፅዓት ይዘረዝራሉ። መለያው አስፈላጊ ነው። ደረቅ ዑደት የትኛውም ሞዴል በሰዓት 500 ተቀባይነት ያለው 60L ምርቶችን መስራት እንደሚችል አያረጋግጥም። ተለይቶ የሚታወቅ ክፍል፣ አጠቃላይ የፓርሰን ክብደት፣ ቁሳቁስ፣ የግድግዳ ውፍረት፣ የማቀዝቀዣ መስፈርት ወይም የታችኛው ተፋሰስ ሂደትን አያካትትም።
ትክክለኛው ውጤት የሚጀምረው በተሟላ የምርት ዑደት ነው. ክምችት እና የፓርሰን መግፋት ከሻጋታ መዝጊያ ጋር መዛመድ አለባቸው። መንፋት፣ ማቀዝቀዝ፣ ጭስ ማውጫ፣ መክፈቻ እና ከፊል ማስወገድ ማለቅ አለበት። መከርከም እና የታችኛው ተፋሰስ አያያዝ እንዲሁ ፍጥነት መቀጠል አለበት። ውድቅ የተደረገ ክፍል ተቀባይነት ባለው ውፅዓት ውስጥ አይካተትም።
የታተመው HDPE የማቅለጥ አቅም ክልል ሌላው ወሰን ነው። ሁለቱም ገጾች ከ 130 እስከ 160 ኪ.ግ በሰዓት ይዘረዝራሉ. ያንን ክልል ከጠቅላላ የቁሳቁስ ፍላጎት ጋር ያወዳድሩ እንጂ ያለቀ የክፍል ክብደት ብቻ። ጠቅላላ የሰዓት ፍላጎት እያንዳንዱን የፓሪሰን አካል እና የታቀደውን የዝግጅት መጠን ያካትታል። ትክክለኛው ሬንጅ እና የሂደቱ ሁኔታ ውጤቱን ሊለውጠው ይችላል.
ኪንግግልን ይጠቀሙዑደት-ጊዜ መመሪያየሚገድበው ክስተት ለመለየት. ከዚያ ተቀባይነት ያላቸውን ክፍሎች በተረጋጋ ሩጫ ላይ ይቁጠሩ። የክፍል ክብደትን, የግድግዳ ስርጭትን, ልኬቶችን እና አስፈላጊ የተግባር ሙከራዎችን ይመዝግቡ. ፈጣን የማሽን እንቅስቃሴ ምርቱ የበለጠ ማቀዝቀዝ ሲፈልግ ወይም መስመሩ ክፍሎችን ውድቅ ሲያደርግ ትንሽ ዋጋ የለውም።
ኢነርጂ ያንኑ ተቀባይነት ያለው የውጤት መጠን መጠቀም አለበት። ሁለቱ የህዝብ ጠረጴዛዎች ከ 35 እስከ 45 ኪ.ወ. አማካይ የኃይል ፍጆታ ብለው ይሰይማሉ። ኪሎዋት አማካይ ኃይልን እንጂ ጉልበትን በአንድ ክፍል አይገልጽም። የየኃይል መለኪያ መመሪያበአንድ ተቀባይነት ባለው ምርት kWh እንዴት እንደሚለካ ያብራራል። ውጤቱን ከእውነተኛው ሙከራ ጋር ያገናኙት።
የምርት ሴል ከታተመው የማሽን ፖስታ ይበልጣል
ሁለቱ 60L ገፆች ተመሳሳይ የማሽን ልኬቶችን ያትማሉ፡ 5.45 ሜትር ርዝመት፣ 3.5 ሜትር ስፋት እና 4.2 ሜትር ከፍታ። ይህ ጠቃሚ የመጀመሪያ ምርመራ ነው. የአገልግሎት መተላለፊያ መንገዶችን፣ የቁሳቁስ ሥርዓቶችን፣ የኦፕሬተር ቦታዎችን፣ የሻጋታ አያያዝን፣ ከፊል ፍሳሽን ወይም የታችኛውን ተፋሰስ መሣሪያዎችን አያሳይም።
በምርቱ ፍሰት ዙሪያ ያለውን ሕዋስ ይገንቡ. ሙጫ በሚገቡበት እና የተጠናቀቁ ክፍሎች የት እንደሚወጡ ምልክት ያድርጉ። ለሮቦት ቦታ ፍቀድ፣ መከርከም፣ ምርመራ እና ውድቅ የተደረገ ቁሳቁስ። የሻጋታ-ለውጥ መንገድ አሳይ። ወደ ማሞቂያዎች ፣ ሃይድሮሊክ ፣ የሞተው ጭንቅላት እና የቁጥጥር ካቢኔ መዳረሻን ያቆዩ። የመጨረሻው አጠቃላይ ዝግጅት እነዚህን መገናኛዎች መለየት አለበት.

መገልገያዎች እንዲሁ ለተመረጠው ውቅር ናቸው። የመጨረሻውን የተገናኘ ጭነት, የአቅርቦት ቮልቴጅ, የማሽን-ማስገቢያ አየር ፍላጎት እና የማቀዝቀዣ-ውሃ ፍላጎትን ይጠይቁ. እያንዳንዱን የአካባቢ ረዳት ያካትቱ። ተክሉን ከተመሳሳይ ሞዴል ጠረጴዛ ላይ ዲዛይን አታድርጉ. አማራጮች እና የአካባቢ ኤሌክትሪክ ንድፍ የመጨረሻውን ጥቅል ሊለውጥ ይችላል.
የኪንግግልስየመገልገያ መስፈርቶች መመሪያየተገናኘውን ጭነት ከአሰራር ፍላጎት ይለያል. በተጨማሪም የታመቀ-የአየር ፍሰት, ማቀዝቀዣ እና አቀማመጥ ይሸፍናል. በፕሮጀክቱ መገልገያ ወረቀት እና በመጨረሻው ማሽን ስዕል ይጠቀሙ. የጣቢያው እቅድ ከማሽኑ መርከቦች በፊት መጽደቅ አለበት.
አቀባዊውን መንገድ ልክ እንደ ወለሉ በጥንቃቄ ያረጋግጡ. የታተመው ቁመት እያንዳንዱን የማንሳት እርምጃ ወይም የጣቢያ መሰናክልን አያካትትም። ይገምግሙ በሮች, ጣሪያ መዋቅር, ክሬን መዳረሻ እና ሻጋታ አያያዝ ጥቅም ላይ ያለውን መንገድ. የጥገና መድረኮችን አሳይ እና በአቀማመጥ ላይ ጠባቂዎችን ይክፈቱ. አንድ ማሽን በህንፃው ውስጥ ሊገባ ይችላል እና አሁንም ለመጫን ወይም ለማገልገል አስቸጋሪ ነው.
ግምገማውን ከታች ባለው መስመር ያጠናቅቁ። አንድ ትልቅ ክፍል ያለምንም ጉዳት ለማረጋጋት ፣ ለመቁረጥ እና ለመንቀሳቀስ ቦታ ይፈልጋል። የሮቦት ጠብታ ነጥብ፣ የማጓጓዣው ስፋት እና የፍተሻ ቦታ ያረጋግጡ። ሂደቱ ብልጭታ ወደ መፍጫ ከተመለሰ፣ በዚያ መንገድ ላይም ምልክት ያድርጉ። እነዚህ ዝርዝሮች ብዙውን ጊዜ ማሽኑ የት እንደሚቀመጥ ይወስናሉ.
RFQ ን በስምንት የምርት ማስረጃዎች ዙሪያ ይገንቡ
ያለ ክፍል ጥቅል የሞዴል ጥያቄ ትልቁን ውሳኔዎች ክፍት ያደርገዋል። የኪንግግልስየሽያጭ ሂደትየምርት ፎቶዎችን ወይም ስዕሎችን, ክብደትን, መጠንን, ቁሳቁስን, ውፍረትን, የውጤት እና የኬሚካላዊ መከላከያ ፍላጎቶችን ይጠይቃል. ለKGB90A እና KGB90AP ውሳኔ፣ ያንን መረጃ በዚህ ቅደም ተከተል ያደራጁ።
- ቁጥጥር የተደረገበትን ክፍል ስዕል ይላኩ።አጠቃላይ ልኬቶችን፣ የአንገት ወይም የበይነገጽ ዝርዝሮችን፣ የመለያያ መስመር ገደቦችን እና የቅርብ ጊዜውን ክለሳ ያካትቱ።
- አጠቃላይ እና የተጠናቀቀውን ብዛት ይግለጹ።የተጠናቀቀውን የምርት ክብደት ከብልጭታ, ጅራት እና ሌላ የሂደት ቁሳቁስ ይለያል.
- እያንዳንዱን ቁሳዊ ዥረት ይግለጹ።የሬንጅ ደረጃን፣ አቅራቢውን፣ ቀለምን፣ ዳግም መፍጫ ደንብን እና በዥረቶች መካከል የሚፈለገውን ማንኛውንም ግንኙነት ይስጡ።
- የግድግዳውን መዋቅር ይግለጹ.አንድ ዥረት፣ ድርብ ንብርብር ወይም ባለ ሁለት ቀለም ምልክት ያድርጉ። የፍተሻ ዘዴ እና ተቀባይነት ገደቦችን ያክሉ።
- የሻጋታውን ጥቅል ያቅርቡ.የመጨረሻውን ስፋት ፣ ቁመት ፣ ውፍረት ፣ ክብደት ፣ የማቀዝቀዣ አቀማመጥ ፣ የመጫኛ ነጥቦችን ፣ ማስገቢያዎችን እና የሚነፋ በይነገጽን ያስገቡ።
- ተቀባይነት ያለው ውፅዓት አዘጋጅ።በሰዓት ሊሸጡ የሚችሉ ክፍሎችን፣ የታቀዱ ፈረቃዎችን ይግለጹ፣ ህክምናን አለመቀበል እና ፍጥነቱን መቀጠል ያለበት የታችኛው ተፋሰስ ሂደት።
- የፋብሪካውን ሁኔታ ይዘርዝሩ.የቮልቴጅ, ድግግሞሽ, የተጨመቀ አየር, የማቀዝቀዣ ውሃ, የጣሪያ ቁመት, የማንሳት መዳረሻ እና የሚገኝ የወለል ቦታን ያካትቱ.
- በፍርድ ሂደቱ ላይ ይስማሙ.ከመቀበሉ በፊት የሚፈለጉትን ሙጫ፣ ሻጋታ፣ የሙከራ ጊዜ፣ የጥራት ፍተሻዎች፣ የውጤት ብዛት፣ የኃይል ወሰን እና ሰነዶችን ይሰይሙ።
መደበኛ የሞዴል ውሂብን ከፕሮጀክት-ተኮር ውሂብ የሚለይ ምላሽ ይጠይቁ። ደረጃውን የጠበቀ ሰንጠረዥ የመሳሪያ ስርዓቱን ለማነፃፀር ይረዳል. የቴክኒካዊ ስምምነቱ የታዘዘውን ውቅር መግለጽ አለበት. የክለሳ ቁጥሮች በምርቱ ስዕል፣ የሻጋታ ስዕል፣ የመገልገያ ወረቀት እና የመቀበያ እቅድ ላይ ያስቀምጡ።
የሚለውን ተጠቀምየፋብሪካ ተቀባይነት ፈተና መመሪያሩጫውን ለመወሰን. ከምርት ጋር የተያያዘ ሃይል የውሳኔው አካል ከሆነ፣ EUROMAP 46.2 ለአንድ ማሽን፣ ሻጋታ እና የተወሰነ ምርት የመለኪያ ዘዴን ይሰጣል። ዘዴው ምርቱ የደንበኞችን መስፈርቶች እንዲያሟሉ ይጠይቃል.
የኪንግግልስየማውረድ ገጽለግምገማ መለኪያ ሠንጠረዦችን እና የመቆጣጠሪያ ሰነዶችን ያቀርባል. እያንዳንዱ ሰነድ ከመጨረሻው ሞዴል እና የቁጥጥር ፓኬጅ ጋር የሚዛመድ መሆኑን ያረጋግጡ። ለተመሳሳይ ማሽን መመሪያ ጠቃሚ ዳራ ነው, ነገር ግን የታዘዘውን ቴክኒካዊ ፋይል አይሽረውም.
ማምረት ከመጀመሩ በፊት ሁለቱም ወገኖች ተመሳሳይ የውሂብ ስብስብ እንዲፈርሙ ይጠይቁ። የተለወጠው የግድግዳ መዋቅር የኤክሰተር ምርጫን ሊለውጥ ይችላል. በጣም ከባድ የሆነ ፓሪሰን የተኩስ ግምገማን ሊለውጥ ይችላል። አንድ ትልቅ ሻጋታ የማሽኑን ተስማሚነት ሊለውጥ ይችላል. የክለሳ ቁጥጥር ቀደምት ጥቅስ በአጋጣሚ የመጨረሻ ተቀባይነት መሠረት እንዳይሆን ይከለክላል።
RFQ የትኞቹ ነገሮች ክፍት እንደሆኑ መግለጽ አለበት። የተለመዱ ምሳሌዎች የመጨረሻውን የሬንጅ ደረጃን፣ የሻጋታ ማቀዝቀዣ ግንኙነቶችን ወይም የታችኛውን ተፋሰስ አውቶማቲክን ያካትታሉ። ለእያንዳንዱ ክፍት ቦታ ባለቤት እና የማለቂያ ቀን ይስጡ። ፋብሪካው የተረጋገጠ የማሽን ዲዛይን ግብአቶችን አሁንም የገዢ ፍቃድ ከሚያስፈልገው መረጃ መለየት ይችላል።
ከተፈቀደው ምርት ጋር የሚዛመደውን ሞዴል ይምረጡ
KGB90A እና KGB90AP ብዙ የታተሙ የመፍጠር ገደቦችን ይጋራሉ። ስለዚህ የአምሳያው ምርጫ የሚጀምረው በ extrusion architecture ነው. KGB90A ለጸደቀ የአንድ-ዥረት ጽንሰ-ሀሳብ እንደ መነሻ ይጠቀሙ። ለተጠቀሰው ንብርብር ወይም የቀለም መዋቅር ሁለት የማስወጫ ዥረቶች ሲያስፈልግ KGB90AP ይጠቀሙ።
ለምርት ፍቺ ምትክ የሞዴል ውስብስብነት አይጠቀሙ። ድርብ-ኤክስትራክሽን ማሽን ሁለት የቁሳቁስ አያያዝ መንገዶችን፣ የተገለጸ የማስነሻ ዘዴ እና የንብርብር ወይም የቀለም ፍተሻ እቅድ ያስፈልገዋል። ምርቱ እነዚያን ተግባራት የማይፈልግ ከሆነ ተቀባይነት ያለው ምርት ጥቅም ሳይፈጥር ሥራ ይጨምራሉ.
የተዘረዘረው የማሽን ክብደት ዝቅተኛ ስለሆነ ብቻ KGB90A አይምረጡ። የሻጋታ ተስማሚ፣ አጠቃላይ የፓሪሰን ፍላጎት እና ተቀባይነት ያለው የውጤት ጉዳይ የበለጠ ነው። ባለ አንድ ዥረት ምርት አሁንም ጥንቃቄ የተሞላበት የግድግዳ ፕሮግራም፣ ማቀዝቀዣ እና ከፊል አያያዝ ሊጠይቅ ይችላል። የምርት ሙከራው ሙሉውን ውጤት ማረጋገጥ አለበት.
ገዢው የወደፊት ምርቶችን የሚጠብቅ ከሆነ, አሁን ይዘርዝራቸው. ትልቁን ሻጋታ እና በጣም ከባድ የሆነውን አጠቃላይ ፓሪሰን ይመልከቱ። ማንኛውንም የወደፊት ባለ ሁለት-ንብርብር ወይም ባለ ሁለት ቀለም መስፈርት ምልክት ያድርጉ። ከዚያ ተጨማሪው አርክቴክቸር በመጀመሪያው ግዢ ወይም በኋለኛው መስመር ውስጥ መሆን አለመሆኑን ይወስኑ። ያልተረጋገጡ የወደፊት ሀሳቦችን አሁን ካለው ተቀባይነት ፈተና ለይተው ያስቀምጡ።
ከመርከብዎ በፊት, የተስማማውን ክፍል በተስማማው ቁሳቁስ ያሂዱ. የምግብ አዘገጃጀቱን, የጥራት ውጤቶችን, ተቀባይነት ያለው የውጤት እና የመገልገያ ሁኔታዎችን ይመዝግቡ. የሚለውን ተጠቀምየጅምር ማረጋገጫ ዝርዝርለኮሚሽን እና የየለውጥ መመሪያየምርት ቤተሰብ ብዙ ሻጋታዎችን ወይም ቀለሞችን ሲያጠቃልል.
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
በKGB90A እና KGB90AP መካከል ያለው ዋና ልዩነት ምንድን ነው?
አሁን ያለው የKGB90A ሠንጠረዥ አንድ ባለ 90 ሚ.ሜ ስክሪፕ እና 45 ኪሎ ዋት የኤክስትሮደር ሞተር ይዘረዝራል። የKGB90AP ሰንጠረዥ ሁለት 70 ሚሜ ዊልስ እና ሁለት 22 ኪሎ ዋት ሞተሮች ይዘረዝራል። ኪንግግል KGB90AP ባለ ሁለት ሽፋን ወይም ባለ ሁለት ቀለም ምርቶች ድርብ-ኤክስትራክሽን አማራጭ አድርጎ ይገልፃል። ብዙ የታተሙ የመፍጠር መጠኖች አለበለዚያ ተመሳሳይ ናቸው.
የ 60L አቅም ደረጃ እያንዳንዱ 60L ምርት ይስማማል ማለት ነው?
ቁጥር። የድምጽ መጠን ቀደምት የማጣሪያ ዋጋ ብቻ ነው። የተጠናቀቀው ሻጋታ በፕላስቲን, ከፍተኛው የሻጋታ መጠን, ውፍረት እና የመክፈቻ ዝግጅት ጋር መስማማት አለበት. አጠቃላይ ፓሪሰን ከተጠራቀመው መስፈርት ጋር መጣጣም አለበት። የታቀደ ቦታ፣ የመቆንጠጥ ፍላጎት፣ ማስገቢያዎች፣ ማቀዝቀዣ እና ከፊል ማስወገድ እንዲሁ ግምገማ ያስፈልጋቸዋል።
የታተሙት በሰዓት 500 ቁርጥራጮች እንደ የምርት ውጤት ሊያገለግሉ ይችላሉ?
ቁጥር፡ ሁለቱም ገጾች ያንን ምስል እንደ ደረቅ ዑደት ውፅዓት ብለው ይሰይማሉ። የተቀረጸውን ምርት፣ ሙጫ፣ ክብደት፣ የማቀዝቀዝ ጊዜን፣ ህግን ውድቅ ማድረግ ወይም የታችኛው ተፋሰስ ማዋቀርን አይለይም። ከእውነተኛው ምርት እና ቁሳቁስ ጋር በተስማማ ሙከራ ወቅት የምርት ውጤት እንደ ተቀባይነት ክፍሎች መለካት አለበት።
መቼ ነው ገዢ የ KGB90AP ባለ ሁለት-ኤክስትራክሽን ሞዴል መምረጥ ያለበት?
የጸደቀው ምርት ለተወሰነ ባለ ሁለት ንብርብር ወይም ባለ ሁለት ቀለም መዋቅር ሁለት መቅለጥ ዥረቶችን ሲፈልግ KGB90AP ን ይምረጡ። ሁለቱንም ቁሳቁሶች, በዥረቶች እና በፍተሻ ዘዴ መካከል ያለውን የታሰበ ግንኙነት ይግለጹ. እንደ አጠቃላይ ማሻሻያ ብቻ ሁለተኛውን extruder አይጨምሩ.
ኪንግግል ለ 60L ማሽን ፕሮፖዛል ምን የምርት መረጃ ያስፈልገዋል?
የምርቱን ስዕል ወይም ፎቶዎችን ፣ ልኬቶችን ፣ ያለቀ እና አጠቃላይ ጅምላ ፣ የሬንጅ ደረጃ ፣ የግድግዳ መዋቅር ፣ ውፍረት መስፈርቶች ፣ የውጤት ዒላማ እና ተግባራዊ ሙከራዎችን ይላኩ። ሲገኝ የሻጋታ ዝርዝሮችን እና የፋብሪካ መገልገያዎችን ያክሉ። ይህ መረጃ ማሽኑ ፣ ጭንቅላት ፣ ሻጋታ እና የሙከራ እቅድ ተመሳሳይ የምርት መሠረት እንዲጠቀሙ ያስችላቸዋል።
የኃይል ፍጆታ በሁለቱ ሞዴሎች መካከል እንዴት ሊወዳደር ይገባል?
በተመጣጣኝ ሁኔታዎች ውስጥ አንድ አይነት ተቀባይነት ያለው ምርት ሲሰሩ እያንዳንዱን ሞዴል ይለኩ. የመዝገብ ማሽን kWh፣ ተቀባይነት ያለው ውፅዓት፣ ከፍተኛ መጠን ያለው እና ከተመሳሳይ ጊዜ ከተያዘው መስኮት ረዳት ተካቶ ነበር። የተገናኙ የሞተር ደረጃዎችን ወይም ደረቅ ዑደትን እንደ የምርት ኃይል ውጤቶች አታወዳድሩ።
ሞዴሉን ከመምረጥዎ በፊት ምርቱን ይላኩ
ስዕሉን ፣ ሙጫውን ፣ አጠቃላይ የፓርሰን ብዛት ፣ የግድግዳ መዋቅር ፣ የሻጋታ መረጃ ፣ ተቀባይነት ያለው የውጤት እና የፋብሪካ መገልገያዎችን ያጋሩ። ኪንግግል ከዚያ KGB90A፣ KGB90AP ወይም ሌላ መድረክ ከፕሮጀክቱ ጋር የሚስማማ መሆኑን ማረጋገጥ ይችላል።
በምርት ላይ የተመሰረተ ሀሳብ ይጠይቁምንጮች ለዚህ መመሪያ ተፈትሸዋል።
- ኪንግግል KGB90A 60L የሚነፋ የሚቀርጸው ማሽን፣ የአሁኑ የምርት መግለጫ እና የታተመ ሠንጠረዥ፣ ሴፕቴምበር 9፣ 2026 የተረጋገጠ።
- ኪንግግል KGB90AP 60L Accumulator Blow Molding Machine፣ ድርብ መውጣት መግለጫ እና የታተመ ሠንጠረዥ፣ ሴፕቴምበር 9፣ 2026 የተረጋገጠ።
- Moog DigiPack III መመሪያ መመሪያ, accumulator-አቀማመጥ መገለጫ-ቁጥጥር ዘዴ, በኪንግግል በኩል ተደራሽ.
- EUROMAP 46.2፣ ስሪት 1.0፣ ጥር 2014፣ ለተወሰነ ምርት እና ሻጋታ ከምርት ጋር የተያያዘ የኃይል መለኪያ።
- የኪንግግል ሽያጭ ሂደትለማሽን ፕሮፖዛል የተጠየቀ የምርት መረጃ፣ ሴፕቴምበር 9፣ 2026 የተረጋገጠ።