3,600 በውጤት ክንውኖች መካከል ባለው የጊዜ ክፍተት በሰከንዶች ውስጥ በማካፈል፣ ከዚያም በእያንዳንዱ ክስተት በተዘጋጁት ክፍሎች በማባዛት የማሽን ማምረቻ ፍጥነትን አስላ። ጥሩ ክፍሎችን በፈረቃ ለመገመት የሚለካውን የጥራት ምርት እና ትክክለኛ የስራ ሰአታት ይተግብሩ እና የውጤቱን ማስወጣት እና የታችኛው ተፋሰስ መሳሪያዎች ውጤቱን ሊደግፉ እንደሚችሉ ያረጋግጡ። የደረቅ-ዑደት መለኪያ ብቻውን የተጠናቀቀውን የጠርሙስ ምርት አያረጋግጥም.
በታቀደው የምርት ጊዜ ውስጥ ተቀባይነት ባላቸው ክፍሎች ላይ የአቅም ውሳኔን መሠረት ያድርጉ እንጂ በዝርዝሩ ላይ ያለውን ፈጣን ዑደት አይደለም። ለኤክስትራክሽን ምት መቅረጽ የውጤት ስሌት የጠርሙሱን፣የመሳሪያውን እና የቁሳቁስን ፍላጎት ግምት ውስጥ ማስገባት አለበት። የ PET የመለጠጥ-ምት ደረጃዎች ለእነዚያ ቼኮች ምትክ አይደሉም።
በሰዓት የንፋሽ መቅረጽ ውጤትን እንዴት ማስላት ይቻላል?
ተመልካች ሊለየው በሚችለው የመቁጠር ክስተት ይጀምሩ። ለዚህ መመሪያ፣ የውጤት ክስተት ከአንድ ኦፕሬሽን ሻጋታ የተቀረጹ ክፍሎችን መለቀቅ ነው። በእያንዳንዱ ጊዜ ከሚለቀቁት ክፍሎች ብዛት ጋር በእነዚያ ክስተቶች መካከል ያለውን አማካኝ ክፍተት በሙሉ ማሽን ላይ ይመዝግቡ።
በየ 16 ሰከንድ ሁለት ክፍሎች ማሽኑን ከለቀቁ, ስሌቱ 3,600 ÷ 16 × 2 = 450 ክፍሎች በአንድ ሩጫ ሰዓት. ይህ ምሳሌያዊ ስሌት ነው፣ የኪንግግል ማሽን ደረጃ አይደለም። ውድቅ የሆኑትን ከመቀነሱ በፊት የተቀረጹ ክፍሎችን ይቆጥራል እና የተጠቀሰው የጊዜ ክፍተት ሊቆይ እንደሚችል ያስባል.
ትክክለኛውን የዑደት ጊዜ ቀመር ይጠቀሙ
የአንድ ጣቢያ የማምረት ዑደት ጊዜ ሁልጊዜ ከተጠናቀቀው ማሽን በሚወጡ ውጤቶች መካከል ያለው ልዩነት አይደለም. በተመሳሳይ፣ ሴኮንድ በክፍል በሁለት ክፍል የሚቀረጽ ክስተት ከሴኮንዶች ጋር አንድ አይነት አይደለም። ወደ የተመን ሉህ ከመግባትዎ በፊት ክፍሉን ከእያንዳንዱ ግብአት ጎን ይፃፉ።
ለተለካ ክፍለ ጊዜ፣ የተመጣጣኙ የዑደት ጊዜ እኩልታ በሰከንድ ሩጫዎች በውጤት ክስተቶች ብዛት ተከፋፍሏል። ክስተቶቹ የተለያዩ መጠኖችን ካዘጋጁ በምትኩ ቀጥታ የመቁጠሪያ ዘዴን ተጠቀም፡ ጠቅላላ የተቀረጹ ክፍሎች በሩጫ ሰአት ተከፋፍለዋል።የቮርን ኦኢኢ መዝገበ ቃላትእንዲሁም አጠቃላይ ቆጠራን እና የሩጫ ጊዜን በመጠቀም ትክክለኛውን የሩጫ መጠን ይገልጻል።
የዑደት ጊዜን ከቀረጻ ለማስላት በተዛማጅ ነጥቦች መካከል ይለኩ። አሥር ተከታታይ የጊዜ ማህተሞች ዘጠኝ ክፍተቶችን ይይዛሉ, አሥር አይደሉም. ላልተመጣጠኑ ዑደቶች፣ አጠቃላይ ያለፈውን ጊዜ በፈጣን ዑደቶች ምርጫ አማካኝ ሳይሆን በእውነተኛው የጊዜ ክፍተት ይከፋፍሉት።
መሠረታዊ የ Excel ግቤት ነው።=3600/A2*B2, A2 በአንድ ክስተት ሴኮንዶችን ሲይዝ እና B2 በእያንዳንዱ ክስተት ክፍሎችን ይይዛል. የእርስዎ ዑደት ጊዜ ስሌት ቀመር አስቀድሞ በእያንዳንዱ ክፍል ሰከንዶች የሚመልስ ከሆነ, ይጠቀሙ=3600/A2. ውጤቱን በዋሻ ቆጠራ ማባዛት እነዚያን ክፍተቶች ሁለት ጊዜ ይቆጥራል።
እንደ ግብዓቶቹ ውጤቱን ይሰይሙ። ተስማሚ የሆነ ክፍተት ተስማሚ መጠን ይሰጣል. አንድ ተወካይ የሚለካው ክፍተት የታየውን የሩጫ መጠን ይሰጣል። ለውጦችን ወይም ሙሉ የፈረቃ ማቆሚያዎችን በራስ ሰር አያካትትም። ውጤቱን ወደ ጥቅስ ወይም የምርት መርሃ ግብር ሲያስተላልፉ ልዩነቱን እንዲታይ ያድርጉ።
ድርብ ሳይቆጠሩ ጣቢያዎችን፣ ራሶችን እና ጉድጓዶችን ይቁጠሩ
ጣቢያ፣ የሞት መውጫ እና የሻጋታ ክፍተት የተለያዩ የምርት ዝግጅቱን ክፍሎች ይገልፃሉ። የኪንግግልስባለብዙ ጭንቅላት ከባለብዙ-ጉድጓድ መመሪያ ጋርይለያቸዋል፡ መሸጫዎች ፓሪሶን ይመሰርታሉ፣ ጉድጓዶች ክፍሎችን ይመሰርታሉ፣ እና ጣቢያዎች የሻጋታ እና የመቆንጠጫ ቦታዎች ናቸው። ቁጥራቸው የሚለዋወጥ አባዢዎች አይደሉም።
ሁለት ጣቢያዎችን በዓይነ ሕሊናህ ይታይህ, እያንዳንዳቸው ሁለት ክፍሎችን በእያንዳንዱ ልቀት ያመርታሉ. ጣቢያ A በ 0 እና 32 ሰከንድ ይለቀቃል; ጣቢያ B በ16 እና 48 ሰከንድ ይለቀቃል። እያንዳንዱ ጣቢያ በየ32 ሰከንድ ይደግማል፣ ነገር ግን ሙሉው ማሽን በየ16 ሰከንድ አንድ ጥንድ ይለቃል። የሚከተለው ጊዜ የተፈለሰፈው ስሌቱን ለማብራራት ብቻ ነው።
| የመቁጠር መሰረት | ስሌት | አጠቃላይ ውጤት |
|---|---|---|
| የተሟላ ማሽን | 3,600 ÷ 16 ሰከንድ × 2 ክፍሎች | 450 ክፍሎች / ሰ |
| የተለየ ጣቢያ ድምር | 3,600 ÷ 32 ሰከንድ × 2 ክፍሎች × 2 ጣቢያዎች | 450 ክፍሎች / ሰ |
| ትክክል ያልሆነ ድርብ ብዛት | 3,600 ÷ 16 ሰከንድ × 2 ክፍሎች × 2 ጣቢያዎች | 900 ክፍሎች / ሰ, በስህተት |
የመጨረሻው ስሌት ሁለተኛውን ጣቢያ ሁለት ጊዜ ይቆጥራል. የእሱ አስተዋፅኦ ቀድሞውኑ በ 16 ሰከንድ የሙሉ-ማሽን ክፍተት ውስጥ ተካቷል. በእውነተኛ ጊዜ መዝገብ፣ ሌላ ሰው ስሌቱን እንደገና እንዲገነባ እያንዳንዱን ክስተት በጣቢያው ላይ ምልክት ያድርጉ።
ሁለተኛ ጣቢያ ማከል በጭነት ውስጥ ተመሳሳይ ጊዜን ይጠብቃል ብለው አያስቡ። የታቀደው ዝግጅት አሁንም በቂ የቁሳቁስ አቅርቦት፣ የማቀዝቀዝ እና የማስተናገድ አቅም ያስፈልገዋል። የጣቢያውን ብዛት ብቻ ሳይሆን ትክክለኛውን የስራ መርሃ ግብር ያወዳድሩ. የኪንግግልስነጠላ እና ባለ ሁለት ጣቢያ ንጽጽርተዛማጅ የውቅር አውድ ያቀርባል.
ንቁ ቦታዎችንም ይቁጠሩ። አንዱ ክፍተት ሆን ብሎ ከአገልግሎት ውጪ ከሆነ፣ በሻጋታው ውስጥ ያለው ስም መገኘቱ ውጤትን አይፈጥርም። ጉድለት ያለበት ጠርሙስ ካመረተ፣ ያ ጠርሙስ በጠቅላላ ቆጠራ እና ውድቅ የተደረገው ቆጠራ ውስጥ ነው። የጉድጓዱን ግቤት መቀነስ እና ያው ውድቅ የተደረገውን ጠርሙስ እንደገና መቀነስ ውጤቱን ዝቅ ያደርገዋል።
ለተደባለቀ ዝግጅት እያንዳንዱን ዥረት ለየብቻ ያሰሉ እና ውጤቱን ይጨምሩ። የተጋራ አማካኝ ጠቃሚ የሚሆነው የክስተቱ ሲቆጠር እና የክፍሎች ብዛት አንድ አይነት የመመልከቻ ጊዜን ሲወክል ብቻ ነው። ይህ አንድ ጣቢያ ሲቆም ሌላኛው ሲቀጥል ወይም ሁለቱ ሻጋታዎች የተለያዩ ክፍሎችን ሲያመርቱ ነው.
የሩጫ-ሰአትን ምርት በፈረቃ ወደ ጥሩ ክፍሎች ይለውጡ
መላኪያዎችን የሚያዘጋጅ ገዢ ከኦፕሬተር የማሽን ፍጥነት የሚፈትሽ የተለየ ቁጥር ያስፈልገዋል። ከጠቅላላው ፈረቃ ይጀምሩ ፣ ምርቱ ያልታቀደበትን ጊዜ ይለዩ እና በቀሪው የታቀደ የምርት ጊዜ ውስጥ ማቆሚያዎችን ይመዝግቡ። የፈረቃ ድምርን ከመጥቀስዎ በፊት ያንን የጊዜ ወሰን ይግለጹ።
የህዝብ ወሰንISO 22400-2: 2014KPIዎችን በቀመሮቻቸው፣ በተዋቀሩ አካላት፣ በጊዜ ባህሪ እና በአሃዶች ማምረት ይገልፃል። ለዲሲፕሊን መለኪያ ጠቃሚ ማጣቀሻ ነው. ይህ ጽሑፍ ከታች ያሉትን ተግባራዊ ትርጓሜዎች ይጠቀማል; አንድ ማሽን ወይም ሙከራ በዚያ ደረጃ የተረጋገጠ ነው አይልም.
ስርVorne OEE ማዕቀፍበታቀደለት ምርት ውስጥ ለውጦች የመገኘት ኪሳራዎች ናቸው። ስለታቀዱ ብቻ አይጠፉም። እንደ ያልተካተተ የምግብ ዕረፍት ያለ ለማምረት ፍላጎት የሌለው ጊዜ የተለየ ሚና አለው። የመጨረሻውን መቶኛ ለማሻሻል ከመቀየር ይልቅ ህክምናውን ከሙከራው በፊት ይግለጹ.
ጥራት ያለው ምርት እዚህ ማለት ተቀባይነት ያላቸው ክፍሎች በጠቅላላ በተቀረጹ ክፍሎች የተከፋፈሉ ሲሆን ሁለቱም ቆጠራዎች በተመሳሳይ ጊዜ እና በሂደት ወሰን ላይ ተወስደዋል ማለት ነው። መቀበል ከተፈተነ በኋላ ከተከሰተ ፈተናውን በመጠባበቅ ላይ ያለ ስራ እስካሁን ጥሩ ውጤት አልተረጋገጠም. በሂደት ላይ ያለ ማንኛውንም የመጀመሪያ ወይም የማለቂያ ስራ ይመዝግቡ።
የ OEE ስሌት መቼ መጠቀም እንዳለበት
ከተገቢው ፍጥነት ሲጀምሩ ለተገኝነት፣ ለፍጥነት መጥፋት እና ለጥራት መለያ ይስጡ።የቮርን ስሌት መመሪያየሚከተሉትን ግንኙነቶች ይሰጣል. ጥሩው ተመን ከተቆጠረው ውጤት ጋር አንድ አይነት ምርት እና ገባሪ ውቅር መግለጽ አለበት።
| ምክንያት | ስሌት |
|---|---|
| ተገኝነት | የሩጫ ጊዜ ÷ የታቀደ የምርት ጊዜ |
| አፈጻጸም | የታየ አጠቃላይ የሩጫ መጠን ÷ ተስማሚ ጠቅላላ የሩጫ ተመን |
| ጥራት | መጀመሪያ-ማለፍ ጥሩ ቆጠራ ÷ ጠቅላላ ቆጠራ |
| ኦኢኢ | ተገኝነት × አፈጻጸም × ጥራት |
ስለዚህ ጥሩ ውጤት እንደ ጥሩ መጠን × የታቀደ የምርት ሰዓቶች × OEE ሊሰላ ይችላል። በዚያ ማባዛት ውስጥ ሙሉ መቶኛ ሳይሆን ክፍልፋዮችን ተጠቀም። የ 78.4% OEE ወደ ቀመር 0.784 ያስገባል።
ተስማሚ-ተመን መንገድን ወይም የታዘበውን-ተመን መንገድ ይምረጡ። የታየ የሩጫ መጠን በዛ ሩጫ ወቅት የተገኘውን ፍጥነት ያንፀባርቃል። ለተመሳሳይ የፍጥነት መጥፋት በሌላ የአፈጻጸም ሁኔታ ማባዛት ኪሳራውን ሁለት ጊዜ ይቀንሳል። ልክ እንደዚሁ፣ የሚለካ ጥሩ-ክፍል-በ-ፈረቃ አሃዝ አስቀድሞ በዚያ ፈረቃ ውስጥ ማቆሚያዎችን እና ውድቅዎችን ያካትታል። ተመሳሳዩን ፈረቃ ለመግለጽ ሁለተኛ ብርድልብስ የውጤታማነት ቅናሽ አይጠቀሙ።
ኤክስትራክተሩ የታለመውን ውጤት መደገፍ ይችል እንደሆነ ያረጋግጡ
የውጤት ግምት እንዲሁ የቁሳቁስ ፍላጎት ይፈጥራል። የተጠናቀቀውን ኮንቴይነር ክብደት ብቻ ሳይሆን ለእያንዳንዱ የተቀረጸውን አጠቃላይ የጅምላ ሂደት ይጠቀሙ። ለዚህ ስሌት፣ አጠቃላይ ክብደት መያዣው የሚሆነውን ቁሳቁስ እና ተጓዳኝ መቁረጡን ያካትታል፣ ይህም በተመረቱት ክፍሎች ላይ በቋሚነት ይመደባል።
ግምታዊ 450-ክፍል / ሰ ዝግጅት ሂደቶች 90 g በአንድ ሻጋታው ክፍል እንበል. የእሱ የሩጫ ፍላጎት 450 × 90 ÷ 1,000 = 40.5 ኪ.ግ / ሰ. የተጠናቀቀው ጠርሙሱ 70 ግራም ከሆነ, የተጣራ ክብደቱን ብቻ በመጠቀም በሰዓት 31.5 ኪ.ግ. ሁለቱም ቁጥሮች የሚመነጩት በምሳሌያዊ ግምቶች እንጂ በተለካ ጠርሙስ ፕሮጀክት አይደለም።
የ 9 ኪ.ግ / ሰ ልዩነት ከመከርከም ጋር የተያያዘው የሚገመተው ቁሳቁስ ነው. ውሎ አድሮ ማገገሙ ዋናውን የማስኬጃ መስፈርት አያስወግደውም። ለተገዛው ሙጫ ፣ ለተገኘው ቁሳቁስ እና ለመጣል የተለየ ስሌት ያቆዩ። የኤክስትራክተሩ ጭነት ስሌት በሂደቱ ውስጥ የሚያልፈውን ቁሳቁስ ይመለከታል።
የኪንግግልስየጭንቅላት አቀማመጥ መመሪያእንዲሁም የክስተት ብዛትን ካለው የማስወጣት አቅም ጋር ያገናኛል። ክፍተቶችን መጨመር በእያንዳንዱ ክስተት ክፍሎችን ሊጨምር ይችላል, ነገር ግን ለዚያ ክስተት የሚያስፈልገውን ብዛት ይጨምራል. ትልቅ የስም ክፍተት ቆጠራ በራሱ የቁሳቁስ አቅርቦት ገደብ ሊፈታ አይችልም።
የአሂድ ፍላጎትን ከእቃው እና ከታቀደው ማዋቀር ጋር የሚተገበር የውጤት ማጣቀሻ ጋር ያወዳድሩ። በምሳ ዕረፍት ወይም በመዝጋት ላይ በአማካይ በማካተት ፍላጎቱን አታሟጥጠው። ማሽኑ በሚመረትበት ጊዜ የቁሳቁሱን መጠን መደገፍ አለበት, ምንም እንኳን የሽግግር-አማካይ መጠን ዝቅተኛ ቢሆንም.
የቅድሚያ ቁስ ጣሪያ በኪግ/ሰዓት በክፍል በጠቅላላ ኪ.ግ ተከፍሏል። የማጣሪያ ስሌት ብቻ ነው። የማቀዝቀዣ ጊዜን, ተቀባይነት ያለው የግድግዳ ስርጭትን, የመጠን መረጋጋትን ወይም የመቁረጫ እና የፍተሻ መሳሪያዎችን ውጤት አያመጣም. እነዚያ የራሳቸው ቼኮች ያስፈልጋቸዋል።
ለመጀመሪያው ግምገማ፣ የመቅረጽ፣ የማስወጣት እና የታችኛው ተፋሰስ አቅሞችን ወደ ተኳኋኝ ክፍሎች ያስገቡ እና ያወዳድሯቸው። በጣም ትንሹ የሚደገፈው ተመን የእጩን ውስንነት ይለያል እንጂ በራስ-ሰር የማምረት ዋስትና አይደለም። የተሟላ መስመር ሲያቅዱ መካከለኛ ቋቶችን እና መቆራረጦችን ያካትቱ፣ ከዚያም የታቀደውን ዝግጅት በታቀደው ምርት ያረጋግጡ።
የተሰራ ምሳሌ፡ ከዑደት ጊዜ ወደ ፈረቃ የምርት እቅድ
የሚከተለው የስራ ምሳሌ ለኤክስትራክሽን ምት መቅረጽ ዝግጅት መላምታዊ ግብዓቶችን ይጠቀማል። የKGB2L አፈጻጸም ደረጃ አይደለም። የስሌቱ ጊዜ ሁሉ ተመሳሳይ ጊዜ፣ ከፊል ቆጠራ እና የጥራት ግምቶችን አቆይ ስለዚህ የሩጫ መጠን፣ የፈረቃ ጠቅላላ እና የቁሳቁስ ፍላጎት እርስ በእርሳቸው መፈተሽ ይችላሉ።
የስምንት ሰዓት ፈረቃ ምርት ካልታቀደ የ30 ደቂቃ ዕረፍትን ይይዛል። ሌላ 30 ደቂቃ ማቆሚያዎች በታቀደለት ምርት ወቅት ይከሰታሉ። የቀረው የሩጫ ጊዜ ሰባት ሰአት ነው። በዚያ የሩጫ ጊዜ ውስጥ፣ ሁለት ክፍሎች በአማካይ በየ16 ሰከንድ ማሽኑን ይተዋል፣ እና 96% ያለ ዳግም ስራ ፍተሻ ያልፋሉ።
| ደረጃ | ስሌት | ውጤት |
|---|---|---|
| የታቀደ ምርት | 8 ሰ ከ 0.5 ሰአታት ያነሰ እረፍት | 7.5 ሰ |
| የሩጫ ጊዜ | 7.5 ሰ ከ 0.5 ሰአታት የተቀነሰ ማቆሚያዎች | 7 ሰ |
| ጠቅላላ ሩጫ ፍጥነት | 3,600 ÷ 16 × 2 | 450 ክፍሎች / ሰ |
| ጠቅላላ የተቀረጹ ክፍሎች | 450 × 7 | 3,150 ክፍሎች |
| መጀመሪያ ማለፊያ ጥሩ ክፍሎች | 3,150 × 0.96 | 3,024 ክፍሎች / ፈረቃ |
| በታቀደው ሰዓት ጥሩ ውጤት | 3,024 ÷ 7.5 | 403.2 ክፍሎች / ሰ |
| በሰዓት ጥሩ ውጤት | 3,024 ÷ 8 | 378 ክፍሎች / ሰ |
| የማስኬጃ ቁሳቁስ ፍላጎት | 450 × 90 ግ ÷ 1,000 | 40.5 ኪ.ግ / ሰ |
450፣ 403.2 እና 378 ሁሉም ተመሳሳይ ሁኔታን ሊገልጹ እንደሚችሉ ልብ ይበሉ። የተለያዩ ጥያቄዎችን ይመልሳሉ። የመጀመሪያው በሚሮጥበት ጊዜ አጠቃላይ ውጤትን ይመለከታል። ሁለተኛው ተቀባይነት ያለው ምርት በታቀደው የምርት ጊዜ ውስጥ ያሰራጫል። ሦስተኛው በጠቅላላው ፈረቃ ላይ ይሰራጫል. መለያውን የዘለለ ዘገባ ለተሳሳተ ንጽጽር ቦታ ይተወዋል።
ውጤቱን ከ OEE ጋር ያረጋግጡ
ለዚህ ምሳሌ ብቻ፣ በአንድ ክስተት ሁለት ክፍሎች ያሉት ተስማሚ የክስተት ክፍተት ለ14 ሰከንድ ያህል ውሰድ። ይህ በሰዓት ወደ 514.286 ክፍሎች የሚሆን ጥሩ ፍጥነት ነው። ተገኝነት 7 ÷ 7.5; አፈፃፀሙ 450 ÷ 514.286; ጥራት 0.96 ነው. ምርታቸው 0.784 ወይም 78.4% OEE ነው።
በመተግበር ላይVorne OEE ስሌት ዘዴ, 514.286 × 7.5 × 0.784 በግምት 3,024 ጥሩ ክፍሎችን ይመልሳል. ትንሽ የሚታየው ማጠጋጋት ዋናውን ውጤት አይለውጥም. የ14 ሰከንድ ተስማሚ ክፍተት ምሳሌ ግምት ነው እንጂ የካታሎግ ደረቅ-ዑደት እሴት አይደለም።
ለ 12,000 ተቀባይነት ያላቸው ክፍሎች ምሳሌያዊ ቅደም ተከተል 12,000 ÷ 3,024 ወደ 3.97 እንደዚህ አይነት ፈረቃዎች ይሰጣል። አራት ፈረቃዎች በእነዚህ ግምቶች ስር የተሰላ 12,096 ክፍሎችን ያቀርባሉ፣ ከተጨማሪ ትዕዛዝ-ተኮር ኪሳራ በፊት። ይህ የእቅድ ሁኔታ ነው፣ የመላኪያ ቁርጠኝነት ወይም የጅምር ማረጋገጫን ለመተው ምክንያት አይደለም።
የተመዘገቡ ማቆሚያዎች ከ 30 ወደ 60 ደቂቃዎች ይጨምራሉ, የሩጫ ጊዜ ወደ 6.5 ሰአታት ይወርዳል. ከሌሎች ግምቶች ጋር ካልተቀየረ ውጤቱ 450 × 6.5 × 0.96 = 2,808 ጥሩ ክፍሎች ይሆናል። ትዕዛዙ ከአራት ፈረቃዎች ያልፋል። ይህ ንጽጽር ለምን ባለው የሩጫ ጊዜ ላይ ትንሽ ለውጥ በመቅረጽ ዑደቱ ላይ ምንም ለውጥ ሳይደረግ መርሐግብር ላይ ተጽዕኖ እንደሚያሳድር ያሳያል።
የራስዎን የምርት መጠን ስሌት ይሞክሩ
ነባሪዎች መላምታዊውን ምሳሌ ይደግማሉ። በሩጫ ጊዜ የታየውን አማካይ ክፍተት ያስገቡ፣ የደረቅ-ዑደት ደረጃን አይደለም። ክፍተቱ ቀድሞውኑ ሙሉ ማሽንን የሚሸፍን ከሆነ በጣቢያዎች እንደገና አያባዙ። ውሂብ በዚህ ገጽ ላይ ይቆያል።
- ጠቅላላ ክፍሎች በሩጫ ሰዓት
- 450
- የሚገመቱ ጥሩ ክፍሎች በፈረቃ
- 3,024
- ጥሩ ክፍሎች በታቀደው ሰዓት
- 403.2
- በሚሮጥበት ጊዜ የቁሳቁስ ፍላጎት
- 40.5 ኪ.ግ / ሰ
ውጤቶቹ ግምቶች እንጂ የተረጋገጠ ውጤት አይደሉም። የአስርዮሽ ክፍል ቆጠራዎች የሚጠበቀውን አማካይ ይገልፃሉ። ይህ ካልኩሌተር ቋት ማከማቻ፣ የትዕዛዝ ጅምር፣ የተለዋዋጭ ክፍተት ቆጠራዎች ወይም የተለየ ተስማሚ-ተመን OEE ሁነታን ሞዴል አያደርግም። ስክሪፕቶች ከተሰናከሉ የታዩት ውጤቶች ነባሪ ምሳሌ ሆነው ይቆያሉ።
የኪንግግል KGB2L ዝርዝር ስለ አቅም ምን ይነግርዎታል
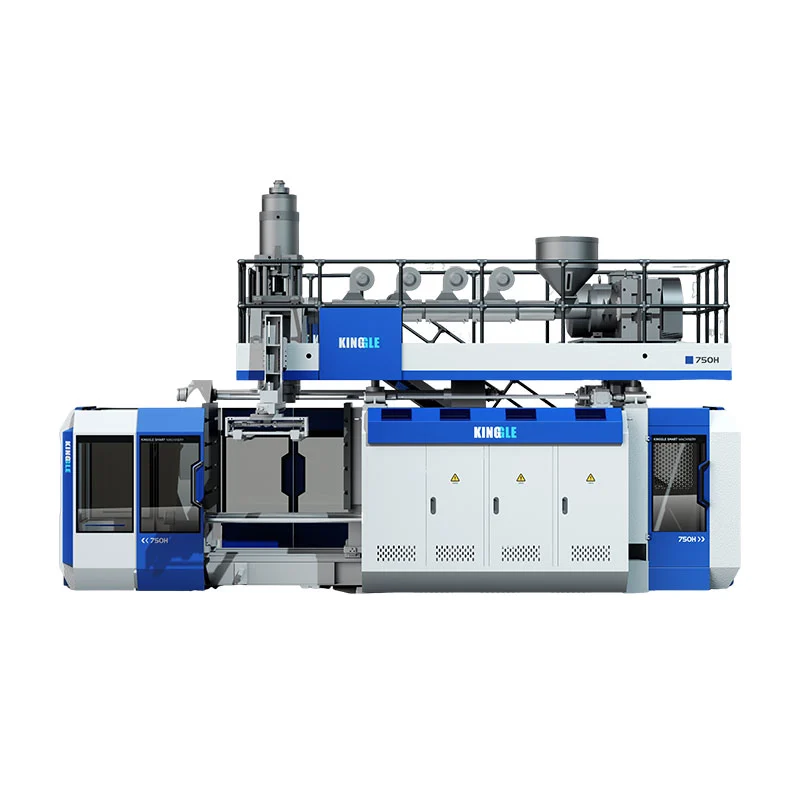
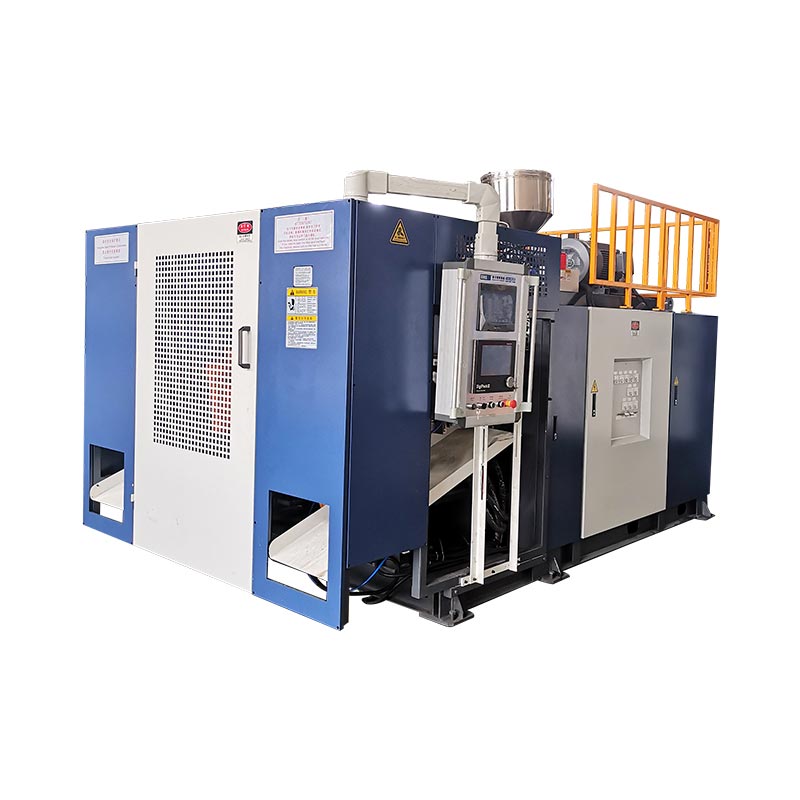
የKGB2L 2L ነጠላ ጣቢያ ምት የሚቀርጸው ማሽንዝርዝር ሉህ እንዴት እንደሚነበብ ተጨባጭ ምሳሌ ይሰጣል። የታተሙት እሴቶቹ የተለያዩ ገደቦችን ይገልጻሉ። የእቃ መያዢያ መጠን፣ የደረቅ-ዑደት ውፅዓት፣ የቁሳቁስ መጠን እና የሻጋታ መጠን እያንዳንዳቸው የተለየ የመምረጫ ጥያቄ ይመልሳሉ።

| የታተመ መለኪያ | ዋጋ | ጥያቄ ለመመለስ ይረዳል |
|---|---|---|
| ከፍተኛው የመያዣ አቅም | 2 ኤል | የታቀደው ምርት በተጠቀሰው የድምጽ ምድብ ውስጥ ነው? |
| ውፅዓት (ደረቅ ዑደት) | 600 ፒሲ / ሰ | ካታሎግ ምን ዓይነት ደረቅ-ዑደት ማጣቀሻ ይገልጻል? |
| HDPE የማቅለጥ አቅም | በሰዓት 30 ኪ.ግ | ለቅድመ ማጣሪያ ምን ዓይነት ቁሳዊ-ተመን ማጣቀሻ ይገኛል? |
| የሾለ ዲያሜትር | 50 ሚ.ሜ | የትኛውን የማስወጣት መድረክ እየተወያየ ነው? |
| ከፍተኛው የሻጋታ መጠን፣ W × H | 360 × 380 ሚሜ | የመሳሪያ ግምገማው የትኛውን የታተመ የሻጋታ ፖስታ ግምት ውስጥ ማስገባት አለበት? |
| ባለ ሁለት ራስ መሃል ርቀት | 130 ሚ.ሜ | ከታቀደው አቀማመጥ ጋር ለማነፃፀር ምን ክፍተት ማጣቀሻ ያስፈልገዋል? |
ደረቅ-ዑደት መስክ ለተወሰነ 2 L ጠርሙስ የሙከራ ሪፖርት አይደለም. 600 ፒሲ/HR በሰዓት 600 ተቀባይነት ያላቸው ኮንቴይነሮች ብለው አይሰይሙ። የምርቱን ሙጫ፣ ክብደት፣ የጉድጓድ ዝግጅት፣ የማቀዝቀዝ መስፈርቶች እና ተቀባይነት መስፈርቶች አሁንም መመስረት አለባቸው።
ለተለየ የጅምላ ፍተሻ 30 ኪ.ግ በሰአት HDPE ማጣቀሻ ይጠቀሙ። በተሰራው ምሳሌ 90 ግራም አጠቃላይ ክብደት በክፍል 30 በ 0.09 ሲካፈል 333.3 የተቀረጹ ክፍሎች/ሰዓት እንደ ቁሳቁስ-ብቻ የማጣሪያ ጣሪያ ይሰጣል። የምሳሌው 450 ክፍሎች/ሰአት 40.5 ኪግ/ሰአት ያስፈልገዋል፣ከታተመው ማጣቀሻ በላይ።
ይህ ስሌት ከKGB2L 333.3 ክፍሎች/ሰአት ቃል አይሰጥም። የተዘረዘረውን 30 ኪ.ግ በሰአት ማመሳከሪያ በመጠቀም የምሳሌው ብዛት እና የዒላማ መጠን መረጋገጥ እንደማይቻል ያሳያል። የፕሮጀክት ግምገማ የተለየ የተደገፈ ውቅር፣ የተከለሰ የምርት ግምት ወይም የተለየ የውጤት ግብ ያስፈልገዋል።
እንዲሁም ባለ ሁለት ጭንቅላት ክፍተት ሁለት ጠርሙሶች እንደሚስማሙ አያረጋግጥም። ትክክለኛውን የሻጋታ ስዕል በታተመው ፖስታ እና የተሟላ የመሳሪያ ዝግጅት ላይ ያረጋግጡ። ለትልቅ ወይም ሰፊ ምርቶች, ጥቅም ላይ የሚውሉ ክፍተቶች ብዛት ከተመረጡ የውጤት ብዜት ይልቅ ስዕሉን መከተል አለባቸው.
ምክር በሚጠይቁበት ጊዜ ስዕሉን፣ የቁሳቁስ ደረጃን፣ የተጣራ እና አጠቃላይ የክብደት ግምቶችን፣ ተቀባይነት ያለው ውፅዓት እና የታሰበ የፈረቃ ስርዓተ-ጥለት አንድ ላይ ይላኩ። ይህ አቅራቢው ስለ ጠርሙሶች በሰዓት ለሚነሱ ጥያቄዎች መልስ ከመስጠት ይልቅ የአቅም ግምቶችን በታቀደው ሃርድዌር ላይ እንዲፈትሽ ያስችለዋል።
ወደ ማሽን ከመግባትዎ በፊት ውጤቱን ያረጋግጡ
ተቀባይነት ያለው ምርት የአቅም ስምምነት መሰረት ያድርጉት። ሻጋታውን የሚተዉ ጠርሙሶች እና ጠርሙሶች ለማሸግ የተወገዱ ጠርሙሶች የተለያዩ ናቸው ። ከመሞከርዎ በፊት የፍተሻ ነጥቡን ይግለጹ እና አንድ ጠርሙስ ተቀባይነት ያለውን ጠቅላላ ቁጥር ለማስገባት የሚያስፈልጉትን መስፈርቶች ይግለጹ. ያለበለዚያ፣ ሙከራው የማስረከቢያ መስፈርቱን ሳይፈታ በመተው የመቅረጽ ኢላማውን ሊያሟላ ይችላል።
ለKGB2L፣ የታተመውን 600 PC/HR ደረቅ-ዑደት ምስል ከጠርሙስ-ውፅዓት ቁርጠኝነት ይለዩ። በማምረት አቅም ላይ ከመስማማትዎ በፊት እቃውን, የጠርሙስ ክብደትን, ንቁ ክፍተቶችን እና ተቀባይነት መስፈርቶችን ያረጋግጡ. ለጠርሙስ ማቅረቢያ መርሃ ግብር ደረቅ-ዑደት ምስል ብቻ በቂ አይደለም.
አንድ ሙከራ ዒላማውን ሲያጣ፣ ፍጥነት ከመጨመሩ በፊት ጉድለቱን ይመርምሩ። የውጤት ክፍተቶችን ፣ ማቆሚያዎችን እና ውድቅ ክፍሎችን በተናጠል ይመዝግቡ። ከመቁረጥዎ ወይም ከመፈተሽዎ በፊት በፓሪሰን ማቅረቢያ ወቅት የጥበቃ ጊዜን ያረጋግጡ ፣ በቅርጹ ውስጥ የማቀዝቀዝ ጊዜ እና ወረፋዎችን ያረጋግጡ ። እነዚህ ምልከታዎች የመቅረጽ ገደብ ከታችኛው ተፋሰስ ውስንነት ይለያሉ።
አንድ ማስተካከያ በአንድ ጊዜ ይገምግሙ እና በፊት እና በኋላ መዝገቦችን ያቆዩ። ለውጡን በአጭር የእይታ ዑደት ሳይሆን በተነፃፃሪ የእይታ ጊዜዎች ተቀባይነት ባለው ውጤት ይመዝኑ። ከውጤቱ ጎን የቁሳቁስ እና የመሳሪያ ሁኔታዎችን ይመዝግቡ። ቆጠራው ከጨመረ ነገር ግን ብዙ ጠርሙሶች መመርመር ካልተሳካ፣ ማስተካከያው የግድ የመጠቀም አቅምን አላሻሻለውም።
ሌላ ሰው ሊያጣራው የሚችለውን መዝገብ ይያዙ
- የስዕሉን ማሻሻያ ፣ የሬንጅ ደረጃ ፣ የቁሳቁስ ድብልቅ ፣ የታለመውን ክብደት እና የጉድጓድ አቀማመጥን ይለዩ።
- በመቀበያ ቼኮች እና ጥሩ ክፍሎች በሚቆጠሩበት ቦታ ላይ ይስማሙ.
- የመጀመር እና የማጠናቀቂያ ጊዜን፣ የታቀዱ ማግለሎችን፣ የምርት ማቆሚያዎችን እና ምክንያቶቻቸውን ይመዝግቡ።
- ጠቅላላ የተቀረጹ ክፍሎችን ይመዝግቡ፣ የመጀመሪያ ማለፊያ ተቀባይነት ያላቸውን ክፍሎች እና ሁለት ጊዜ እንደገና የተሰሩ ክፍሎችን ሳይቆጥሩ ውድቅ ያድርጉ።
- የተመለከተውን መጠን፣ አጠቃላይ የጅምላ ፍላጎት እና የታችኛውን ፍሰት በተዛማጅ ወቅቶች ያወዳድሩ።
- የተስማሙትን መቼቶች፣ ምልከታዎች እና ያልተፈቱ ገደቦችን በሙከራ ሪፖርቱ ያቆዩ።
በመለኪያ መስኮቱ መጀመሪያ እና መጨረሻ ላይ ምን እንደሚፈጠር ይግለጹ. ከማሞቂያ በኋላ የተወሰደ አጭር ምልከታ ጅምር እና የሻጋታ ለውጥን ከሚያካትት አጠቃላይ ቅደም ተከተል የተለየ ጥያቄ ይመልሳል። ሁለቱም ጠቃሚ ሊሆኑ ይችላሉ፣ ግን ሪፖርቱ ያልተካተቱትን ሲለይ ብቻ ነው።
የሚለውን ተጠቀምየሚቀርጸው ማሽን ፋብሪካ ተቀባይነት የሙከራ መመሪያሰፊውን የፍተሻ መዝገብ ለማዳበር. የውጤት ስሌት መቀበልን ይደግፋል; የምርት ፍተሻን፣ የመሣሪያ ቼኮችን ወይም የግዢ ስምምነትን አይተካም።
| የመዝገብ መስክ | ምን ማስገባት |
|---|---|
| ምርት እና ውቅር | የስዕል ክለሳ፣ ቁሳቁስ፣ ክብደት፣ ንቁ ጉድጓዶች እና ጣቢያዎች |
| የመለኪያ ወሰን | የሰዓት መጀመሪያ/ማጠናቀቂያ፣የታቀደው ጊዜ፣የሩጫ ጊዜ እና ቦታ ቆጠራ |
| ይቆጥራል። | ጠቅላላ የተቀረጹ፣ መጀመሪያ ማለፊያ ጥሩ፣ ውድቅ የተደረገ እና ያልተጠናቀቁ ክፍሎች |
| ሁኔታዎች | የተመዘገቡ ቅንብሮች, የማቀዝቀዣ እና የአየር ሁኔታዎች, የሰራተኞች እና ረዳት ሰራተኞች |
| ውጤት | ጥሩ ክፍሎች በተጠቀሰው ሰዓት ወይም ፈረቃ፣ ገደቦች እና የተስማሙ ክትትል |
በምርት-ተኮር የአቅም ግምት ከኪንግግል ጋር ተወያዩ
ከምርቱ ስእል እና ከታቀደው የማሽን ውቅር ጋር የተሳሰረ የውጤት ግምት ጠይቅ። የጽሑፍ ፕሮፖዛል ተቀባይነት ያላቸው ክፍሎች የት እንደሚቆጠሩ፣ መለኪያው ለምን ያህል ጊዜ እንደሚሰራ እና የትኞቹ የምርት ሁኔታዎች እንደሚተገበሩ መግለጽ አለበት። እነዚያ ዝርዝሮች ከሌሉ በሰዓት ጠርሙሶች ምስል የመሳሪያ አቅርቦቶችን ለማነፃፀር ጥሩ መሠረት አይደለም ።
የጠርሙስ ስዕልዎን ወይም የናሙና ዝርዝሮችን ፣ የቁሳቁስ ደረጃ ፣ የሚፈለገውን ጥሩ ውጤት እና የጊዜ ሰሌዳውን ይላኩ።የኪንግግል ኦፊሴላዊ የእውቂያ ገጽ. አንድ እሴት አሁንም ግምት ከሆነ፣ ቀጣዩ ግምገማ እንዲፈታው ምልክት ያድርጉበት።
Ningbo Kinggle Machinery Co., Ltd.
ኢሜይል፡-sales@kingggle.com
ስልክ፡+ 86-574-87103665
Yuyao ከተማ, Ningbo, Zhejiang, ቻይና. የእውቂያ ዝርዝሮች ከኦፊሴላዊው የእውቂያ ገጽ ጋር ተረጋግጠዋል።
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
ፈንጂ የሚቀርጸው ማሽን በሰዓት ስንት ጠርሙስ ማምረት ይችላል?
ለእያንዳንዱ ማሽን እና ጠርሙስ አንድም የውጤት አሃዝ የለም። 3,600 በጠቅላላው የማሽን ውፅዓት ልዩነት በሰከንዶች ውስጥ ይከፋፍሉ፣ ከዚያም በእያንዳንዱ ክስተት በተቀረጹት ክፍሎች ያባዙ። በሩጫ ጊዜ ጥሩ ውጤት ለማግኘት የመጀመሪያውን ማለፊያ ጥራት ያለው ምርት ይተግብሩ። ለፈረቃ እቅድ፣ እንዲሁም የተመዘገቡ ማቆሚያዎችን ያካትቱ እና ቁሳቁሱን እና የታችኛውን ተፋሰስ አቅም ያረጋግጡ።
ባለ ሁለት ጣቢያ ማሽን ሁልጊዜ ምርትን በእጥፍ ይጨምራል?
ቁጥር ሁለት ጣቢያዎች ያለ ትክክለኛ ጊዜያቸው እና አወቃቀራቸው የምርት መጠን አይመሰርቱም። የሚለካው የሙሉ ማሽን ክፍተት አስቀድሞ ከሁለቱም ጣቢያዎች ተለዋጭ ልቀቶችን የሚያካትት ከሆነ፣ እንደገና በሁለት አያባዙ። የተጣመረውን ውጤት ከመገመትዎ በፊት የእያንዳንዱን ጣቢያ ጊዜ፣ ንቁ ክፍተቶች እና የቁሳቁስ ፍላጎት ያወዳድሩ።
የደረቅ ዑደት ውፅዓት ከተጠናቀቀው ምርት ጋር ተመሳሳይ ነው?
ቁ. የደረቅ-ዑደት ውፅዓት የሚል ምልክት የተደረገበት የካታሎግ መስክ የአንድ የተወሰነ ኮንቴነር ተቀባይነት ያለው ውፅዓት አይመሰርትም። የኪንግግል ኬጂቢ2ኤል ገጽ 600 ፒሲ/HR በዛ መለያ ስር ይዘረዝራል። ጠርሙስ-ተኮር የውጤት የይገባኛል ጥያቄ ቁሳቁስ፣ መሳሪያ፣ ክብደት፣ የስራ ሁኔታ እና የፍተሻ መስፈርት፣ ከተወሰነ የመለኪያ ጊዜ ጋር አብሮ ይፈልጋል።
የመያዣ ክብደት የማምረት አቅምን እንዴት ይጎዳል?
ክብደት በተወሰነ የምርት መጠን ላይ በሚፈለገው ቁሳቁስ ላይ ተጽዕኖ ያሳድራል. ለኤክትሮሽን ማጣሪያ፣ ያለቀለት የጠርሙስ ክብደት ብቻ ሳይሆን የተመደበውን መከርከም ጨምሮ በአንድ የተቀረጸ ክፍል በጠቅላላ የተሰራ ጅምላ ይጠቀሙ። የሚገኘውን የቁሳቁስ መጠን ለቅድመ ጣሪያ በዚያ በጅምላ ይከፋፍሉ። ይህ ስሌት ብቻውን ሊደረስ የሚችል የቅርጽ ዑደት ወይም ተቀባይነት ያለው ውጤት አያመጣም።
ለትክክለኛ የውጤት ግምት ምን መረጃ ያስፈልጋል?
የምርት ሥዕሉን፣ የቁሳቁስ ደረጃን፣ የተጣራ እና አጠቃላይ ክብደቶችን፣ የጓዳ እና የጣቢያ ዝግጅት፣ ተቀባይነት ያለው ውፅዓት እና የፈረቃ መርሃ ግብር ያቅርቡ። የመቀበያ ፍተሻዎችን እና የታችኛውን ተፋሰስ መሳሪያዎችን ያካትቱ። የሙከራ መዝገቦች ካሉ፣ ጠቅላላ ቆጠራዎችን፣ ጥሩ ቆጠራዎችን፣ የጊዜ እና የማቆሚያ ምክንያቶችን ያቅርቡ። አቅራቢው የቀሩትን የማስረጃ ክፍተቶችን መለየት እንዲችል የታሰቡ እሴቶችን ከተመዘኑ ውጤቶች ይለዩ።
ትእዛዝ ከማስተላለፍዎ በፊት፣ ተቀባይነት ባለው ውፅዓት፣ በሙከራ ሁኔታ እና በመቁጠር ዘዴ በጽሁፍ ይስማሙ። የተገኘውን የምርት መዝገብ ለመላኪያ መርሃ ግብሩ መሰረት አድርገው ይጠቀሙ።